Gidsen / Specificaties
Smeedtoleranties en Ontvormhoeken: Hoe U een Smeedtekening Leest en Schrijft
25 oktober 2026
Een smeedtekening wordt anders gelezen dan een tekening van een bewerkt onderdeel. Het gesmede oppervlak is nooit zo exact als een gefreesd oppervlak, dus de tekening moet zeggen wat mag variëren, hoeveel, en welke oppervlakken daarna worden afgewerkt. Deze gids legt de termen uit die inkopers op een smeedtekening tegenkomen, de gebruikelijke waarden voor tolerantie en ontvormhoek, en wat u moet schrijven zodat twee leveranciers hetzelfde onderdeel offreren.
Waarom gesmede toleranties ruimer zijn
Een smeedstuk wordt heet gevormd, tussen matrijzen die slijten en in metaal dat krimpt bij het afkoelen. Elk van die factoren voegt variatie toe die een werktuigmachine niet heeft. Het blok verschilt licht in gewicht van stuk tot stuk, wat verandert hoever de matrijs sluit. De matrijs slijt over een run en wordt iets groter. Het onderdeel krimpt in staal ongeveer 1.2 tot 1.5 procent bij het afkoelen van smeedtemperatuur, en de hoeveelheid hangt af van de doorsnede. Een tolerantie op een gesmede maat moet dit alles dekken.
Het praktische gevolg is dat een tekening twee lagen maten nodig heeft: de gesmede vorm met eigen toleranties, en de afgewerkte vorm die zal worden bewerkt. Veel tekeningen tonen beide op één blad, met de gesmede contour als dunne lijn rond het afgewerkte onderdeel. Vraagt uw leverancier u om een smeedtekening, dan bedoelt hij meestal deze overlay.
Soorten tolerantie op een smeedstuk
Een tekening van een smeedstuk uit gesloten matrijs kan verschillende soorten tolerantie bevatten. Weten welke welke is, helpt bij het lezen van offertes.
- Lengte, breedte en diameter. Tolerantie op de maat van kenmerken in het vlak van het deelvlak. Deze hangen af van de maat en het onderdeelgewicht.
- Dikte. Tolerantie op maten dwars op het deelvlak, die afhangt van hoe volledig de matrijzen sluiten. Diktetoleranties zijn doorgaans asymmetrisch, met meer plus dan min, omdat matrijzen naar elkaar toe zakken naarmate ze slijten.
- Matrijsverzet. De verschuiving tussen de boven- en onderhelft van de matrijs. Dit wordt gemeten op het deelvlak en meestal beperkt tot een waarde als 0.3 tot 1.0 mm, afhankelijk van de afmeting.
- Rechtheid en vlakheid. Hoeveel een lang onderdeel of een vlakke zijde mag doorbuigen na het smeden en afkoelen.
- Overstek en afsnijding van braam. Hoever braam na het afsnijden uit het onderdeel mag steken.
- Hoek- en afrondingsradii. Minimale radii die de matrijzen kunnen vullen, bepaald door de metaalstroom en niet door de tekening.
| Kenmerk | Gebruikelijke waarde voor een onderdeel van ongeveer 100 mm | Opmerkingen |
|---|---|---|
| Lengte en breedte | +1.5 / -0.7 mm | Ruimer voor grotere onderdelen |
| Dikte | +1.2 / -0.5 mm | Hangt af van matrijsslijtage |
| Matrijsverzet | 0.4 tot 0.8 mm | Verschuiving van het deelvlak |
| Rechtheid | 0.5 tot 1.0 mm per 100 mm | Hoger bij lange onderdelen |
| Afsnijden van braam | 0.5 tot 1.5 mm | Na het afsnijden |
Dit zijn gebruikelijke cijfers, geen belofte. Nauwere waarden kunnen vaak tegen meerprijs worden geoffreerd, meestal via een munt- of kalibreerstap of een strakker matrijsonderhoudsschema.
Ontvormhoeken
Ontvormhoek is de helling op wanden waardoor het onderdeel uit de matrijs loskomt. Zonder zou een smeedstuk blijven plakken. Gebruikelijke waarden zijn ongeveer 3 tot 7 graden op buitenwanden en 5 tot 10 graden op binnenwanden en diepe zakken. Stalen onderdelen onder een pers kunnen een kleinere ontvormhoek gebruiken dan onder een hamer, en aluminium kan doorgaans met minder toe dan staal, omdat het goed vloeit en minder wrijving heeft. Messing en koperlegeringen lijken daarop.
Ontvormhoek is op twee manieren van belang voor inkopers. Ten eerste voegt hij metaal toe. Een wand met 7 graden ontvormhoek is aan de voet dikker dan bovenaan, en het extra materiaal wordt weggefreesd als de wand een afgewerkt oppervlak is. Ten tweede verandert hij het uiterlijk en de pasvorm van het onderdeel. Heeft uw tekening een verticale wand die verticaal moet blijven, meld dat dan aan de leverancier, zodat die uit de gesmede vorm kan worden bewerkt. Voor het kosteneffect van matrijzen, zie smeedmatrijskosten.
Deelvlak
Het deelvlak is waar boven- en ondermatrijs elkaar ontmoeten. Het bepaalt waar braam ontstaat en waar matrijsverzet kan optreden. Leveranciers kiezen het, maar u kunt de keuze beïnvloeden door te zeggen welke oppervlakken kritiek zijn. Een goed deelvlak loopt door het breedste deel van de vorm, wat de matrijs makkelijker vult en het vezelverloop schoner maakt. Wilt u het op een bepaald vlak vanwege een afdichtvlak of een zitting, markeer het dan op de tekening en bespreek het effect op ontvormhoek en kosten.
Toleranties volgens normen
Een norm op de tekening noemen maakt offertes vergelijkbaar. De meest voorkomende in de industriële inkoop zijn:
| Norm | Dekt | Opmerkingen |
|---|---|---|
| EN 10243-1 | Matrijssmeedstukken van staal, hamer en pers | Kwaliteitsklassen F en E, E is nauwer |
| DIN 7526 | Toleranties van matrijssmeedstukken | Vaak genoemd in oudere tekeningen |
| EN 10250 | Staalsmeedstukken in open matrijs voor algemene techniek | Delen 1 tot 4 naar staalsoort |
| ASTM A788 | Algemene eisen voor stalen smeedstukken | Dekt beproeving, markering, herstel |
Uitgave en kwaliteitsklasse zijn van belang, dus schrijf ze voluit. Ons overzicht van certificeringen en normen voor smeedwerk noemt andere normen die op smeedbestellingen voorkomen.
Bewerkingsovermaat
Bewerkingsovermaat is het extra metaal dat op een af te werken oppervlak blijft zitten. Het moet voldoende zijn om alle variatie en de oxidelaag aan het oppervlak weg te nemen, maar niet zoveel dat u betaalt voor metaal dat spanen wordt. De gebruikelijke overmaat per zijde is ongeveer 1.5 tot 3 mm bij kleine smeedstukken uit gesloten matrijs, 3 tot 6 mm bij middelgrote en meer bij grote of open-matrijsonderdelen. Wilt u minder, zeg het dan en accepteer de nauwere tolerantie en de kosten die daarbij horen. Is uw onderdeel kritiek, laat de leverancier dan de overmaat per oppervlak bevestigen, niet alleen een gemiddelde.
Toleranties per proces
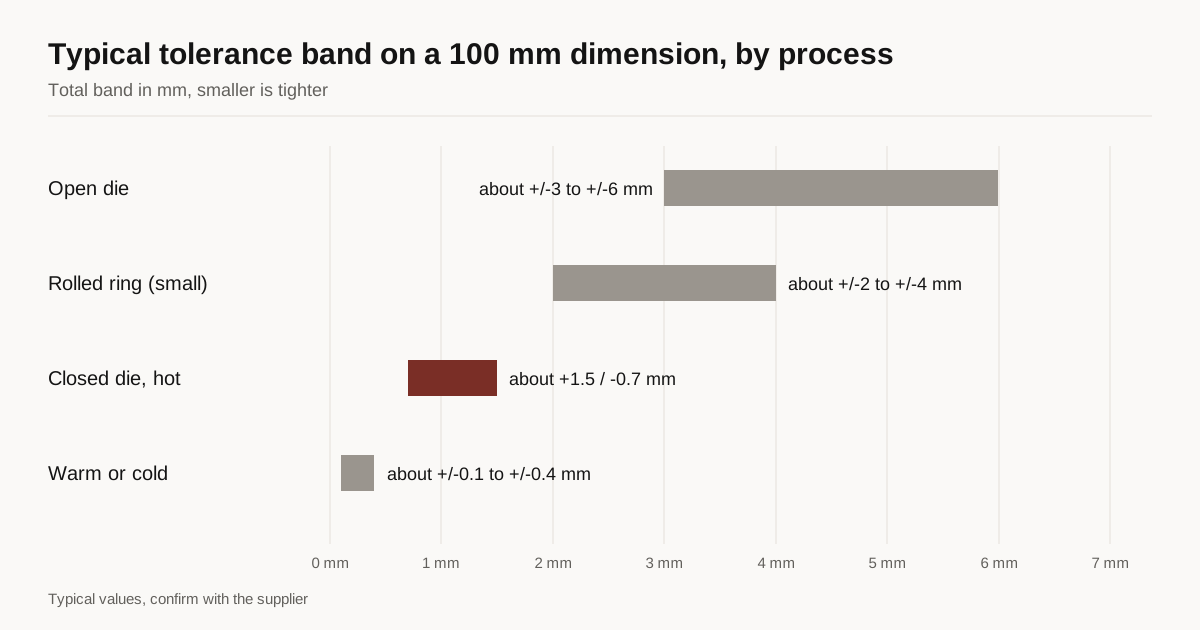
Elke smeedroute heeft een eigen natuurlijk tolerantieniveau, dus het helpt te weten waar uw onderdeel valt voordat u getallen op een tekening zet.
Smeden in open matrijs geeft de ruimste toleranties, omdat de vorm voortkomt uit de operator en de volgorde van slagen en niet uit een holte. Maten van assen en blokken worden doorgaans op enkele millimeters gehouden, en de tekening laat een ruime bewerkingsovermaat toe. Smeden in gesloten matrijs is nauwer, in het hierboven getoonde bereik, omdat de holte de vorm beheerst. Naadloos gewalste ringen zitten daartussen en hebben toleranties die met de diameter groeien, zoals behandeld in onze gids over smeden van naadloos gewalste ringen. Warm en koud smeden zijn het nauwst, met toleranties die bij kleine, eenvoudige vormen in de buurt van bewerkte onderdelen kunnen komen, maar zij zijn beperkt in afmeting en legering.
| Proces | Gebruikelijke tolerantie op een maat van 100 mm | Bewerking na het smeden |
|---|---|---|
| Open matrijs | Ongeveer ±3 tot ±6 mm | Zwaar |
| Gesloten matrijs, heet | Ongeveer +1.5 / -0.7 mm | Licht tot matig |
| Gewalste ring | Ongeveer ±2 tot ±4 mm bij kleine ringen | Matig |
| Warm of koud smeden | Ongeveer ±0.1 tot ±0.4 mm | Weinig of geen op sommige vlakken |
De tabel is een ruwe richtlijn. Een leverancier met goede beheersing van matrijsslijtage en temperatuur kan deze cijfers overtreffen, en één met oude installaties kan ze missen.
Hoe de prijs verandert bij nauwere toleranties
Tolerantie is een van de weinige specificaties die de kosten verhoogt zonder materiaal toe te voegen. Een nauwere tolerantie vraagt betere matrijzen, vaker matrijsvervanging en meer inspectie, en kan een extra bewerking vragen zoals munten of een kalibreerslag in een pers. Een aanscherping van één stap, zoals van standaard naar de nauwere kwaliteitsklasse in de tolerantienorm, voegt gewoonlijk enkele procenten toe aan de stuksprijs. Verder gaan, naar waarden die koud kalibreren of bewerken van het gesmede oppervlak vragen, kan veel meer toevoegen.
De praktische regel is alleen aan te scherpen waar het onderdeel het nodig heeft. Een vlak dat op een ander onderdeel past, een boring die een lager draagt en een oppervlak dat de spoed van een schroefdraad bepaalt zijn goede redenen. Een vrij oppervlak dat nooit iets raakt, is dat niet. Als u alles nauw markeert, betaalt u nauw op elk oppervlak en kan het zijn dat geen enkele leverancier het kan offreren. Is uw tekening niet duidelijk over welke maten kritiek zijn, vraag leveranciers dan wat zij zouden versoepelen en wat dat zou besparen.
Inspectie en wie meet
Een tolerantie is pas nuttig als zij wordt gecontroleerd op een manier waar beide partijen het over eens zijn. Maten van smeedstukken uit gesloten matrijs worden doorgaans gecontroleerd met schuifmaten, kalibers en soms een coördinatenmeetmachine bij eerste artikelen. Vraag welke methode wordt gebruikt en hoeveel stuks per partij worden gemeten. Vraag bij een eerste bestelling om een eerste-artikelrapport dat gemeten waarden tegenover de tekening toont, met het smeltnummer en matrijsnummer. Dat rapport laat u een probleem opmerken voordat de volledige partij wordt verzonden.
Ook meetomstandigheden tellen. Een smeedstuk dat heet of nog warm wordt gemeten, leest groter dan bij kamertemperatuur. Een onderdeel dat warmtebehandeld is, kan licht zijn verschoven. Maten moeten bij kamertemperatuur na warmtebehandeling worden gerapporteerd, tenzij de tekening anders zegt.
De tekening van een leverancier lezen
Wanneer een leverancier een smeedtekening ter goedkeuring terugstuurt, controleert u vijf dingen. Ligt de gesmede contour buiten het afgewerkte onderdeel op elk oppervlak dat wordt bewerkt? Toont de tekening het deelvlak, de ontvormhoek en de hoekradii? Zijn de toleranties geschreven met een norm en een kwaliteitsklasse? Is de limiet voor matrijsverzet vermeld? Zijn de beproevingsplaatsen en markeringspositie aangegeven? Ontbreekt er iets, vraag dan om een herziening voordat de matrijs wordt gemaakt, want een matrijs wijzigen nadat hij is gebouwd kost veel meer dan een tekening wijzigen.
Veelgemaakte fouten
Inkopers behandelen een smeedstuk vaak als een bewerkt onderdeel en zetten nauwe toleranties op elke maat. Elke nauwe tolerantie kost geld, en de meeste hoeven niet nauw te zijn. Markeer alleen de kritieke. Een andere veelgemaakte fout is de afgewerkte bewerkte maten weg te laten en alleen de gesmede contour te tonen, waardoor de leverancier moet gokken over de overmaat. Een derde is de ontvormhoek ongespecificeerd laten, wat kan leiden tot verschillende aannames tussen bieders en offertes die niet vergelijkbaar zijn.
Wat u in de RFQ zet
Voeg de tekening van het afgewerkte onderdeel toe met kritieke maten en toleranties gemarkeerd, de norm en kwaliteitsklasse voor smeedtoleranties, het materiaal en de specificatie, de jaaroplage en welke oppervlakken door u of de leverancier worden bewerkt. Zeg of u ontvormhoek accepteert of een verticale wand eist. Als het kan, voeg het gewicht van het afgewerkte onderdeel toe, omdat leveranciers dat gebruiken om maatklassen in de tolerantietabellen te bepalen.
Volgende stap
Stuur de tekening via ons RFQ-formulier. Wij koppelen u aan maximaal 3 smeedleveranciers wier proces bij uw onderdeel past, en wij reageren binnen 24 werkuren. Kiest u nog tussen processen, lees dan onze gids over open en gesloten matrijs smeden.
Veelgestelde vragen
Welke norm bepaalt smeedtoleranties?
Dat hangt af van het proces en de regio. Gebruikelijke keuzes voor matrijssmeedstukken zijn EN 10243-1 voor staal en DIN 7526, en voor smeedstukken in open matrijs EN 10250. Veel leveranciers werken ook met eigen tolerantietabellen. Noem één norm op de tekening, zodat elke leverancier hetzelfde offreert.
Hoeveel ontvormhoek heeft een smeedstuk uit gesloten matrijs nodig?
Doorgaans ongeveer 3 tot 7 graden op buitenwanden en 5 tot 10 graden op binnenwanden en diepe zakken. Een steilere hoek maakt het onderdeel makkelijker los te krijgen uit de matrijs, maar voegt metaal toe dat u wegbewerkt.
Kan ik smeedtoleranties krijgen die zo nauw zijn als bewerkte toleranties?
Niet op het gesmede oppervlak. Gesmede oppervlakken worden normaal gehouden op enkele tienden van een millimeter tot een millimeter of meer. Maten die bewerkte toleranties vragen, worden door bewerking afgewerkt, dus het smeedstuk hoeft alleen voldoende overmaat te laten.
Offerte nodig voor dit onderdeel?
Stuur de tekening. Wij koppelen u aan maximaal 3 smeedleveranciers en reageren binnen 24 werkuren.
Verstuur mijn RFQ