Guías / Especificaciones
Tolerancias de forja y ángulos de salida: cómo leer y escribir un plano de forja
25 de octubre de 2026
Un plano de forja se lee de forma distinta a un plano de pieza mecanizada. La superficie forjada nunca es tan exacta como una cortada, por lo que el plano debe indicar qué puede variar, cuánto, y qué superficies se terminarán después. Esta guía explica los términos que los compradores encuentran en un plano de forja, los valores típicos de tolerancia y ángulo de salida, y qué escribir para que dos proveedores coticen la misma pieza.
Por qué las tolerancias de forja son más amplias
Una pieza forjada se conforma en caliente, entre matrices que se desgastan y en un metal que se contrae al enfriarse. Cada uno de esos factores añade una variación que una máquina herramienta no tiene. El tocho difiere ligeramente en peso de una pieza a otra, lo que cambia hasta dónde se cierra la matriz. La matriz se desgasta a lo largo de una serie y se agranda ligeramente. La pieza se contrae aproximadamente un 1.2 a 1.5 por ciento en el acero al enfriarse desde la temperatura de forja, y el valor depende de la sección. Una tolerancia sobre una cota forjada tiene que cubrir todo esto.
El resultado práctico es que un plano necesita dos capas de cotas: la forma forjada con sus propias tolerancias y la forma acabada que se mecanizará. Muchos planos muestran ambas en una misma hoja, con el contorno forjado como una línea fina alrededor de la pieza acabada. Si su proveedor le pide un plano de forja, normalmente se refiere a esa superposición.
Tipos de tolerancia en una pieza forjada
Un plano de forja en matriz cerrada puede llevar varios tipos de tolerancia. Saber cuál es cuál ayuda a leer las cotizaciones.
- Longitud, anchura y diámetro. Tolerancia sobre el tamaño de los elementos en el plano de partición. Dependen de la cota y del peso de la pieza.
- Espesor. Tolerancia sobre las cotas que cruzan el plano de partición, que depende de lo completamente que se cierren las matrices. Las tolerancias de espesor suelen ser asimétricas, con más positivo que negativo, porque las matrices se cierran más a medida que se desgastan.
- Desalineación. El desplazamiento entre las mitades superior e inferior de la matriz. Se mide en el plano de partición y suele limitarse a una cifra como 0.3 a 1.0 mm según el tamaño.
- Rectitud y planitud. Cuánto puede arquearse una pieza larga o una cara plana tras la forja y el enfriamiento.
- Salida de rebaba y recorte. Cuánto puede sobresalir la rebaba de la pieza tras el recorte.
- Radios de esquina y de acuerdo. Radios mínimos que las matrices pueden llenar, fijados por el flujo del metal más que por el plano.
| Elemento | Valor típico para una pieza de unos 100 mm | Notas |
|---|---|---|
| Longitud y anchura | +1.5 / -0.7 mm | Más amplio para piezas mayores |
| Espesor | +1.2 / -0.5 mm | Depende del desgaste de la matriz |
| Desalineación | 0.4 a 0.8 mm | Desplazamiento del plano de partición |
| Rectitud | 0.5 a 1.0 mm por 100 mm | Más alto en piezas largas |
| Recorte de rebaba | 0.5 a 1.5 mm | Tras el recorte |
Son valores típicos, no una promesa. A menudo se pueden cotizar valores más ajustados con un cargo adicional, normalmente mediante un paso de acuñado o calibrado o un mantenimiento de matrices más frecuente.
Ángulos de salida
El ángulo de salida es la inclinación de las paredes que permite que la pieza se desmolde de la matriz. Sin él, una pieza forjada se quedaría pegada. Los valores típicos son de unos 3 a 7 grados en paredes exteriores y de 5 a 10 grados en paredes interiores y cavidades profundas. Las piezas de acero bajo prensa pueden usar menos ángulo de salida que bajo martillo, y el aluminio suele poder usar menos que el acero porque fluye bien y tiene menos fricción. El latón y las aleaciones de cobre son similares.
El ángulo de salida importa a los compradores de dos maneras. Primero, añade metal. Una pared con 7 grados de salida es más gruesa en la base que en la parte superior, y el material extra se mecaniza si la pared es una superficie acabada. Segundo, cambia el aspecto y el ajuste de la pieza. Si su plano tiene una pared vertical que debe seguir siéndolo, dígaselo al proveedor para que se mecanice a partir de la forma forjada. Para el efecto sobre el coste de matrices, consulte coste de matrices de forja.
Plano de partición
El plano de partición es donde se unen las matrices superior e inferior. Decide dónde se forma la rebaba y dónde puede haber desalineación. Lo eligen los proveedores, pero usted puede influir en la elección indicando qué superficies son críticas. Un buen plano de partición atraviesa la parte más ancha de la forma, lo que facilita el llenado de la matriz y hace más limpio el flujo de fibra. Si lo quiere en un plano concreto por una cara de estanqueidad o un asiento, márquelo en el plano y hable del efecto sobre el ángulo de salida y el coste.
Normas de tolerancia
Nombrar una norma en el plano hace comparables las cotizaciones. Las más habituales en la compra industrial son:
| Norma | Cubre | Notas |
|---|---|---|
| EN 10243-1 | Piezas forjadas en matriz de acero, martillo y prensa | Calidades F y E, la E es más ajustada |
| DIN 7526 | Tolerancias de piezas forjadas en matriz | Citada a menudo en planos antiguos |
| EN 10250 | Piezas de forja libre de acero para ingeniería general | Partes 1 a 4 según el tipo de acero |
| ASTM A788 | Requisitos generales para piezas forjadas de acero | Cubre ensayos, marcado, reparación |
La edición y la calidad importan, así que escríbalas completas. Nuestro resumen de certificaciones y normas de forja enumera otras normas que aparecen en los pedidos de piezas forjadas.
Sobrematerial de mecanizado
El sobrematerial de mecanizado es el metal adicional que se deja en una superficie que se va a acabar. Debe bastar para limpiar toda la variación y la cascarilla superficial, pero no tanto como para que pague metal que acaba en viruta. El sobrematerial típico por lado es de unos 1.5 a 3 mm en piezas pequeñas de matriz cerrada, de 3 a 6 mm en las medianas y mayor en piezas grandes o de forja libre. Si quiere menos, dígalo y acepte la tolerancia más ajustada y el coste que la acompaña. Si su pieza es crítica, haga que el proveedor confirme el sobrematerial de cada superficie, no solo un promedio.
Tolerancias por proceso
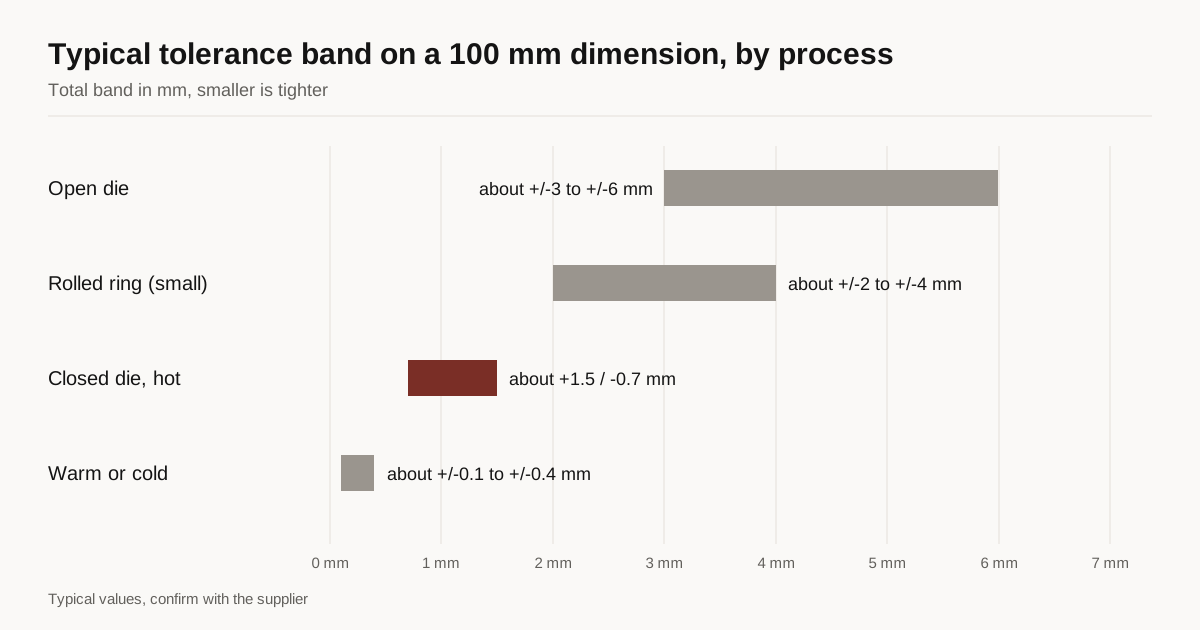
Cada ruta de forja tiene su propio nivel natural de tolerancia, así que conviene saber dónde cae su pieza antes de escribir cifras en un plano.
La forja libre da las tolerancias más amplias porque la forma procede del operario y de la secuencia de golpes más que de una cavidad. Las dimensiones de ejes y bloques se mantienen normalmente en unos milímetros, y el plano permite un sobrematerial de mecanizado generoso. La forja en matriz cerrada es más ajustada, en el rango indicado arriba, porque la cavidad controla la forma. Los anillos laminados sin soldadura quedan entre ambas y tienen tolerancias que crecen con el diámetro, como se explica en nuestra guía sobre la forja de anillos laminados sin soldadura. La forja en tibio y en frío es la más ajustada, con tolerancias que pueden acercarse a las de piezas mecanizadas en formas pequeñas y simples, pero está limitada en tamaño y aleación.
| Proceso | Tolerancia típica en una cota de 100 mm | Mecanizado tras la forja |
|---|---|---|
| Forja libre | Aprox. ±3 a ±6 mm | Importante |
| Matriz cerrada, en caliente | Aprox. +1.5 / -0.7 mm | De ligero a moderado |
| Anillo laminado | Aprox. ±2 a ±4 mm en anillos pequeños | Moderado |
| Forja en tibio o en frío | Aprox. ±0.1 a ±0.4 mm | Poco o nada en algunas caras |
La tabla es una guía aproximada. Un proveedor con buen control del desgaste de matrices y de la temperatura puede mejorar estas cifras, y uno con equipos antiguos puede no alcanzarlas.
Cómo cambia el precio con tolerancias más ajustadas
La tolerancia es una de las pocas especificaciones que sube el coste sin añadir material. Una tolerancia más ajustada necesita mejores matrices, un cambio más frecuente de matrices y más inspección, y puede exigir una operación adicional como el acuñado o un golpe de calibrado en prensa. Un endurecimiento de un nivel, como pasar de la calidad estándar a la calidad más ajustada de la norma de tolerancias, suele añadir unos pocos puntos porcentuales al precio por pieza. Ir más allá, hasta valores que exijan calibrado en frío o el mecanizado de la superficie forjada, puede añadir mucho más.
La regla práctica es ajustar solo donde la pieza lo necesite. Una cara que acopla con otra pieza, un taladro que aloja un rodamiento y una superficie que fija un paso de rosca son buenos motivos. Una superficie libre que nunca toca nada no lo es. Si marca todo como ajustado, paga ajustado en cada superficie y puede descubrir que ningún proveedor puede cotizarlo. Si su plano no deja claro qué dimensiones son críticas, pregunte a los proveedores qué relajarían y cuánto ahorraría.
Inspección y quién mide
Una tolerancia solo es útil si se comprueba de una manera que ambas partes acepten. Las dimensiones de las piezas de matriz cerrada se comprueban normalmente con calibres, galgas y a veces una máquina de medición por coordenadas en los primeros artículos. Pregunte qué método se usará y cuántas piezas de cada lote se miden. Para un primer pedido, pida un informe de primer artículo que muestre los valores medidos frente al plano, con el número de colada y el número de matriz. Ese informe le permite detectar un problema antes de que el lote completo salga.
Las condiciones de medición también importan. Una pieza forjada que se mide caliente o aún tibia dará una lectura mayor que a temperatura ambiente. Una pieza tratada térmicamente puede haberse movido ligeramente. Las dimensiones deben informarse a temperatura ambiente tras el tratamiento térmico salvo que el plano diga otra cosa.
Leer el plano de un proveedor
Cuando un proveedor le devuelve un plano de forja para su aprobación, compruebe cinco cosas. ¿Queda el contorno forjado por fuera de la pieza acabada en todas las superficies que necesitan mecanizado? ¿Muestra el plano el plano de partición, el ángulo de salida y los radios de esquina? ¿Están las tolerancias escritas con una norma y una calidad? ¿Se indica el límite de desalineación? ¿Se muestran las ubicaciones de ensayo y la posición del marcado? Si falta alguno, pida una revisión antes de que se talle la matriz, porque cambiar una matriz una vez construida cuesta mucho más que cambiar un plano.
Errores habituales
Los compradores suelen tratar una pieza forjada como una mecanizada y poner tolerancias ajustadas a todas las cotas. Cada tolerancia ajustada cuesta dinero, y la mayoría no necesita serlo. Marque solo las críticas. Otro error común es omitir las cotas mecanizadas acabadas y mostrar solo el contorno forjado, lo que deja al proveedor adivinando el sobrematerial. Un tercero es dejar el ángulo de salida sin especificar, lo que puede llevar a suposiciones distintas entre los licitadores y a cotizaciones no comparables.
Qué indicar en la solicitud
Incluya el plano de la pieza acabada con las cotas y tolerancias críticas marcadas, la norma y la calidad para las tolerancias de forja, el material y su especificación, la cantidad anual y qué superficies mecanizará usted o el proveedor. Indique si acepta ángulo de salida o exige una pared vertical. Si puede, añada el peso de la pieza acabada, porque los proveedores lo usan para clasificar los tamaños en las tablas de tolerancias.
Siguiente paso
Envíe el plano con nuestro formulario de solicitud. Lo ponemos en contacto con hasta 3 proveedores de forja cuyo proceso se ajuste a su pieza, y respondemos en un plazo de 24 horas hábiles. Si todavía está eligiendo entre procesos, lea nuestra guía sobre forja libre y forja en matriz cerrada.
Preguntas frecuentes
¿Qué norma fija las tolerancias de forja?
Depende del proceso y de la región. Las opciones habituales para piezas forjadas en matriz son EN 10243-1 para acero y DIN 7526, y para forja libre EN 10250. Muchos proveedores trabajan también con sus propias tablas de tolerancias. Cite una sola norma en el plano para que todos los proveedores coticen lo mismo.
¿Cuánto ángulo de salida necesita una pieza de matriz cerrada?
Normalmente de unos 3 a 7 grados en paredes exteriores y de 5 a 10 grados en paredes interiores y cavidades profundas. Un ángulo mayor facilita el desmoldeo, pero añade metal que luego se mecaniza.
¿Se pueden obtener tolerancias de forja tan ajustadas como las de mecanizado?
No en la superficie forjada. Las superficies forjadas se mantienen normalmente en unas décimas de milímetro hasta un milímetro o más. Las dimensiones que necesitan tolerancias de mecanizado se terminan mecanizando, así que la pieza forjada solo necesita dejar suficiente material.
¿Necesita una cotización para esta pieza?
Envíe el plano. Lo ponemos en contacto con un máximo de 3 proveedores de forja y respondemos en un plazo de 24 horas hábiles.
Enviar mi solicitud