Guías / Especificaciones
ASTM A105 o A350 LF2: qué calidad de acero al carbono forjado necesita
13 de octubre de 2026
La A105 y la A350 LF2 son las dos calidades de acero al carbono que los compradores ven con más frecuencia en bridas, accesorios y piezas de válvula forjados. Sobre el papel son casi iguales, y muchos compradores se preguntan por qué la LF2 cuesta más. La diferencia es la tenacidad a baja temperatura, respaldada por un ensayo de impacto obligatorio. Esta guía compara ambas, explica dónde se usa cada una y muestra qué indicar en una solicitud para recibir la calidad que necesita el sistema de tuberías.
Qué cubren las dos especificaciones
ASTM A105 cubre piezas forjadas de acero al carbono para componentes de tubería usados a temperatura ambiente y superiores. Es la especificación por defecto para bridas, accesorios, cuerpos de válvula y piezas similares forjadas en tuberías de petróleo, gas, agua, vapor y proceso general. La composición es simple: carbono hasta 0.35 por ciento, manganeso de aproximadamente 0.60 a 1.05 por ciento y silicio de aproximadamente 0.10 a 0.35 por ciento. La resistencia a la tracción mínima es de 485 MPa y el límite elástico mínimo de 250 MPa, con un alargamiento de al menos el 22 por ciento y una dureza máxima de 187 HBW.
ASTM A350 LF2 cubre piezas forjadas de acero al carbono y de baja aleación para componentes de tubería que necesitan tenacidad a la entalla a baja temperatura. La LF2 es la calidad carbono-manganeso-silicio de la especificación. Tiene límites de resistencia similares, 485 a 655 MPa de tracción y 250 MPa de límite elástico mínimo, pero añade un ensayo de impacto Charpy a menos 46 grados Celsius y una dureza máxima de unos 197 HBW. La clase 1 se normaliza, o se enfría al aire y se reviene. La clase 2 se templa y reviene para mayor resistencia.
Las versiones ASME llevan el prefijo SA, es decir SA-105 y SA-350 LF2, y aparecen en códigos de diseño a presión y en normas de bridas como ASME B16.5 y B16.47.
Comparación lado a lado
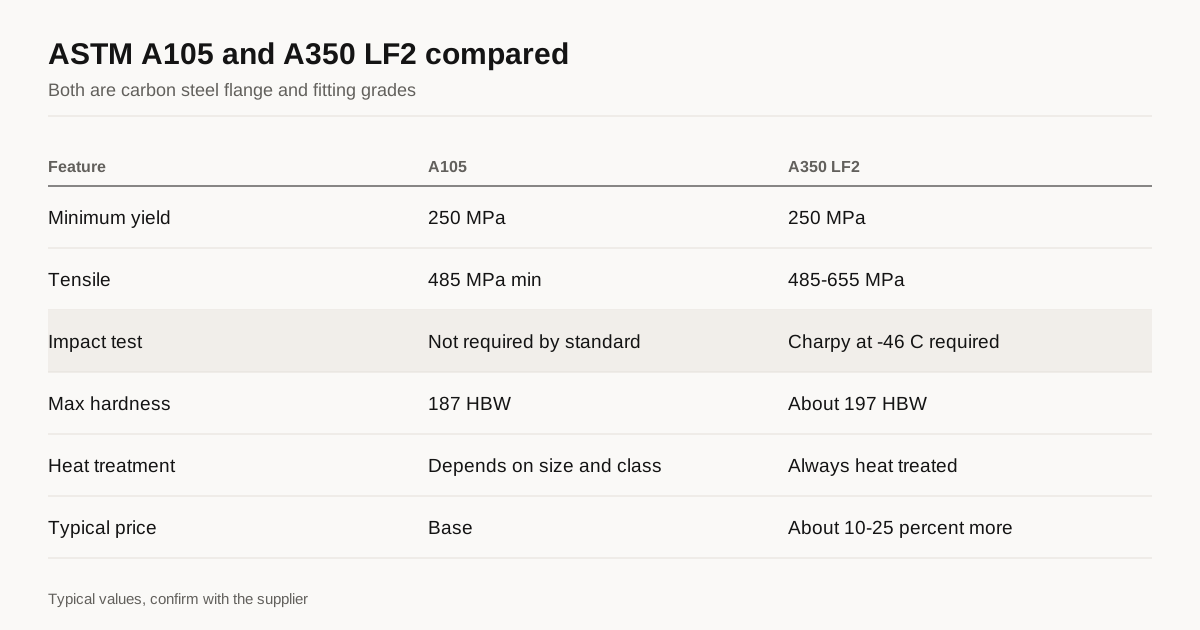
| Elemento | A105 | A350 LF2 |
|---|---|---|
| Servicio previsto | Temperatura ambiente y superior | Baja temperatura, tenacidad a la entalla exigida |
| Composición típica | C 0.35 máx, Mn 0.60 a 1.05 | C 0.30 máx, Mn 0.60 a 1.35 |
| Límite elástico mínimo | 250 MPa | 250 MPa |
| Rango de tracción | 485 MPa mín | 485 a 655 MPa |
| Dureza máxima | 187 HBW | Aprox. 197 HBW |
| Ensayo de impacto | No exigido por la norma | Exigido, Charpy a -46 °C |
| Tratamiento térmico | Según tamaño y clase, a menudo normalizado | Normalizado o templado y revenido, siempre tratado |
| Precio típico | Base | Aprox. 10 a 25 por ciento más |
Compruebe la edición vigente de cada norma antes de cotizar, porque los límites y las reglas cambian entre ediciones, y las dimensiones de las bridas siguen normas aparte.
El ensayo de impacto, en palabras sencillas
Un ensayo Charpy rompe una pequeña barra entallada con un martillo pendular y mide la energía absorbida. Un acero tenaz a temperatura ambiente puede volverse frágil a bajas temperaturas, por lo que la energía de impacto cae bruscamente por debajo de una temperatura de transición. Una rotura frágil en una pieza a presión puede ser repentina y grande, por eso los códigos de tuberías exigen tenacidad ensayada siempre que la temperatura mínima de diseño del metal sea lo bastante baja.
La LF2 debe mostrar una energía Charpy mínima a menos 46 grados Celsius. Un requisito típico es una media de unos 20 J en tres probetas, sin ningún valor individual por debajo de unos 16 J, para probetas de tamaño completo. Las piezas gruesas y las probetas menores tienen límites ajustados. La A105 no tiene ese requisito en su propia norma, pero un comprador puede añadir ensayos de impacto como requisito complementario, y la A105 normalizada suele pasar a temperaturas frías moderadas.
La elección entre ambas la fija el código de diseño, no la preferencia. Códigos como ASME B31.3 dan reglas sobre cuándo hace falta el ensayo de impacto, según la temperatura mínima de diseño, el material y el espesor. Pregunte al ingeniero de diseño la temperatura mínima del metal y escriba la calidad que corresponda.
Tratamiento térmico
El tratamiento térmico es otra diferencia. En la A105, las reglas dependen del tamaño y de la clase de presión. Las piezas más pequeñas y de clase inferior pueden suministrarse en bruto de forja, mientras que las más grandes o de clase superior deben tratarse térmicamente, normalmente por normalizado. Muchos proveedores normalizan toda la A105 y la marcan A105N para eliminar dudas. En la LF2 el tratamiento térmico es siempre obligatorio. Las piezas de clase 1 se normalizan, o se enfrían al aire desde la temperatura de forja y se revienen, lo que afina el grano y da la tenacidad que necesita el ensayo de impacto. La clase 2 se templa y reviene. Nuestra guía sobre el tratamiento térmico de piezas forjadas explica qué hace cada tratamiento.
El tratamiento térmico explica la mayor parte de la diferencia de precio. La LF2 necesita un ciclo completo de horno en cada pieza, además de probetas de ensayo de impacto y documentación adicional. La A105 puede a menudo prescindir de parte de eso en tamaños pequeños.
Dónde se usa cada una
| Aplicación | Calidad típica |
|---|---|
| Tuberías de agua, vapor y proceso general, clima ambiente | A105 |
| Líneas de flujo de petróleo y gas en climas moderados | A105 |
| Oleoductos y proceso en regiones frías, por debajo de unos menos 29 °C de temperatura de diseño | LF2 |
| Servicio criogénico por debajo de menos 46 °C | LF3 o acero inoxidable austenítico |
| Submarino y offshore con baja temperatura del mar | LF2 o especificación del proyecto |
| Servicio ácido con límites de dureza | A105 con límite de dureza añadido, según las reglas NACE |
Conviene conocer una tercera calidad. La A350 LF3 tiene un 3.5 por ciento de níquel y se ensaya a menos 101 grados Celsius. Para servicios más fríos, los aceros inoxidables austeníticos como F304L o F316L, tratados en nuestra guía sobre piezas forjadas de acero inoxidable, conservan su tenacidad a temperaturas muy bajas.
Bridas y accesorios en la práctica
La mayoría de las piezas forjadas A105 y LF2 son bridas, accesorios y cuerpos de válvula, y su forma sigue normas dimensionales. Las bridas se forjan según los tamaños y clases de presión de ASME B16.5. Los tipos de cuello soldable, deslizantes, ciegas y de enchufe soldado tienen cada uno un perfil normalizado, lo que simplifica el utillaje y la tolerancia. Nuestra guía sobre bridas forjadas cubre los tipos. Los cuerpos de válvula se tratan en cuerpos de válvula forjados.
Como estas piezas son estándar, la presión sobre el precio es alta y la calidad varía. El marcado es una buena primera comprobación. Una brida conforme lleva estampados en el canto el nombre o la marca del fabricante, la norma, la calidad, el tamaño, la clase de presión y el número de colada. Un marcado ausente o poco claro es motivo para hacer preguntas antes del pedido, no después de que se envíe.
Documentos que debe pedir
Para cualquier pieza forjada a presión, pida un informe de ensayo del material que vincule el número de colada con la composición, los resultados de ensayos mecánicos y el tratamiento térmico. Para la LF2, el informe debe mostrar los valores de energía de impacto, la temperatura de ensayo y el tamaño de las probetas. EN 10204 tipo 3.1 es la forma habitual de certificado, emitida por el inspector autorizado del fabricante, y el tipo 3.2 añade un testigo externo. Nuestra nota sobre certificaciones y normas de forja explica la diferencia y el coste de cada una.
Frecuencia de ensayo y quién actúa de testigo
Cuántas piezas se ensayan importa tanto como los límites del ensayo. Las normas fijan la frecuencia en términos de lotes de tratamiento térmico. Para la A105, los ensayos de tracción y dureza se toman de cada lote tratado térmicamente, y el tamaño del lote depende del tamaño de las piezas. Para la LF2, los ensayos de impacto también se toman de cada lote, con tres probetas por juego. Un lote es un grupo de piezas de la misma colada, el mismo ciclo de tratamiento térmico y un tamaño similar, así que un pedido grande puede contener varios lotes, cada uno con sus propios resultados de ensayo. Pregunte cómo define el proveedor un lote y compruebe que el informe de ensayo enumera todos los lotes de su envío. Un informe que cubre solo un lote de un pedido de diez lotes dice poco sobre el resto.
Si el proyecto necesita prueba independiente, un inspector externo puede presenciar los ensayos y firmar el certificado. Eso añade coste y plazo, así que acuérdelo en la fase de oferta e indique qué ensayos se presencian. Nuestra guía sobre certificaciones y normas de forja muestra cómo difieren los niveles de certificado.
Servicio ácido y dureza
Los sistemas de petróleo y gas que manejan sulfuro de hidrógeno se denominan servicio ácido. En ellos, una dureza alta hace que el acero sea propenso al agrietamiento por tensión de sulfuros, y normas como NACE MR0175 e ISO 15156 limitan la dureza y a veces la composición. La A105 para servicio ácido se suministra normalmente con una dureza máxima de unos 22 HRC y a menudo con límites de carbono equivalente y elementos residuales. Son requisitos adicionales a la A105 y deben escribirse en el pedido. Una brida A105 ordinaria cuya dureza resulta estar por debajo del límite no es lo mismo que una ensayada y certificada según las reglas de servicio ácido, y el certificado debe decir cuál compra.
Errores de los compradores
El error más común es pedir la calidad más barata para ahorrar y descubrir después que la especificación del proyecto exigía ensayos de impacto. Sustituir un envío de bridas es mucho más caro que pagar la diferencia al principio. Un segundo error es especificar solo el material y no la norma de brida, la clase de presión y la cara, lo que deja al proveedor adivinando las dimensiones. Un tercero es aceptar un certificado que no muestra el número de colada de la pieza. Un cuarto es comparar cotizaciones en las que una incluye normalizado y ensayos de impacto y otra no, lo que hace que la más barata parezca mejor de lo que es.
El remedio es el mismo en todos los casos. Escriba la designación completa, nombre las normas y las ediciones y pida a cada proveedor que enumere qué incluye el precio, incluidos el tratamiento térmico, los ensayos y los certificados. Entonces las cotizaciones se alinean y las diferencias que quedan son reales.
Existencias, plazo y trazabilidad
Los tamaños estándar de bridas A105 se almacenan ampliamente, y los pedidos grandes de tamaños comunes pueden enviarse rápido. La LF2 se almacena menos, y los tamaños especiales o las clases superiores suelen forjarse bajo pedido. Forjar bajo pedido lleva más tiempo, porque hay que comprar o cortar el acero, forjar la pieza, tratarla térmicamente, completar los ensayos y emitir los certificados. Para trabajos de proyecto, planifique el calendario en torno a los pasos de ensayo y certificado, no solo al paso de forja. La trazabilidad desde la colada de acero hasta la pieza acabada forma parte de lo que se paga, así que exija que el número de colada esté estampado en la pieza y figure en el certificado. Una pieza forjada que no puede rastrearse hasta una colada no es adecuada para servicio a presión, con independencia de su aspecto.
Qué indicar en la solicitud
Escriba la designación completa, por ejemplo brida ASTM A350 LF2 clase 1 según ASME B16.5, con la edición y la clase de presión. Indique la temperatura mínima de diseño del metal si la tiene, los ensayos y el tipo de certificado, los requisitos de marcado y cualquier requisito complementario. Indique la cantidad por tamaño. Si aceptará cualquiera de las dos calidades para un clima suave, diga que quiere ambos precios. Pida que las dimensiones se comprueben con la norma de bridas.
Siguiente paso
Envíe una solicitud de cotización con la lista de bridas o accesorios. Lo ponemos en contacto con hasta 3 proveedores de forja que fabrican estas calidades en sus tamaños, y respondemos en un plazo de 24 horas hábiles. Para la lista de comprobación más amplia, lea cómo elegir un proveedor de forja.
Preguntas frecuentes
¿Puedo usar bridas A105 en lugar de LF2 en servicio a baja temperatura?
Solo si el código de diseño y su ingeniero lo aceptan. La LF2 se ensaya al impacto a menos 46 grados Celsius, algo que la A105 no está obligada a cumplir. La A105 puede usarse en servicio a baja temperatura cuando el código de diseño permite una exención del ensayo de impacto o cuando se piden ensayos de impacto adicionales, pero esa decisión corresponde al ingeniero de diseño.
¿La LF2 es más resistente que la A105?
No mucho. Ambas tienen un límite elástico mínimo de 250 MPa y una resistencia a la tracción mínima de 485 MPa. La LF2 tiene además una resistencia a la tracción máxima y un tratamiento térmico más estricto, con un ensayo de impacto obligatorio. El motivo para elegir LF2 es la tenacidad a baja temperatura, no la resistencia.
¿Puede una misma pieza forjada cumplir A105 y LF2 a la vez?
A veces. Una pieza forjada normalizada con una composición adecuada puede cumplir ambas, y algunos proveedores venden piezas con doble certificación. La doble certificación exige los dos conjuntos de ensayos, así que confírmelo antes de cotizar sobre esa base.
¿Necesita una cotización para esta pieza?
Envíe el plano. Lo ponemos en contacto con un máximo de 3 proveedores de forja y respondemos en un plazo de 24 horas hábiles.
Enviar mi solicitud