Руководства / Спецификации
ASTM A105 и A350 LF2: какая марка углеродистой стали для поковок Вам нужна
13 октября 2026 г.
A105 и A350 LF2 две марки углеродистой стали, которые покупатели чаще всего видят на кованых фланцах, фитингах и деталях клапанов. На бумаге они почти одинаковы, и многие покупатели спрашивают, почему LF2 дороже. Разница в ударной вязкости при низкой температуре, подтвержденной обязательным испытанием на удар. Это руководство сравнивает обе марки, объясняет, где используется каждая, и показывает, что указать в запросе, чтобы получить марку, нужную трубопроводной системе.
Что охватывают два стандарта
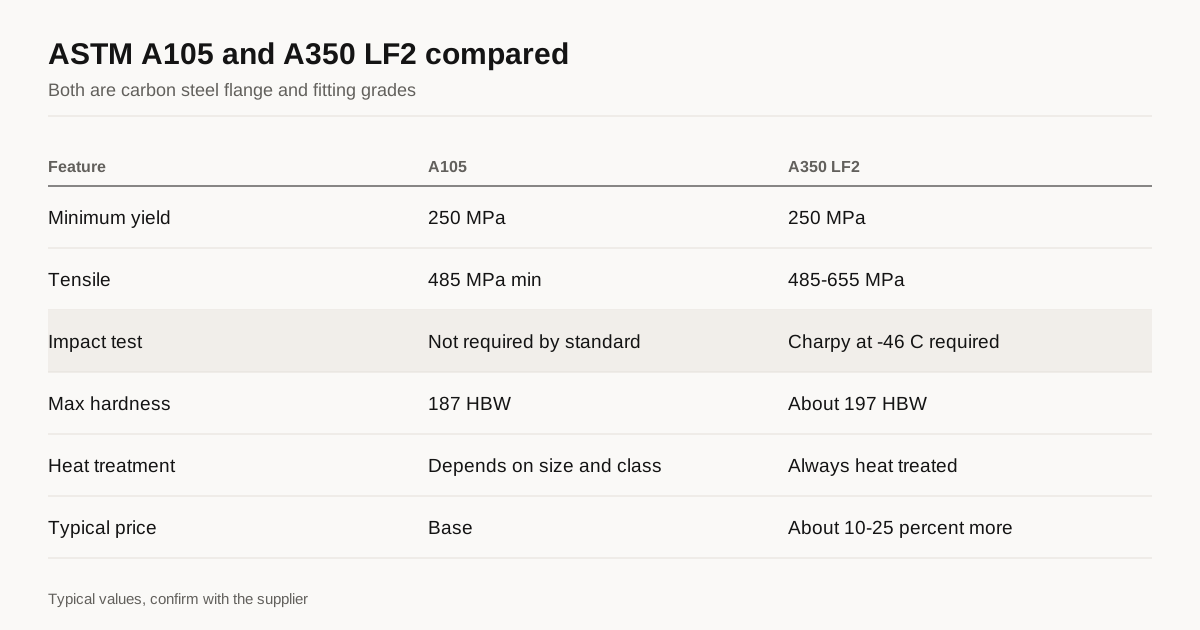
ASTM A105 охватывает поковки из углеродистой стали для компонентов трубопроводов, применяемых при окружающей и более высоких температурах. Это стандарт по умолчанию для кованых фланцев, фитингов, корпусов клапанов и подобных деталей в трубопроводах нефти, газа, воды, пара и общих технологических сред. Химический состав простой: углерод до 0.35 процента, марганец примерно от 0.60 до 1.05 процента и кремний примерно от 0.10 до 0.35 процента. Минимальное временное сопротивление 485 MPa, минимальный предел текучести 250 MPa, относительное удлинение не менее 22 процентов и максимальная твердость 187 HBW.
ASTM A350 LF2 охватывает поковки из углеродистой и низколегированной стали для компонентов трубопроводов, которым нужна ударная вязкость на образцах с надрезом при низкой температуре. LF2 это марка углерод-марганец-кремний в этом стандарте. У нее близкие пределы прочности: от 485 до 655 MPa по временному сопротивлению и 250 MPa минимального предела текучести, но добавлены испытание на удар по Шарпи при минус 46 градусах Цельсия и максимальная твердость около 197 HBW. Класс 1 нормализован, то есть охлажден на воздухе, и отпущен. Класс 2 закален и отпущен для более высокой прочности.
Версии ASME имеют префикс SA, то есть SA-105 и SA-350 LF2, и встречаются в нормах проектирования под давлением и в стандартах на фланцы, таких как ASME B16.5 и B16.47.
Сравнение рядом
| Параметр | A105 | A350 LF2 |
|---|---|---|
| Назначение | Окружающая и повышенная температура | Низкая температура, нужна ударная вязкость на образцах с надрезом |
| Типичный химический состав | C 0.35 макс, Mn от 0.60 до 1.05 | C 0.30 макс, Mn от 0.60 до 1.35 |
| Минимальный предел текучести | 250 MPa | 250 MPa |
| Диапазон временного сопротивления | 485 MPa мин | от 485 до 655 MPa |
| Максимальная твердость | 187 HBW | Около 197 HBW |
| Испытание на удар | Стандартом не требуется | Требуется, Шарпи при -46 °C |
| Термообработка | Зависит от размера и класса, часто нормализация | Нормализация или закалка с отпуском, всегда термообработка |
| Типичная цена | Базовая | Выше примерно от 10 до 25 процентов |
Проверьте действующую редакцию каждого стандарта перед предложением, так как пределы и правила меняются от редакции к редакции, а размеры фланцев следуют отдельным стандартам.
Испытание на удар простыми словами
Испытание по Шарпи ломает небольшой образец с надрезом маятниковым копром и измеряет поглощенную энергию. Сталь, вязкая при комнатной температуре, при низких температурах может стать хрупкой, поэтому энергия удара резко падает ниже температуры перехода. Хрупкое разрушение детали под давлением может быть внезапным и масштабным, поэтому нормы трубопроводов требуют подтвержденной ударной вязкости, когда минимальная расчетная температура металла достаточно низкая.
LF2 должна показывать минимальную энергию по Шарпи при минус 46 градусах Цельсия. Типичное требование: среднее около 20 J по трем образцам, при этом ни одно отдельное значение не ниже примерно 16 J для образцов полного размера. Для тяжелых деталей и образцов меньшего размера пределы скорректированы. У A105 такого требования в собственном стандарте нет, но покупатель может добавить испытание на удар как дополнительное требование, а нормализованная A105 при умеренно низких температурах часто его проходит.
Выбор между ними определяет проектный нормативный документ, а не предпочтение. Нормы вроде ASME B31.3 дают правила, когда нужно испытание на удар, на основе минимальной расчетной температуры, материала и толщины. Спросите у инженера-проектировщика минимальную температуру металла и запишите соответствующую марку.
Термообработка
Термообработка еще одно различие. У A105 правила зависят от размера и класса давления. Меньшие детали низкого класса могут поставляться в состоянии после ковки, а более крупные или высокого класса должны проходить термообработку, обычно нормализацию. Многие поставщики нормализуют всю A105 и маркируют ее как A105N, чтобы снять сомнения. У LF2 термообработка требуется всегда. Детали Класса 1 нормализуют, то есть охлаждают на воздухе от температуры ковки, и отпускают, что измельчает зерно и дает вязкость, необходимую для испытания на удар. Класс 2 закалка с отпуском. Наше руководство по термообработке поковок объясняет, что делает каждая обработка.
Термообработка объясняет большую часть разницы в цене. LF2 требует полного цикла в печи для каждой детали, плюс образцы для испытания на удар, плюс дополнительные документы. A105 часто может обойтись без части этого на малых размерах.
Где что применяется
| Применение | Типичная марка |
|---|---|
| Водяные, паровые и общие технологические трубопроводы, умеренный климат | A105 |
| Промысловые трубопроводы нефти и газа в умеренном климате | A105 |
| Трубопроводы и процессы в холодных регионах, ниже примерно минус 29 °C расчетной температуры | LF2 |
| Криогенная среда ниже минус 46 °C | LF3 или аустенитная нержавеющая сталь |
| Подводные и морские объекты с низкой температурой воды | LF2 или спецификация проекта |
| Сероводородная среда с пределами по твердости | A105 с дополнительным пределом по твердости по правилам NACE |
Стоит знать и третью марку. A350 LF3 содержит 3.5 процента никеля и испытывается при минус 101 градусе Цельсия. Для более холодных условий аустенитные нержавеющие стали, такие как F304L или F316L, описанные в нашем руководстве по поковкам из нержавеющей стали, сохраняют вязкость при очень низких температурах.
Фланцы и фитинги на практике
Большинство поковок A105 и LF2 это фланцы, фитинги и корпуса клапанов, и их форма следует размерным стандартам. Фланцы куют по типоразмерам и классам давления ASME B16.5. У приварных встык, плоских приварных, глухих фланцев и фланцев с раструбом под приварку есть стандартный профиль, что упрощает оснастку и допуски. Наше руководство по кованым фланцам описывает типы. Корпуса клапанов рассмотрены в материале о кованых корпусах клапанов.
Поскольку эти детали стандартные, давление на цену высокое, а качество разнится. Маркировка хорошая первая проверка. На соответствующем фланце на ободе выбиты название или знак производителя, стандарт, марка, размер, класс давления и номер плавки. Отсутствующая или нечеткая маркировка повод задать вопросы до заказа, а не после отгрузки.
Какие документы запрашивать
Для любой поковки под давлением запросите отчет об испытаниях материала, связывающий номер плавки с химическим составом, результатами механических испытаний и термообработкой. Для LF2 в отчете должны быть значения энергии удара, температура испытания и размер образца. EN 10204 тип 3.1 это обычная форма сертификата, выдаваемая уполномоченным инспектором производителя, а тип 3.2 добавляет свидетеля от третьей стороны. Наша заметка о сертификатах и стандартах для поковок объясняет разницу и стоимость каждого.
Частота испытаний и кто присутствует
Сколько деталей испытывают, так же важно, как и пределы испытаний. Стандарты задают частоту через партии термообработки. Для A105 испытания на растяжение и твердость проводят на каждой термообработанной партии, а размер партии зависит от размера детали. Для LF2 испытания на удар также проводят на каждой партии, по три образца в наборе. Партия это группа деталей одной плавки, одного цикла термообработки и близкого размера, поэтому большой заказ может содержать несколько партий, у каждой свои результаты испытаний. Спросите, как поставщик определяет партию, и проверьте, что в отчете об испытаниях перечислена каждая партия Вашей отгрузки. Отчет, охватывающий только одну партию из заказа в десять партий, мало говорит об остальных.
Если проекту нужно независимое подтверждение, инспектор третьей стороны может присутствовать на испытаниях и подписать сертификат. Это добавляет стоимость и срок, поэтому договоритесь об этом на этапе предложения и скажите, какие испытания проходят в присутствии инспектора. Наше руководство по сертификатам и стандартам для поковок показывает, чем отличаются уровни сертификатов.
Сероводородная среда и твердость
Нефтегазовые системы, работающие с сероводородом, называют работой в кислой среде. В них высокая твердость делает сталь склонной к сульфидному растрескиванию под напряжением, поэтому стандарты вроде NACE MR0175 и ISO 15156 ограничивают твердость, а иногда и химический состав. A105 для кислой среды обычно поставляют с максимальной твердостью около 22 HRC и часто с пределами по углеродному эквиваленту и остаточным элементам. Это дополнительные требования поверх A105, и они должны быть записаны в заказе. Обычный фланец A105, который случайно оказался ниже предела по твердости, не то же самое, что фланец, испытанный и сертифицированный по правилам для кислой среды, и в сертификате должно быть сказано, что именно Вы покупаете.
Ошибки покупателей
Самая частая ошибка: заказать более дешевую марку ради экономии и потом обнаружить, что спецификация проекта требовала испытаний на удар. Замена партии фланцев обходится намного дороже, чем разница в цене в начале. Вторая ошибка: указать только материал, а не стандарт на фланец, класс давления и тип уплотнительной поверхности, из-за чего поставщик гадает о размерах. Третья: принять сертификат, в котором нет номера плавки, выбитого на детали. Четвертая: сравнивать предложения, где одно включает нормализацию и испытания на удар, а другое нет, из-за чего более дешевое выглядит лучше, чем оно есть.
Решение для всех этих ошибок одно. Записывайте полное обозначение, называйте стандарты и редакции и просите каждого поставщика перечислить, что входит в цену, включая термообработку, испытания и сертификаты. Тогда предложения совпадают по составу, а оставшиеся различия реальны.
Наличие, срок и прослеживаемость
Стандартные размеры фланцев A105 широко есть на складе, и крупные заказы ходовых размеров могут уйти быстро. LF2 на складе встречается реже, а особые размеры или более высокие классы часто нужно ковать под заказ. Ковка под заказ занимает больше времени, потому что сталь нужно купить или нарезать, деталь выковать и термообработать, завершить испытания и выпустить сертификаты. В проектных поставках стройте график вокруг этапов испытаний и сертификатов, а не только вокруг этапа ковки. Прослеживаемость от плавки стали до готовой детали входит в то, за что Вы платите, поэтому настаивайте, чтобы номер плавки был выбит на детали и указан в сертификате. Поковка, которую нельзя проследить до плавки, непригодна для работы под давлением, как бы она ни выглядела.
Что указать в запросе
Запишите полное обозначение, например фланец ASTM A350 LF2 Класс 1 по ASME B16.5, с редакцией и классом давления. Укажите минимальную расчетную температуру металла, если она у Вас есть, тип испытаний и сертификата, требования к маркировке и любые дополнительные требования. Укажите количество по размерам. Если для мягкого климата Вы примете любую из марок, скажите, что хотите обе цены. Попросите проверить размеры по стандарту на фланцы.
Следующий шаг
Отправьте запрос со списком фланцев или фитингов. Мы подберем не более 3 поставщиков поковок, которые делают эти марки в Ваших размерах, и ответим в течение 24 рабочих часов. Для более широкого контрольного списка прочитайте материал о том, как выбрать поставщика поковок.
Частые вопросы
Можно ли использовать фланцы A105 вместо LF2 при низких температурах?
Только если согласны проектный нормативный документ и Ваш инженер. LF2 испытывают на удар при минус 46 градусах Цельсия, чего для A105 не требуется. A105 можно применять при низких температурах, когда проектный документ допускает освобождение от испытания на удар или когда Вы заказываете дополнительные испытания на удар, но это решение принимает инженер-проектировщик.
LF2 прочнее, чем A105?
Ненамного. У обоих минимальный предел текучести 250 MPa и минимальное временное сопротивление 485 MPa. У LF2 есть еще и максимальное временное сопротивление и более строгая термообработка с обязательным испытанием на удар. Причина выбрать LF2 в ударной вязкости при низкой температуре, а не в прочности.
Может ли одна и та же поковка соответствовать и A105, и LF2?
Иногда. Нормализованная поковка с подходящим химическим составом может отвечать обоим стандартам, и некоторые поставщики продают детали с двойной сертификацией. Двойная сертификация требует обоих наборов испытаний, поэтому подтвердите это до предложения на такой основе.
Нужно предложение на эту деталь?
Отправьте чертеж. Мы подберем не более 3 поставщиков поковок и ответим в течение 24 рабочих часов.
Отправить мой запрос