Poradniki / Specyfikacje
ASTM A105 i A350 LF2: jakiego gatunku stali węglowej do kucia potrzeba
13 października 2026
A105 i A350 LF2 to dwa gatunki stali węglowej, które kupujący najczęściej widzą na kutych kołnierzach, armaturze i częściach zaworów. Na papierze wyglądają niemal tak samo i wielu kupujących zastanawia się, dlaczego LF2 kosztuje więcej. Różnicą jest udarność w niskiej temperaturze, poparta wymaganą próbą udarności. Ten poradnik porównuje oba gatunki, wyjaśnia, gdzie każdy się stosuje, i pokazuje, co wpisać w RFQ, aby otrzymać gatunek, którego wymaga instalacja rurowa.
Co obejmują obie specyfikacje
ASTM A105 obejmuje odkuwki ze stali węglowej na elementy rurociągów pracujące w temperaturze otoczenia i wyższej. To domyślna specyfikacja dla kutych kołnierzy, armatury, korpusów zaworów i podobnych części w instalacjach ropy, gazu, wody, pary i ogólnych instalacjach procesowych. Skład jest prosty: węgiel do 0.35 procent, mangan około 0.60 do 1.05 procent i krzem około 0.10 do 0.35 procent. Minimalna wytrzymałość na rozciąganie wynosi 485 MPa, minimalna granica plastyczności 250 MPa, wydłużenie co najmniej 22 procent, a maksymalna twardość 187 HBW.
ASTM A350 LF2 obejmuje odkuwki ze stali węglowej i niskostopowej na elementy rurociągów wymagające udarności z karbem w niskiej temperaturze. LF2 to gatunek węglowo-manganowo-krzemowy w tej specyfikacji. Ma podobne limity wytrzymałości, 485 do 655 MPa na rozciąganie i minimalną granicę plastyczności 250 MPa, ale dodaje próbę udarności Charpy’ego w temperaturze minus 46 stopni Celsjusza oraz maksymalną twardość około 197 HBW. Class 1 jest normalizowana albo chłodzona na powietrzu i odpuszczana. Class 2 jest hartowana i odpuszczana dla wyższej wytrzymałości.
Wersje ASME mają przedrostek SA, czyli SA-105 i SA-350 LF2, i pojawiają się w przepisach projektowych dla urządzeń ciśnieniowych oraz w normach kołnierzy, takich jak ASME B16.5 i B16.47.
Zestawienie
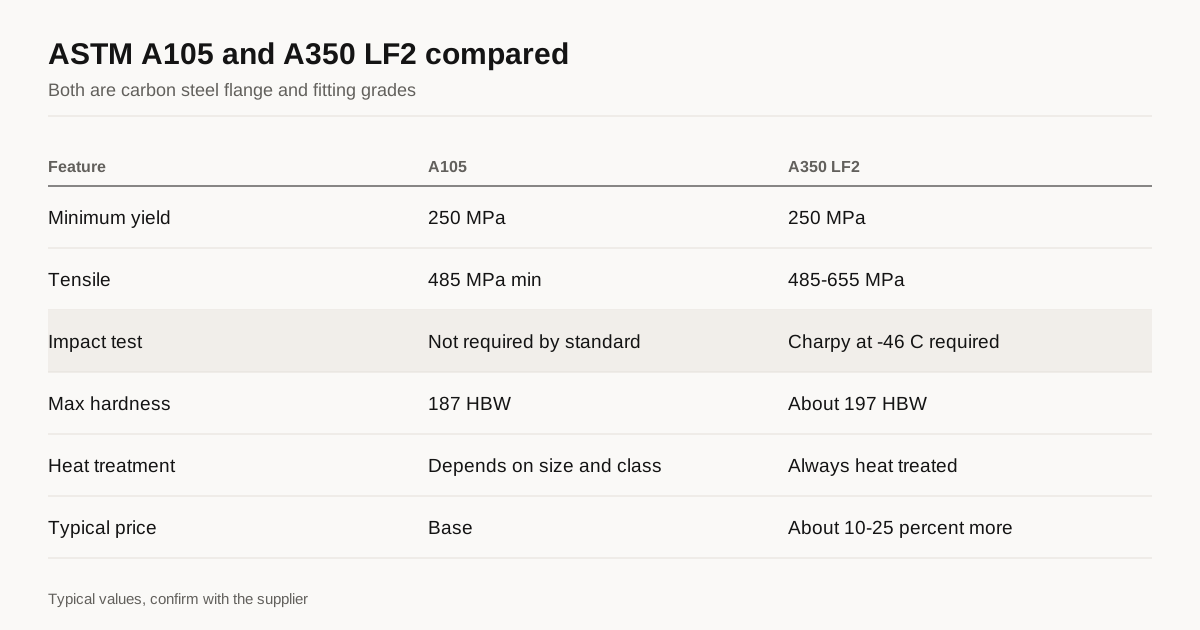
| Cecha | A105 | A350 LF2 |
|---|---|---|
| Przewidziane zastosowanie | Temperatura otoczenia i wyższa | Niska temperatura, wymagana udarność z karbem |
| Typowy skład | C 0.35 max, Mn 0.60 do 1.05 | C 0.30 max, Mn 0.60 do 1.35 |
| Minimalna granica plastyczności | 250 MPa | 250 MPa |
| Zakres wytrzymałości na rozciąganie | 485 MPa min | 485 do 655 MPa |
| Maksymalna twardość | 187 HBW | Około 197 HBW |
| Próba udarności | Norma jej nie wymaga | Wymagana, Charpy w -46 °C |
| Obróbka cieplna | Zależy od rozmiaru i klasy, często normalizowanie | Normalizowanie lub Q&T, zawsze obrabiana cieplnie |
| Typowa cena | Bazowa | Około 10 do 25 procent wyższa |
Przed złożeniem oferty proszę sprawdzić aktualne wydanie każdej normy, bo limity i zasady zmieniają się między wydaniami, a wymiary kołnierzy wynikają z odrębnych norm.
Próba udarności prostymi słowami
Próba Charpy’ego łamie małą próbkę z karbem wahadłowym młotem i mierzy pochłoniętą energię. Stal, która jest wytrzymała w temperaturze pokojowej, w niskich temperaturach może stać się krucha, więc energia łamania gwałtownie spada poniżej temperatury przejścia. Kruche pęknięcie części ciśnieniowej może być nagłe i duże, dlatego przepisy dotyczące rurociągów wymagają badanej udarności, ilekroć minimalna projektowa temperatura metalu jest wystarczająco niska.
LF2 musi wykazać minimalną energię Charpy’ego w temperaturze minus 46 stopni Celsjusza. Typowe wymaganie to średnio około 20 J z trzech próbek, bez pojedynczej wartości poniżej około 16 J, dla próbek pełnowymiarowych. Dla części grubych i mniejszych próbek limity są korygowane. A105 nie ma takiego wymagania we własnej normie, ale kupujący może dodać badanie udarności jako wymaganie uzupełniające, a normalizowana A105 często przechodzi próbę w umiarkowanie niskich temperaturach.
O wyborze między nimi decyduje przepis projektowy, a nie preferencje. Przepisy takie jak ASME B31.3 podają zasady, kiedy badanie udarności jest potrzebne, w zależności od minimalnej temperatury projektowej, materiału i grubości. Proszę zapytać inżyniera projektanta o minimalną temperaturę metalu i wpisać odpowiadający jej gatunek.
Obróbka cieplna
Obróbka cieplna to kolejna różnica. W A105 zasady zależą od rozmiaru i klasy ciśnienia. Mniejsze części niższych klas mogą być dostarczane w stanie po kuciu, natomiast większe lub wyższych klas muszą być obrabiane cieplnie, zwykle przez normalizowanie. Wielu dostawców normalizuje całą A105 i oznacza ją A105N, by wyeliminować wątpliwości. W LF2 obróbka cieplna jest zawsze wymagana. Części Class 1 są normalizowane albo chłodzone na powietrzu od temperatury kucia i odpuszczane, co rozdrabnia ziarno i daje udarność, której wymaga próba. Class 2 jest hartowana i odpuszczana. Nasz poradnik o obróbce cieplnej odkuwek wyjaśnia, co daje każdy z zabiegów.
Obróbka cieplna wyjaśnia większość różnicy w cenie. LF2 wymaga pełnego cyklu pieca dla każdej części, plus próbek do prób udarności, plus dodatkowych dokumentów. W A105 przy małych rozmiarach często można pominąć część tych kroków.
Gdzie stosuje się każdy z gatunków
| Zastosowanie | Typowy gatunek |
|---|---|
| Rurociągi wodne, parowe i ogólnoprocesowe, klimat umiarkowany | A105 |
| Przewody przesyłowe ropy i gazu w klimacie umiarkowanym | A105 |
| Rurociągi i instalacje w regionach zimnych, poniżej około minus 29 °C temperatury projektowej | LF2 |
| Zastosowania kriogeniczne poniżej minus 46 °C | LF3 lub austenityczna stal nierdzewna |
| Podmorskie i offshore przy niskiej temperaturze wody | LF2 lub specyfikacja projektu |
| Środowisko kwaśne z limitami twardości | A105 z dodatkowym limitem twardości, wg zasad NACE |
Warto znać trzeci gatunek. A350 LF3 zawiera 3.5 procent niklu i jest badany w temperaturze minus 101 stopni Celsjusza. Do jeszcze niższych temperatur austenityczne stale nierdzewne, takie jak F304L lub F316L, opisane w naszym poradniku o odkuwkach ze stali nierdzewnej, zachowują udarność w bardzo niskich temperaturach.
Kołnierze i armatura w praktyce
Większość odkuwek A105 i LF2 to kołnierze, armatura i korpusy zaworów, a ich kształt wynika z norm wymiarowych. Kołnierze kuje się zgodnie z rozmiarami i klasami ciśnienia ASME B16.5. Typy z szyjką do spawania, nasuwane, ślepe i do spawania kielichowego mają standardowy profil, co upraszcza oprzyrządowanie i tolerancje. Nasz poradnik o kutych kołnierzach omawia te typy. Korpusy zaworów opisano w poradniku o kutych korpusach zaworów.
Ponieważ części te są standardowe, presja cenowa jest duża, a jakość bywa różna. Dobrym pierwszym sprawdzianem jest oznakowanie. Kołnierz zgodny z normą ma na obrzeżu wybite nazwę lub znak producenta, normę, gatunek, rozmiar, klasę ciśnienia i numer wytopu. Brakujące lub niewyraźne oznakowanie to powód, by zadać pytania przed zamówieniem, a nie po wysyłce.
Dokumenty, o które warto prosić
Dla każdej odkuwki ciśnieniowej proszę poprosić o świadectwo badań materiału, które łączy numer wytopu ze składem chemicznym, wynikami prób mechanicznych i obróbką cieplną. Dla LF2 świadectwo musi podawać wartości energii łamania, temperaturę próby i rozmiar próbki. EN 10204 typ 3.1 to powszechna forma świadectwa, wydawana przez upoważnionego inspektora producenta, a typ 3.2 dodaje świadka strony trzeciej. Nasza notatka o certyfikatach i specyfikacjach odkuwek wyjaśnia różnicę i koszt każdego z nich.
Częstotliwość badań i kto jest świadkiem
To, ile części się bada, liczy się tak samo jak limity badań. Normy ustalają częstotliwość w kategoriach partii obróbki cieplnej. Dla A105 próby rozciągania i twardości pobiera się z każdej partii obrobionej cieplnie, a wielkość partii zależy od rozmiaru części. Dla LF2 próby udarności również pobiera się z każdej partii, po trzy próbki na zestaw. Partia to grupa części z tego samego wytopu, tego samego cyklu obróbki cieplnej i o podobnym rozmiarze, więc duże zamówienie może składać się z kilku partii, każda z własnymi wynikami badań. Proszę zapytać dostawcę, jak definiuje partię, i sprawdzić, czy świadectwo badań wymienia każdą partię w Państwa dostawie. Świadectwo obejmujące tylko jedną partię z dziesięciu mówi niewiele o pozostałych.
Jeśli projekt wymaga niezależnego potwierdzenia, inspektor strony trzeciej może być świadkiem badań i podpisać świadectwo. Zwiększa to koszt i czas, więc warto to uzgodnić na etapie oferty i wskazać, które badania są świadkowane. Nasz poradnik o certyfikatach i specyfikacjach odkuwek pokazuje, jak różnią się poziomy świadectw.
Środowisko kwaśne i twardość
Instalacje ropy i gazu, które przetwarzają siarkowodór, nazywa się środowiskiem kwaśnym. W nich wysoka twardość naraża stal na pękanie siarczkowe pod naprężeniem, więc normy takie jak NACE MR0175 i ISO 15156 ograniczają twardość, a czasem także skład. A105 do środowiska kwaśnego dostarcza się zwykle z maksymalną twardością około 22 HRC i często z limitami równoważnika węgla oraz pierwiastków resztkowych. To wymagania dodatkowe ponad A105 i trzeba je wpisać w zamówieniu. Zwykły kołnierz A105, który akurat mieści się poniżej limitu twardości, to nie to samo co kołnierz badany i certyfikowany według zasad środowiska kwaśnego, a świadectwo powinno wskazywać, który z nich Państwo kupują.
Błędy popełniane przez kupujących
Najczęstszym błędem jest zamówienie tańszego gatunku dla oszczędności, a potem odkrycie, że specyfikacja projektu wymagała badania udarności. Wymiana partii kołnierzy jest znacznie droższa niż zapłacenie różnicy na początku. Drugi błąd to określenie tylko materiału, bez normy kołnierza, klasy ciśnienia i uszczelnienia, co zmusza dostawcę do zgadywania wymiarów. Trzeci to przyjęcie świadectwa, które nie pokazuje numeru wytopu na części. Czwarty to porównywanie ofert, z których jedna zawiera normalizowanie i próby udarności, a druga nie, co sprawia, że tańsza wygląda lepiej, niż jest.
Lekarstwo na wszystkie te błędy jest takie samo. Proszę wpisać pełne oznaczenie, wskazać normy i wydania oraz poprosić każdego dostawcę o wymienienie, co obejmuje cena, w tym obróbkę cieplną, badania i świadectwa. Oferty wtedy się zbiegają, a pozostałe różnice są prawdziwe.
Stan magazynowy, termin i identyfikowalność
Standardowe rozmiary kołnierzy A105 są szeroko magazynowane, a duże zamówienia popularnych rozmiarów mogą być wysłane szybko. LF2 jest magazynowana mniej powszechnie, a rozmiary specjalne lub wyższe klasy często trzeba kuć na zamówienie. Kucie na zamówienie trwa dłużej, bo stal trzeba kupić lub pociąć, część odkuć i obrobić cieplnie, ukończyć badania i wydać świadectwa. W pracy projektowej harmonogram należy oprzeć na etapach badań i świadectw, a nie tylko na etapie kucia. Identyfikowalność od wytopu stali do gotowej części jest częścią tego, za co Państwo płacą, więc proszę żądać numeru wytopu wybitego na części i podanego na świadectwie. Odkuwka, której nie można powiązać z wytopem, nie nadaje się do pracy ciśnieniowej, niezależnie od wyglądu.
Co wpisać w RFQ
Proszę podać pełne oznaczenie, na przykład kołnierz ASTM A350 LF2 Class 1 wg ASME B16.5, z wydaniem i klasą ciśnienia. Jeśli jest dostępna, proszę podać minimalną projektową temperaturę metalu, rodzaj badań i świadectwa, wymagania dotyczące znakowania i wszelkie wymagania uzupełniające. Proszę wskazać ilość dla każdego rozmiaru. Jeśli zaakceptują Państwo oba gatunki dla łagodnego klimatu, proszę zaznaczyć, że chcą Państwo obu cen. Proszę poprosić o sprawdzenie wymiarów względem normy kołnierza.
Następny krok
Proszę wysłać RFQ z listą kołnierzy lub armatury. Dopasujemy Państwa do maksymalnie 3 dostawców odkuwek, którzy wytwarzają te gatunki w Państwa rozmiarach, i odpowiemy w ciągu 24 godzin roboczych. Szerszą listę kontrolną omawia poradnik jak wybrać dostawcę odkuwek.
Najczęstsze pytania
Czy w zimnym środowisku mogę użyć kołnierzy A105 zamiast LF2?
Tylko jeśli zgodzą się na to przepisy projektowe i Państwa inżynier. LF2 jest badany udarnościowo w temperaturze minus 46 stopni Celsjusza, czego A105 nie musi spełniać. A105 można stosować w zimnym środowisku, gdy przepis projektowy dopuszcza zwolnienie z próby udarności lub gdy zamówią Państwo dodatkowe badania udarności, ale decyzja należy do inżyniera projektanta.
Czy LF2 jest mocniejsza od A105?
Niewiele. Obie mają minimalną granicę plastyczności 250 MPa i minimalną wytrzymałość na rozciąganie 485 MPa. LF2 ma dodatkowo maksymalną wytrzymałość na rozciąganie i ściślejszą obróbkę cieplną, z wymaganą próbą udarności. Powodem wyboru LF2 jest udarność w niskiej temperaturze, a nie wytrzymałość.
Czy jedna odkuwka może spełniać zarówno A105, jak i LF2?
Czasem. Normalizowana odkuwka o odpowiednim składzie może spełniać obie normy, a niektórzy dostawcy sprzedają części z podwójnym certyfikatem. Podwójna certyfikacja wymaga obu zestawów badań, więc proszę ją potwierdzić, zanim złożą Państwo ofertę na tej podstawie.
Potrzebna oferta na tę część?
Proszę wysłać rysunek. Dopasujemy maksymalnie 3 dostawców odkuwek i odpowiemy w ciągu 24 godzin roboczych.
Wyślij moje RFQ