Hướng dẫn / Tiêu chuẩn kỹ thuật
ASTM A105 và A350 LF2: cần mác thép carbon rèn nào
13 tháng 10, 2026
A105 và A350 LF2 là hai mác thép carbon mà người mua gặp nhiều nhất trên mặt bích, phụ kiện và chi tiết van rèn. Trên giấy tờ chúng gần như giống nhau, và nhiều người mua thắc mắc vì sao LF2 đắt hơn. Khác biệt là độ dai ở nhiệt độ thấp, được bảo đảm bằng một thử nghiệm va đập bắt buộc. Hướng dẫn này so sánh hai mác, giải thích nơi dùng từng loại và chỉ ra cần ghi gì trên RFQ để quý khách nhận đúng mác mà hệ thống đường ống cần.
Hai tiêu chuẩn này quy định những gì
ASTM A105 quy định chi tiết rèn bằng thép carbon cho các cấu kiện đường ống dùng ở nhiệt độ môi trường và cao hơn. Đây là tiêu chuẩn mặc định cho mặt bích, phụ kiện, thân van rèn và các chi tiết tương tự trong đường ống dầu, khí, nước, hơi nước và quy trình thông thường. Thành phần đơn giản: carbon đến 0.35 phần trăm, mangan khoảng 0.60 đến 1.05 phần trăm và silic khoảng 0.10 đến 0.35 phần trăm. Độ bền kéo tối thiểu là 485 MPa và giới hạn chảy tối thiểu là 250 MPa, với độ giãn dài ít nhất 22 phần trăm và độ cứng tối đa 187 HBW.
ASTM A350 LF2 quy định chi tiết rèn bằng thép carbon và thép hợp kim thấp cho các cấu kiện đường ống cần độ dai khía ở nhiệt độ thấp. LF2 là mác carbon mangan silic trong tiêu chuẩn. Nó có giới hạn độ bền tương tự, độ bền kéo 485 đến 655 MPa và giới hạn chảy tối thiểu 250 MPa, nhưng bổ sung thử va đập Charpy ở âm 46 độ C và độ cứng tối đa khoảng 197 HBW. Class 1 được thường hóa, hoặc làm nguội trong không khí rồi ram. Class 2 được tôi và ram để có độ bền cao hơn.
Các phiên bản ASME mang tiền tố SA, tức SA-105 và SA-350 LF2, và xuất hiện trong các quy chuẩn thiết kế chịu áp và trong các tiêu chuẩn mặt bích như ASME B16.5 và B16.47.
So sánh song song
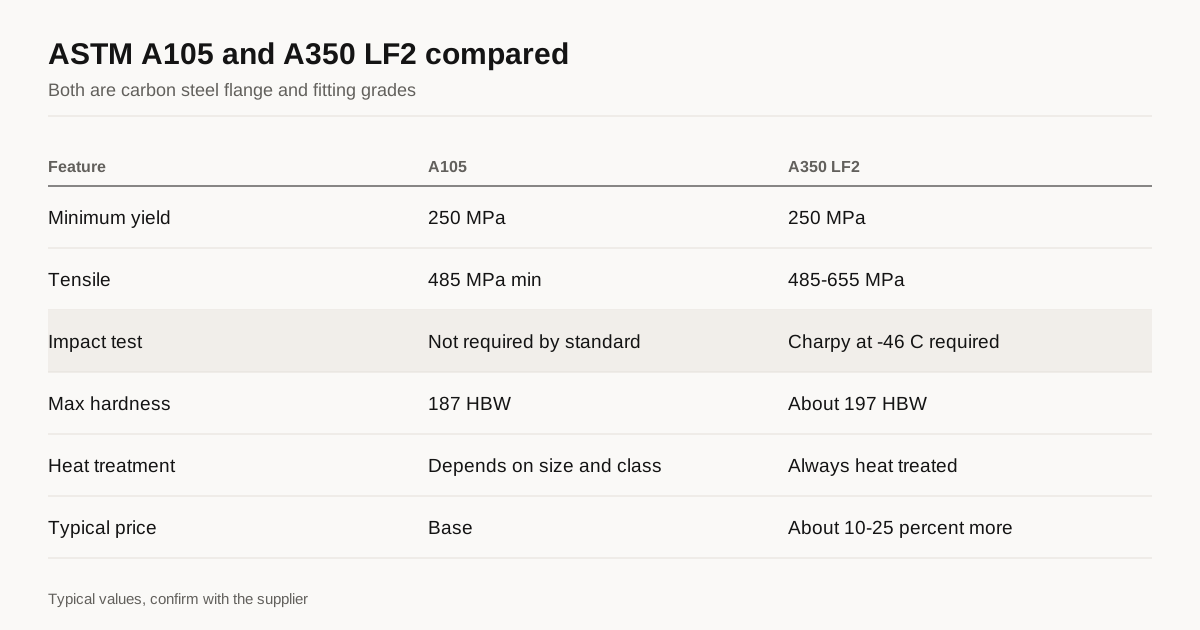
| Đặc điểm | A105 | A350 LF2 |
|---|---|---|
| Điều kiện sử dụng dự kiến | Nhiệt độ môi trường và cao hơn | Nhiệt độ thấp, yêu cầu độ dai khía |
| Thành phần điển hình | C 0.35 max, Mn 0.60 đến 1.05 | C 0.30 max, Mn 0.60 đến 1.35 |
| Giới hạn chảy tối thiểu | 250 MPa | 250 MPa |
| Dải độ bền kéo | 485 MPa min | 485 đến 655 MPa |
| Độ cứng tối đa | 187 HBW | Khoảng 197 HBW |
| Thử va đập | Tiêu chuẩn không bắt buộc | Bắt buộc, Charpy ở -46 °C |
| Nhiệt luyện | Tùy kích thước và class, thường là thường hóa | Thường hóa hoặc Q&T, luôn có nhiệt luyện |
| Giá thường gặp | Cơ sở | Cao hơn khoảng 10 đến 25 phần trăm |
Hãy kiểm tra lần ban hành hiện hành của từng tiêu chuẩn trước khi báo giá, vì giới hạn và quy tắc thay đổi giữa các lần ban hành, còn kích thước mặt bích theo các tiêu chuẩn riêng.
Thử va đập, nói một cách dễ hiểu
Thử Charpy làm gãy một thanh nhỏ có khía bằng một chiếc búa lắc và đo năng lượng hấp thụ. Thép dai ở nhiệt độ phòng có thể trở nên giòn ở nhiệt độ thấp, nên năng lượng va đập giảm mạnh dưới một nhiệt độ chuyển tiếp. Một vết vỡ giòn ở chi tiết chịu áp có thể xảy ra đột ngột và lớn, nên các quy chuẩn đường ống yêu cầu độ dai đã được thử mỗi khi nhiệt độ kim loại thiết kế tối thiểu đủ thấp.
LF2 phải đạt năng lượng Charpy tối thiểu ở âm 46 độ C. Yêu cầu điển hình là trung bình khoảng 20 J trên ba mẫu, không giá trị đơn lẻ nào dưới khoảng 16 J, đối với mẫu kích thước đầy đủ. Chi tiết dày và mẫu nhỏ hơn có giới hạn được điều chỉnh. A105 không có yêu cầu như vậy trong tiêu chuẩn của chính nó, nhưng người mua có thể thêm thử va đập như một yêu cầu bổ sung, và A105 đã thường hóa thường đạt ở nhiệt độ lạnh vừa phải.
Việc chọn giữa hai mác do quy chuẩn thiết kế quyết định, không phải sở thích. Các quy chuẩn như ASME B31.3 đưa ra quy tắc về khi nào cần thử va đập, dựa trên nhiệt độ thiết kế tối thiểu, vật liệu và độ dày. Hãy hỏi kỹ sư thiết kế về nhiệt độ kim loại tối thiểu, và ghi mác tương ứng.
Nhiệt luyện
Nhiệt luyện là một khác biệt nữa. Ở A105, quy tắc phụ thuộc vào kích thước và class áp suất. Chi tiết nhỏ hơn, class thấp hơn có thể được cung cấp ở trạng thái sau rèn, còn chi tiết lớn hơn hoặc class cao hơn phải được nhiệt luyện, thường là thường hóa. Nhiều nhà cung cấp thường hóa toàn bộ A105 và đánh dấu A105N để loại bỏ nghi ngờ. Ở LF2, nhiệt luyện luôn bắt buộc. Chi tiết Class 1 được thường hóa, hoặc làm nguội trong không khí từ nhiệt độ rèn rồi ram, làm mịn hạt và cho độ dai mà thử va đập yêu cầu. Class 2 được tôi và ram. Hướng dẫn về nhiệt luyện chi tiết rèn của chúng tôi giải thích từng phương pháp làm gì.
Nhiệt luyện giải thích phần lớn chênh lệch giá. LF2 cần một chu kỳ lò đầy đủ cho mọi chi tiết, cộng thêm mẫu thử va đập, cộng thêm hồ sơ. A105 thường có thể bỏ qua một phần việc đó ở kích thước nhỏ.
Mỗi mác được dùng ở đâu
| Ứng dụng | Mác thường gặp |
|---|---|
| Đường ống nước, hơi nước và quy trình thông thường, khí hậu môi trường | A105 |
| Đường ống dẫn dầu khí ở khí hậu vừa phải | A105 |
| Đường ống và quy trình ở vùng lạnh, dưới khoảng âm 29 °C nhiệt độ thiết kế | LF2 |
| Điều kiện lạnh sâu dưới âm 46 °C | LF3 hoặc thép không gỉ austenit |
| Dưới biển và ngoài khơi có nhiệt độ nước biển thấp | LF2 hoặc tiêu chuẩn dự án |
| Môi trường chua có giới hạn độ cứng | A105 kèm giới hạn độ cứng bổ sung, theo quy tắc NACE |
Có một mác thứ ba đáng biết. A350 LF3 chứa 3.5 phần trăm niken và được thử ở âm 101 độ C. Với điều kiện lạnh hơn, thép không gỉ austenit như F304L hoặc F316L, như trình bày trong hướng dẫn về chi tiết rèn thép không gỉ của chúng tôi, giữ được độ dai ở nhiệt độ rất thấp.
Mặt bích và phụ kiện trong thực tế
Phần lớn chi tiết rèn A105 và LF2 là mặt bích, phụ kiện và thân van, và hình dạng theo các tiêu chuẩn kích thước. Mặt bích được rèn theo kích thước và class áp suất của ASME B16.5. Các loại hàn cổ, trượt, mù và hàn ổ cắm đều có biên dạng tiêu chuẩn, giúp khuôn và dung sai đơn giản. Hướng dẫn về mặt bích rèn của chúng tôi trình bày các loại. Thân van được trình bày trong bài thân van rèn.
Vì các chi tiết này là hàng tiêu chuẩn, áp lực giá cao và chất lượng không đồng đều. Việc đánh dấu là phép kiểm tra đầu tiên tốt. Một mặt bích đạt chuẩn có tên hoặc ký hiệu nhà sản xuất, tiêu chuẩn, mác, kích thước, class áp suất và số mẻ nấu được đóng dấu trên vành. Dấu thiếu hoặc không rõ là lý do để đặt câu hỏi trước khi đặt hàng, không phải sau khi hàng đã giao.
Hồ sơ cần yêu cầu
Với mọi chi tiết rèn chịu áp, hãy yêu cầu báo cáo thử vật liệu liên kết số mẻ nấu với thành phần hóa học, kết quả thử cơ tính và nhiệt luyện. Với LF2, báo cáo phải nêu giá trị năng lượng va đập, nhiệt độ thử và kích thước mẫu. EN 10204 loại 3.1 là dạng chứng chỉ phổ biến, do thanh tra được ủy quyền của nhà sản xuất cấp, và loại 3.2 bổ sung sự chứng kiến của bên thứ ba. Ghi chú của chúng tôi về chứng chỉ và tiêu chuẩn kỹ thuật của chi tiết rèn giải thích sự khác biệt và chi phí của từng loại.
Tần suất thử và ai chứng kiến
Số chi tiết được thử quan trọng không kém giới hạn thử nghiệm. Các tiêu chuẩn quy định tần suất theo lô nhiệt luyện. Với A105, thử kéo và độ cứng được lấy từ mỗi lô đã nhiệt luyện, và cỡ lô phụ thuộc kích thước chi tiết. Với LF2, thử va đập cũng được lấy từ mỗi lô, ba mẫu cho mỗi bộ. Một lô là nhóm chi tiết cùng mẻ nấu, cùng chu kỳ nhiệt luyện và kích thước tương tự, nên một đơn hàng lớn có thể gồm nhiều lô, mỗi lô có kết quả thử riêng. Hãy hỏi nhà cung cấp định nghĩa lô thế nào và kiểm tra báo cáo thử liệt kê mọi lô trong chuyến hàng của quý khách. Một báo cáo chỉ bao gồm một lô trong đơn hàng mười lô cho quý khách rất ít thông tin về phần còn lại.
Nếu dự án cần bằng chứng độc lập, một thanh tra bên thứ ba có thể chứng kiến các thử nghiệm và ký chứng chỉ. Việc đó làm tăng chi phí và thời gian, nên hãy thỏa thuận ở giai đoạn báo giá và nói rõ thử nghiệm nào được chứng kiến. Hướng dẫn về chứng chỉ và tiêu chuẩn kỹ thuật của chi tiết rèn của chúng tôi cho thấy các cấp chứng chỉ khác nhau thế nào.
Môi trường chua và độ cứng
Các hệ thống dầu khí xử lý hydro sunfua được gọi là môi trường chua. Trong đó, độ cứng cao khiến thép dễ bị nứt do ứng suất sunfua, nên các tiêu chuẩn như NACE MR0175 và ISO 15156 giới hạn độ cứng và đôi khi cả thành phần. A105 cho môi trường chua thường được cung cấp với độ cứng tối đa khoảng 22 HRC và thường kèm giới hạn về carbon tương đương và các nguyên tố dư. Đây là các yêu cầu bổ sung ngoài A105 và cần được ghi trên đơn hàng. Một mặt bích A105 thông thường tình cờ dưới giới hạn độ cứng không giống một mặt bích được thử và chứng nhận theo quy tắc môi trường chua, và chứng chỉ phải nêu rõ quý khách đang mua loại nào.
Những sai lầm người mua thường mắc
Sai lầm phổ biến nhất là đặt mác rẻ hơn để tiết kiệm rồi phát hiện tiêu chuẩn dự án cần thử va đập. Thay thế một lô mặt bích tốn kém hơn nhiều so với việc trả phần chênh lệch ngay từ đầu. Sai lầm thứ hai là chỉ quy định vật liệu mà không nêu tiêu chuẩn mặt bích, class áp suất và kiểu mặt, khiến nhà cung cấp phải đoán kích thước. Sai lầm thứ ba là chấp nhận chứng chỉ không thể hiện số mẻ nấu trên chi tiết. Sai lầm thứ tư là so sánh các báo giá trong đó một bên đã gồm thường hóa và thử va đập còn bên kia thì không, khiến bên rẻ hơn trông tốt hơn thực tế.
Cách khắc phục cho tất cả là như nhau. Hãy ghi đầy đủ ký hiệu, nêu các tiêu chuẩn và lần ban hành, và yêu cầu mọi nhà cung cấp liệt kê những gì nằm trong giá, gồm nhiệt luyện, thử nghiệm và chứng chỉ. Khi đó các báo giá sẽ khớp nhau và những khác biệt còn lại là thật.
Hàng tồn, thời gian giao hàng và truy xuất nguồn gốc
Mặt bích A105 kích thước tiêu chuẩn được dự trữ rộng rãi, và đơn hàng lớn với kích thước phổ biến có thể giao nhanh. LF2 được dự trữ ít rộng rãi hơn, và kích thước đặc biệt hoặc class cao hơn thường phải rèn theo đơn đặt hàng. Rèn theo đơn mất nhiều thời gian hơn, vì thép phải được mua hoặc cắt, chi tiết được rèn và nhiệt luyện, thử nghiệm hoàn tất và chứng chỉ được cấp. Với công việc dự án, hãy lên lịch xoay quanh các bước thử nghiệm và chứng chỉ, không chỉ bước rèn. Truy xuất nguồn gốc từ mẻ nấu thép đến chi tiết hoàn thiện là một phần của những gì quý khách trả tiền, nên hãy đòi số mẻ nấu được đóng dấu trên chi tiết và có trên chứng chỉ. Một chi tiết rèn không truy xuất được đến mẻ nấu không phù hợp cho làm việc chịu áp, dù trông thế nào.
Cần ghi gì trên RFQ
Hãy ghi đầy đủ ký hiệu, ví dụ mặt bích ASTM A350 LF2 Class 1 theo ASME B16.5, kèm lần ban hành và class áp suất. Cho biết nhiệt độ kim loại thiết kế tối thiểu nếu có, loại thử nghiệm và chứng chỉ, yêu cầu đánh dấu và mọi yêu cầu bổ sung. Nêu số lượng cho từng kích thước. Nếu quý khách chấp nhận cả hai mác cho khí hậu ôn hòa, hãy nói rằng quý khách muốn cả hai mức giá. Hãy yêu cầu kiểm tra kích thước theo tiêu chuẩn mặt bích.
Bước tiếp theo
Gửi RFQ kèm danh sách mặt bích hoặc phụ kiện. Chúng tôi kết nối quý khách với tối đa 3 nhà cung cấp rèn làm các mác này ở kích thước của quý khách, và chúng tôi phản hồi trong vòng 24 giờ làm việc. Để xem danh sách kiểm tra rộng hơn, hãy đọc cách chọn nhà cung cấp rèn.
Câu hỏi thường gặp
Tôi có thể dùng mặt bích A105 thay cho LF2 trong điều kiện lạnh không?
Chỉ khi quy chuẩn thiết kế và kỹ sư của quý khách đồng ý. LF2 được thử va đập ở âm 46 độ C, còn A105 không bắt buộc phải thử. A105 có thể dùng trong điều kiện lạnh khi quy chuẩn thiết kế cho phép miễn thử va đập hoặc khi quý khách đặt thêm thử va đập, nhưng quyết định đó thuộc về kỹ sư thiết kế.
LF2 có bền hơn A105 không?
Không hơn nhiều. Cả hai có giới hạn chảy tối thiểu 250 MPa và độ bền kéo tối thiểu 485 MPa. LF2 còn có độ bền kéo tối đa và nhiệt luyện chặt chẽ hơn, kèm thử va đập bắt buộc. Lý do chọn LF2 là độ dai ở nhiệt độ thấp, không phải độ bền.
Một chi tiết rèn có thể đồng thời đạt cả A105 và LF2 không?
Đôi khi. Chi tiết rèn đã thường hóa với thành phần phù hợp có thể đạt cả hai, và một số nhà cung cấp bán chi tiết có chứng nhận kép. Chứng nhận kép cần cả hai bộ thử nghiệm, nên hãy xác nhận trước khi báo giá theo cơ sở đó.
Cần báo giá cho chi tiết này?
Hãy gửi bản vẽ. Chúng tôi kết nối quý khách với tối đa 3 nhà cung cấp rèn và phản hồi trong vòng 24 giờ làm việc.
Gửi RFQ của tôi