Guides / Spécifications
ASTM A105 ou A350 LF2 : quelle nuance d'acier au carbone forgé vous faut-il
13 octobre 2026
L’A105 et l’A350 LF2 sont les deux nuances d’acier au carbone que les acheteurs voient le plus souvent sur les brides, raccords et pièces de vannes forgés. Elles se ressemblent presque sur le papier, et beaucoup d’acheteurs se demandent pourquoi la LF2 coûte plus cher. La différence est la ténacité à basse température, garantie par un essai de résilience obligatoire. Ce guide compare les deux, explique où chacune est utilisée et montre ce qu’il faut indiquer dans une demande de prix pour obtenir la nuance dont le réseau de tuyauterie a besoin.
Ce que couvrent les deux normes
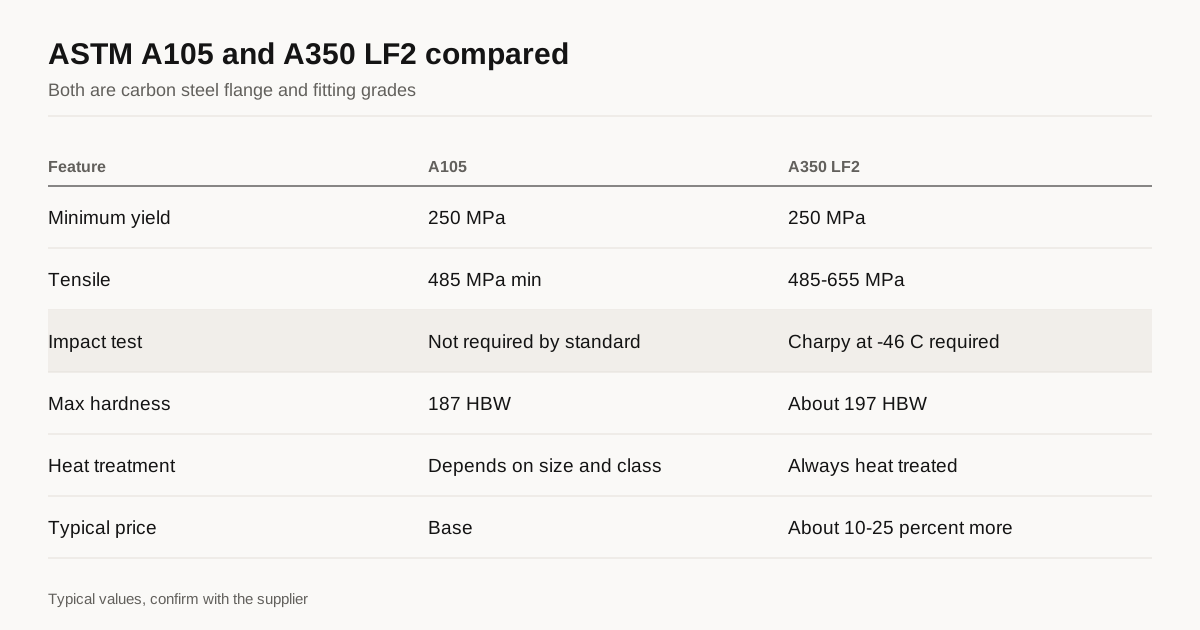
ASTM A105 couvre les pièces forgées en acier au carbone pour composants de tuyauterie utilisés à température ambiante et supérieure. C’est la norme par défaut pour les brides, raccords, corps de vannes et pièces similaires forgés dans le pétrole, le gaz, l’eau, la vapeur et la tuyauterie de procédé générale. La composition est simple : carbone jusqu’à 0.35 pour cent, manganèse d’environ 0.60 à 1.05 pour cent et silicium d’environ 0.10 à 0.35 pour cent. La résistance à la traction minimale est de 485 MPa et la limite d’élasticité minimale de 250 MPa, avec un allongement d’au moins 22 pour cent et une dureté maximale de 187 HBW.
ASTM A350 LF2 couvre les pièces forgées en acier au carbone et faiblement allié pour composants de tuyauterie qui exigent de la ténacité à basse température. La LF2 est la nuance carbone-manganèse-silicium de la norme. Elle a des limites de résistance voisines, 485 à 655 MPa en traction et 250 MPa de limite d’élasticité minimale, mais ajoute un essai de résilience Charpy à moins 46 degrés Celsius et une dureté maximale d’environ 197 HBW. La classe 1 est normalisée, ou refroidie à l’air et revenue. La classe 2 est trempée et revenue pour une résistance supérieure.
Les versions ASME portent le préfixe SA, soit SA-105 et SA-350 LF2, et figurent dans les codes de conception sous pression et dans des normes de brides comme ASME B16.5 et B16.47.
Comparaison côte à côte
| Élément | A105 | A350 LF2 |
|---|---|---|
| Service visé | Température ambiante et supérieure | Basse température, ténacité à l’entaille exigée |
| Composition type | C 0.35 max, Mn 0.60 à 1.05 | C 0.30 max, Mn 0.60 à 1.35 |
| Limite d’élasticité minimale | 250 MPa | 250 MPa |
| Plage de résistance à la traction | 485 MPa min | 485 à 655 MPa |
| Dureté maximale | 187 HBW | Environ 197 HBW |
| Essai de résilience | Non exigé par la norme | Exigé, Charpy à -46 °C |
| Traitement thermique | Selon la taille et la classe, souvent normalisé | Normalisé ou trempé revenu, toujours traité |
| Prix type | Base | Environ 10 à 25 pour cent de plus |
Vérifiez l’édition en vigueur de chaque norme avant de chiffrer, car les limites et les règles changent entre éditions, et les dimensions des brides suivent des normes distinctes.
L’essai de résilience, en termes simples
Un essai Charpy rompt une petite barre entaillée avec un marteau oscillant et mesure l’énergie absorbée. Un acier tenace à température ambiante peut devenir fragile à basse température, et l’énergie de résilience chute alors brutalement sous une température de transition. Une rupture fragile d’une pièce sous pression peut être soudaine et importante, c’est pourquoi les codes de tuyauterie exigent une ténacité contrôlée dès que la température minimale de calcul est assez basse.
La LF2 doit montrer une énergie Charpy minimale à moins 46 degrés Celsius. Une exigence typique est une moyenne d’environ 20 J sur trois éprouvettes, sans valeur individuelle inférieure à environ 16 J, pour des éprouvettes de pleine taille. Les pièces épaisses et les éprouvettes plus petites ont des limites ajustées. L’A105 n’a pas cette exigence dans sa propre norme, mais un acheteur peut ajouter des essais de résilience en exigence complémentaire, et l’A105 normalisé passe souvent à des températures froides modérées.
Le choix entre les deux est dicté par le code de conception, pas par préférence. Des codes comme ASME B31.3 donnent des règles sur la nécessité des essais de résilience, selon la température minimale de calcul, le matériau et l’épaisseur. Demandez à l’ingénieur de conception la température minimale du métal, et écrivez la nuance correspondante.
Traitement thermique
Le traitement thermique est une autre différence. Pour l’A105, les règles dépendent de la taille et de la classe de pression. Les pièces plus petites et de classe inférieure peuvent être livrées brutes de forge, alors que les pièces plus grandes ou de classe supérieure doivent être traitées thermiquement, généralement par normalisation. De nombreux fournisseurs normalisent tout l’A105 et le marquent A105N pour lever le doute. Pour la LF2, le traitement thermique est toujours exigé. Les pièces de classe 1 sont normalisées, ou refroidies à l’air depuis la température de forgeage puis revenues, ce qui affine le grain et donne la ténacité qu’exige l’essai de résilience. La classe 2 est trempée et revenue. Notre guide sur le traitement thermique des pièces forgées explique ce que fait chaque traitement.
Le traitement thermique explique l’essentiel de l’écart de prix. La LF2 exige un cycle de four complet sur chaque pièce, plus des éprouvettes d’essai de résilience, plus des documents supplémentaires. L’A105 peut souvent s’en dispenser en partie sur les petites tailles.
Où chacune est utilisée
| Application | Nuance type |
|---|---|
| Tuyauterie d’eau, de vapeur et de procédé générale, climat ambiant | A105 |
| Lignes d’écoulement pétrole et gaz en climat modéré | A105 |
| Pipelines et procédé en régions froides, sous environ moins 29 °C de température de calcul | LF2 |
| Service cryogénique sous moins 46 °C | LF3 ou acier inoxydable austénitique |
| Sous-marin et offshore à basse température de l’eau | LF2 ou spécification du projet |
| Service en milieu acide avec limites de dureté | A105 avec limite de dureté ajoutée, selon les règles NACE |
Une troisième nuance mérite d’être connue. L’A350 LF3 contient 3.5 pour cent de nickel et est testée à moins 101 degrés Celsius. Pour un service plus froid, les aciers inoxydables austénitiques comme F304L ou F316L, présentés dans notre guide sur les pièces forgées en acier inoxydable, conservent leur ténacité à très basse température.
Brides et raccords en pratique
La plupart des pièces forgées A105 et LF2 sont des brides, des raccords et des corps de vannes, et leur forme suit des normes dimensionnelles. Les brides sont forgées aux tailles et classes de pression de ASME B16.5. Les types à collerette, à emboîter, pleines et à souder par emboîtement ont chacun un profil normalisé, ce qui simplifie l’outillage et la tolérance. Notre guide sur les brides forgées présente les types. Les corps de vannes sont traités dans corps de vannes forgés.
Comme ces pièces sont normalisées, la pression sur les prix est forte et la qualité varie. Le marquage est un bon premier contrôle. Une bride conforme porte, frappés sur la tranche, le nom ou la marque du fabricant, la norme, la nuance, la taille, la classe de pression et le numéro de coulée. Un marquage absent ou illisible est une raison de poser des questions avant la commande, pas après l’expédition.
Documents à demander
Pour toute pièce forgée sous pression, demandez un rapport d’essais matière qui relie le numéro de coulée à la composition, aux résultats d’essais mécaniques et au traitement thermique. Pour la LF2, le rapport doit indiquer les valeurs d’énergie de résilience, la température d’essai et la taille des éprouvettes. EN 10204 type 3.1 est la forme de certificat courante, émise par l’inspecteur autorisé du fabricant, et le type 3.2 ajoute un témoin tiers. Notre note sur les certifications et normes du forgeage explique la différence et le coût de chacun.
Fréquence des essais et témoin
Le nombre de pièces testées compte autant que les limites d’essai. Les normes fixent la fréquence en lots de traitement thermique. Pour l’A105, les essais de traction et de dureté sont prélevés sur chaque lot traité thermiquement, et la taille du lot dépend de la taille des pièces. Pour la LF2, les essais de résilience sont aussi prélevés sur chaque lot, avec trois éprouvettes par série. Un lot est un groupe de pièces de même coulée, de même cycle de traitement thermique et de taille voisine, si bien qu’une grosse commande peut contenir plusieurs lots, chacun avec ses résultats d’essais. Demandez comment le fournisseur définit un lot et vérifiez que le rapport d’essais liste chaque lot de votre expédition. Un rapport qui ne couvre qu’un lot d’une commande de dix lots en dit peu sur les autres.
Si le projet exige une preuve indépendante, un inspecteur tiers peut assister aux essais et signer le certificat. Cela ajoute du coût et du délai, convenez-en donc dès l’offre et précisez quels essais sont suivis. Notre guide sur les certifications et normes du forgeage montre en quoi les niveaux de certificat diffèrent.
Milieu acide et dureté
Les installations pétrolières et gazières qui manipulent du sulfure d’hydrogène relèvent du service en milieu acide. Dans ce cas, une dureté élevée rend l’acier sujet à la fissuration sous contrainte par les sulfures, et des normes comme NACE MR0175 et ISO 15156 limitent la dureté et parfois la composition. L’A105 pour milieu acide est normalement fourni avec une dureté maximale d’environ 22 HRC et souvent avec des limites de carbone équivalent et d’éléments résiduels. Ce sont des exigences supplémentaires s’ajoutant à l’A105, et elles doivent figurer sur la commande. Une bride A105 ordinaire dont la dureté se trouve être sous la limite n’est pas la même chose qu’une bride testée et certifiée selon les règles du milieu acide, et le certificat doit dire laquelle vous achetez.
Erreurs des acheteurs
L’erreur la plus courante est de commander la nuance la moins chère pour économiser, puis de constater que la spécification du projet exigeait des essais de résilience. Remplacer un lot de brides coûte bien plus cher que payer la différence au départ. Une deuxième erreur est de ne spécifier que la matière et pas la norme de bride, la classe de pression et la face, ce qui laisse le fournisseur deviner les dimensions. Une troisième est d’accepter un certificat qui ne montre pas le numéro de coulée de la pièce. Une quatrième est de comparer des offres dont l’une inclut la normalisation et les essais de résilience et l’autre non, ce qui fait paraître la moins chère meilleure qu’elle n’est.
Le remède est le même dans tous les cas. Écrivez la désignation complète, nommez les normes et les éditions, et demandez à chaque fournisseur de lister ce qui est inclus dans le prix, y compris le traitement thermique, les essais et les certificats. Les offres s’alignent alors, et les écarts restants sont réels.
Stock, délai et traçabilité
Les tailles standard de brides A105 sont largement stockées, et les grosses commandes de tailles courantes peuvent partir vite. La LF2 est moins largement stockée, et les tailles spéciales ou les classes supérieures doivent souvent être forgées à la commande. Le forgeage à la commande prend plus de temps, car il faut acheter ou couper l’acier, forger la pièce, la traiter thermiquement, terminer les essais et émettre les certificats. Pour un projet, bâtissez le planning autour des étapes d’essais et de certificats, pas seulement de l’étape de forgeage. La traçabilité de la coulée d’acier jusqu’à la pièce finie fait partie de ce que vous payez, exigez donc que le numéro de coulée soit frappé sur la pièce et figure sur le certificat. Une pièce forgée qui ne peut pas être reliée à une coulée ne convient pas au service sous pression, quel que soit son aspect.
À indiquer dans la demande de prix
Écrivez la désignation complète, par exemple bride ASTM A350 LF2 classe 1 selon ASME B16.5, avec l’édition et la classe de pression. Donnez la température minimale de calcul du métal si vous l’avez, les essais et le type de certificat, les exigences de marquage et toute exigence complémentaire. Indiquez la quantité par taille. Si vous acceptez l’une ou l’autre nuance pour un climat doux, dites que vous voulez les deux prix. Demandez que les dimensions soient contrôlées par rapport à la norme de bride.
Étape suivante
Envoyez une demande de prix avec la liste de brides ou de raccords. Nous vous mettons en contact avec 3 fournisseurs de pièces forgées au maximum qui fabriquent ces nuances dans vos tailles, et nous répondons dans un délai de 24 heures ouvrées. Pour la liste de contrôle plus large, lisez comment choisir un fournisseur de pièces forgées.
Questions fréquentes
Puis-je utiliser des brides A105 à la place de LF2 en service à basse température ?
Seulement si le code de conception et votre ingénieur l'acceptent. La LF2 est soumise à un essai de résilience à moins 46 degrés Celsius, ce que l'A105 n'est pas tenu de subir. L'A105 peut être utilisé en service à basse température lorsque le code de conception autorise une exemption d'essai de résilience ou lorsque vous commandez des essais de résilience supplémentaires, mais cette décision revient à l'ingénieur de conception.
La LF2 est-elle plus résistante que l'A105 ?
Pas beaucoup. Les deux ont une limite d'élasticité minimale de 250 MPa et une résistance à la traction minimale de 485 MPa. La LF2 a en plus une résistance à la traction maximale et un traitement thermique plus strict, avec un essai de résilience obligatoire. La raison de choisir la LF2 est la ténacité à basse température, pas la résistance.
Une même pièce forgée peut-elle satisfaire à la fois A105 et LF2 ?
Parfois. Une pièce forgée normalisée de composition adaptée peut satisfaire aux deux, et certains fournisseurs vendent des pièces à double certification. La double certification exige les deux séries d'essais, confirmez-la donc avant de chiffrer sur cette base.
Besoin d'une offre pour cette pièce ?
Envoyez le plan. Nous vous mettons en contact avec 3 fournisseurs de pièces forgées au maximum et répondons dans un délai de 24 heures ouvrées.
Envoyer ma demande de prix