Guides / Spécifications
Tolérances de forgeage et dépouilles : comment lire et établir un plan de pièce forgée
25 octobre 2026
Un plan de pièce forgée se lit autrement qu’un plan de pièce usinée. La surface forgée n’est jamais aussi exacte qu’une surface coupée, le plan doit donc dire ce qui peut varier, de combien, et quelles surfaces seront finies ensuite. Ce guide explique les termes que les acheteurs rencontrent sur un plan de forgeage, les valeurs types de tolérance et de dépouille, et ce qu’il faut écrire pour que deux fournisseurs chiffrent la même pièce.
Pourquoi les tolérances de forgeage sont plus larges
Une pièce forgée est façonnée à chaud, entre des matrices qui s’usent et dans un métal qui se contracte en refroidissant. Chacun de ces facteurs ajoute une variation qu’une machine-outil n’a pas. Le lopin diffère légèrement en poids d’une pièce à l’autre, ce qui modifie la fermeture des matrices. La matrice s’use au cours d’une série et grandit légèrement. La pièce se rétracte d’environ 1.2 à 1.5 pour cent dans l’acier en refroidissant depuis la température de forgeage, et la valeur dépend de la section. Une tolérance sur une cote forgée doit couvrir tout cela.
Le résultat pratique est qu’un plan a besoin de deux couches de cotes : la forme forgée avec ses propres tolérances, et la forme finie qui sera usinée. De nombreux plans montrent les deux sur une même feuille, avec le contour forgé en trait fin autour de la pièce finie. Si votre fournisseur vous demande un plan de forgeage, il parle généralement de cette superposition.
Types de tolérance sur une pièce forgée
Un plan de pièce forgée en matrice fermée peut porter plusieurs types de tolérance. Savoir lesquels aide à lire les offres.
- Longueur, largeur et diamètre. Tolérance sur la taille des éléments dans le plan du joint. Elle dépend de la cote et du poids de la pièce.
- Épaisseur. Tolérance sur les cotes à travers le plan de joint, qui dépend de la fermeture complète des matrices. Les tolérances d’épaisseur sont généralement asymétriques, avec plus de plus que de moins, car les matrices se referment à mesure qu’elles s’usent.
- Décalage. Le décalage entre les moitiés supérieure et inférieure de la matrice. Il se mesure au plan de joint et se limite généralement à une valeur de 0.3 à 1.0 mm selon la taille.
- Rectitude et planéité. L’amplitude de flexion admise d’une longue pièce ou d’une face plane après forgeage et refroidissement.
- Débord de bavure et ébavurage. La distance à laquelle la bavure peut dépasser de la pièce après ébavurage.
- Rayons d’angle et congés. Rayons minimaux que les matrices peuvent remplir, fixés par l’écoulement du métal plutôt que par le plan.
| Élément | Valeur type pour une pièce d’environ 100 mm | Remarques |
|---|---|---|
| Longueur et largeur | +1.5 / -0.7 mm | Plus large pour les grandes pièces |
| Épaisseur | +1.2 / -0.5 mm | Dépend de l’usure des matrices |
| Décalage | 0.4 à 0.8 mm | Décalage du plan de joint |
| Rectitude | 0.5 à 1.0 mm par 100 mm | Plus élevée pour les pièces longues |
| Ébavurage | 0.5 à 1.5 mm | Après ébavurage |
Ce sont des valeurs types, pas une promesse. Des valeurs plus serrées peuvent souvent être chiffrées avec un supplément, généralement par une étape de frappe à froid ou de calibrage, ou un entretien plus rapproché des matrices.
Dépouilles
La dépouille est l’inclinaison des parois qui permet à la pièce de se démouler. Sans elle, une pièce forgée resterait collée. Les valeurs types sont d’environ 3 à 7 degrés sur les parois extérieures et 5 à 10 degrés sur les parois intérieures et les poches profondes. Les pièces en acier sous presse peuvent utiliser une dépouille plus faible que sous marteau, et l’aluminium peut généralement en utiliser moins que l’acier car il s’écoule bien et frotte moins. Le laiton et les alliages de cuivre sont comparables.
La dépouille concerne les acheteurs de deux façons. D’abord, elle ajoute du métal. Une paroi à 7 degrés de dépouille est plus épaisse à la base qu’au sommet, et le surplus est usiné si la paroi est une surface finie. Ensuite, elle change l’aspect et l’ajustement de la pièce. Si votre plan comporte une paroi verticale qui doit le rester, dites-le au fournisseur pour qu’elle soit usinée à partir de la forme forgée. Pour l’effet sur le coût des matrices, voir coût des matrices de forgeage.
Plan de joint
Le plan de joint est l’endroit où se rejoignent les matrices supérieure et inférieure. Il décide où se forme la bavure et où un décalage peut apparaître. Ce sont les fournisseurs qui le choisissent, mais vous pouvez influencer ce choix en indiquant quelles surfaces sont critiques. Un bon plan de joint passe par la partie la plus large de la forme, ce qui facilite le remplissage de la matrice et rend le fibrage plus propre. Si vous le voulez dans un certain plan à cause d’une face d’étanchéité ou d’un siège, marquez-le sur le plan et discutez de l’effet sur la dépouille et le coût.
Normes de tolérance
Citer une norme sur le plan rend les offres comparables. Les plus courantes dans les achats industriels sont :
| Norme | Couvre | Remarques |
|---|---|---|
| EN 10243-1 | Pièces forgées en matrice en acier, marteau et presse | Classes de qualité F et E, E est plus serrée |
| DIN 7526 | Tolérances des pièces forgées en matrice | Souvent citée sur d’anciens plans |
| EN 10250 | Pièces forgées libres en acier pour la construction mécanique générale | Parties 1 à 4 selon le type d’acier |
| ASTM A788 | Exigences générales pour les pièces forgées en acier | Couvre essais, marquage, réparation |
L’édition et la classe de qualité comptent, écrivez-les donc en toutes lettres. Notre aperçu des certifications et normes du forgeage liste d’autres normes qui figurent sur les commandes de pièces forgées.
Surépaisseur d’usinage
La surépaisseur d’usinage est le métal supplémentaire laissé sur une surface qui sera finie. Elle doit suffire à rattraper toute la variation et la calamine de surface, sans que vous payiez du métal qui finit en copeaux. La surépaisseur typique par côté est d’environ 1.5 à 3 mm sur les petites pièces en matrice fermée, 3 à 6 mm sur les pièces moyennes et davantage sur les grandes pièces ou les pièces forgées librement. Si vous voulez moins, dites-le et acceptez la tolérance plus serrée et le coût qui l’accompagne. Si votre pièce est critique, faites confirmer par le fournisseur la surépaisseur de chaque surface, pas seulement une moyenne.
Tolérances selon le procédé
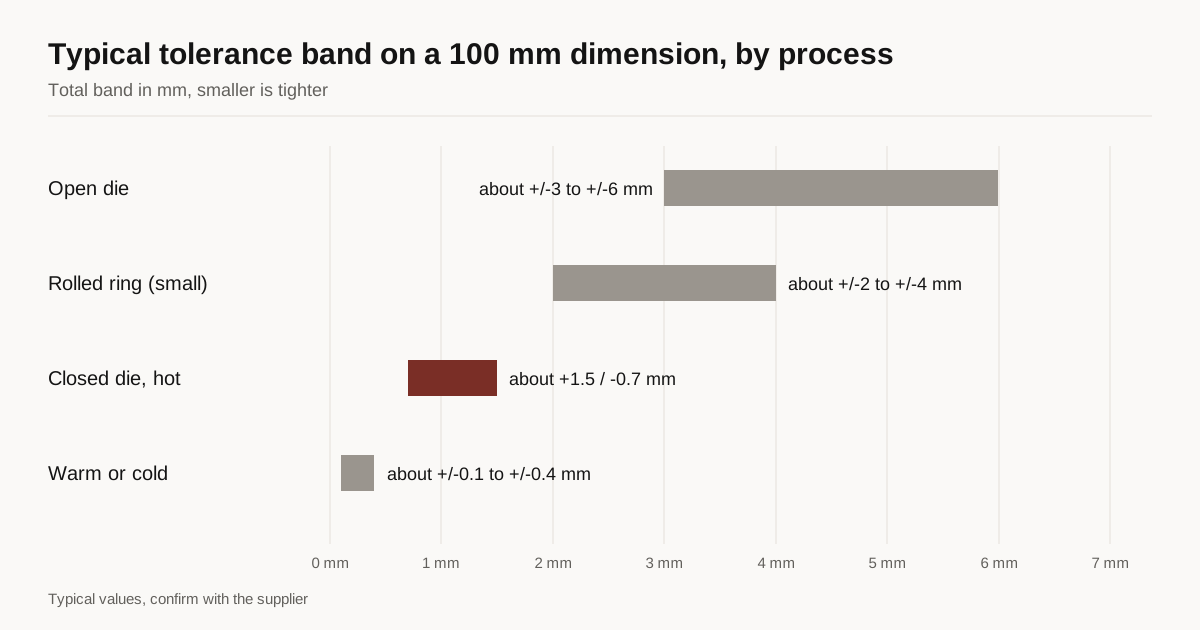
Chaque voie de forgeage a son niveau de tolérance naturel, il est donc utile de savoir où se situe votre pièce avant d’écrire des valeurs sur un plan.
Le forgeage libre donne les tolérances les plus larges, car la forme vient de l’opérateur et de la séquence de coups plutôt que d’une empreinte. Les cotes des arbres et des blocs sont généralement tenues à quelques millimètres, et le plan prévoit une généreuse surépaisseur d’usinage. Le forgeage en matrice fermée est plus serré, dans la plage indiquée ci-dessus, car l’empreinte contrôle la forme. Les anneaux laminés sans soudure se situent entre les deux et ont des tolérances qui augmentent avec le diamètre, comme exposé dans notre guide sur le forgeage d’anneaux laminés sans soudure. Le forgeage à tiède et à froid est le plus serré, avec des tolérances qui peuvent approcher celles de pièces usinées sur des formes petites et simples, mais il est limité en taille et en alliage.
| Procédé | Tolérance type sur une cote de 100 mm | Usinage après forgeage |
|---|---|---|
| Forgeage libre | Environ ±3 à ±6 mm | Important |
| Matrice fermée, à chaud | Environ +1.5 / -0.7 mm | Léger à modéré |
| Anneau laminé | Environ ±2 à ±4 mm sur les petits anneaux | Modéré |
| Forgeage à tiède ou à froid | Environ ±0.1 à ±0.4 mm | Peu ou pas sur certaines faces |
Ce tableau est un repère approximatif. Un fournisseur qui maîtrise bien l’usure des matrices et la température peut faire mieux, et un fournisseur aux équipements anciens peut ne pas les atteindre.
Comment le prix évolue avec des tolérances plus serrées
La tolérance est l’une des rares spécifications qui augmente le coût sans ajouter de matière. Une tolérance plus serrée exige de meilleures matrices, un remplacement plus fréquent des matrices et plus de contrôle, et peut exiger une opération supplémentaire comme une frappe à froid ou un coup de calibrage sous presse. Un resserrement d’un cran, par exemple passer de la qualité standard à la qualité plus serrée de la norme de tolérance, ajoute couramment quelques pour cent au prix à la pièce. Aller au-delà, vers des valeurs qui exigent un calibrage à froid ou l’usinage de la surface forgée, peut ajouter bien plus.
La règle pratique est de ne resserrer que là où la pièce l’exige. Une face qui s’accouple à une autre pièce, un alésage qui loge un roulement et une surface qui fixe un pas de filetage sont de bonnes raisons. Une surface libre qui ne touche rien n’en est pas une. Si vous marquez tout en serré, vous payez du serré sur chaque surface et vous pouvez constater qu’aucun fournisseur ne peut chiffrer. Si votre plan ne précise pas quelles cotes sont critiques, demandez aux fournisseurs ce qu’ils relâcheraient et ce que cela ferait économiser.
Contrôle et qui mesure
Une tolérance n’est utile que si elle est vérifiée d’une façon que les deux parties acceptent. Les cotes des pièces forgées en matrice fermée sont généralement contrôlées au pied à coulisse, aux calibres et parfois à la machine à mesurer tridimensionnelle sur les premières pièces. Demandez quelle méthode sera utilisée et combien de pièces de chaque lot sont mesurées. Pour une première commande, demandez un rapport de première pièce présentant les valeurs mesurées par rapport au plan, avec le numéro de coulée et le numéro de matrice. Ce rapport permet de repérer un problème avant l’expédition du lot complet.
Les conditions de mesure comptent aussi. Une pièce forgée mesurée à chaud ou encore tiède affichera une cote plus grande qu’à température ambiante. Une pièce traitée thermiquement a pu bouger légèrement. Les cotes doivent être relevées à température ambiante après traitement thermique, sauf indication contraire du plan.
Lire le plan d’un fournisseur
Lorsqu’un fournisseur vous renvoie un plan de forgeage pour approbation, vérifiez cinq points. Le contour forgé est-il à l’extérieur de la pièce finie sur toutes les surfaces à usiner ? Le plan montre-t-il le plan de joint, la dépouille et les rayons d’angle ? Les tolérances sont-elles écrites avec une norme et une classe de qualité ? La limite de décalage est-elle indiquée ? Les emplacements d’essais et la position du marquage sont-ils indiqués ? S’il en manque, demandez une révision avant que la matrice soit taillée, car modifier une matrice une fois construite coûte bien plus cher que modifier un plan.
Erreurs courantes
Les acheteurs traitent souvent une pièce forgée comme une pièce usinée et mettent des tolérances serrées sur toutes les cotes. Chaque tolérance serrée coûte de l’argent, et la plupart n’ont pas besoin de l’être. Ne marquez que les cotes critiques. Une autre erreur courante est d’omettre les cotes finies usinées et de ne montrer que le contour forgé, ce qui laisse le fournisseur deviner la surépaisseur. Une troisième est de laisser la dépouille non spécifiée, ce qui peut conduire à des hypothèses différentes chez les candidats et à des offres non comparables.
À indiquer dans la demande de prix
Joignez le plan de la pièce finie avec les cotes et tolérances critiques marquées, la norme et la classe de qualité pour les tolérances de forgeage, la matière et sa spécification, la quantité annuelle et les surfaces que vous ou le fournisseur usinerez. Indiquez si vous acceptez la dépouille ou exigez une paroi verticale. Si vous le pouvez, ajoutez le poids de la pièce finie, car les fournisseurs s’en servent pour classer les tailles dans les tableaux de tolérances.
Étape suivante
Envoyez le plan par notre formulaire de demande de prix. Nous vous mettons en contact avec 3 fournisseurs de pièces forgées au maximum dont le procédé convient à votre pièce, et nous répondons dans un délai de 24 heures ouvrées. Si vous hésitez encore entre procédés, lisez notre guide sur le forgeage libre et en matrice fermée.
Questions fréquentes
Quelle norme fixe les tolérances de forgeage ?
Cela dépend du procédé et de la région. Les choix courants pour les pièces forgées en matrice sont EN 10243-1 pour l'acier et DIN 7526, et pour les pièces forgées libres EN 10250. De nombreux fournisseurs travaillent aussi avec leurs propres tableaux de tolérances. Citez une seule norme sur le plan afin que chaque fournisseur chiffre la même chose.
Quelle dépouille faut-il à une pièce en matrice fermée ?
Généralement environ 3 à 7 degrés sur les parois extérieures et 5 à 10 degrés sur les parois intérieures et les poches profondes. Une dépouille plus forte facilite le démoulage mais ajoute du métal que vous usinez ensuite.
Peut-on obtenir des tolérances de forgeage aussi serrées que des tolérances d'usinage ?
Pas sur la surface forgée. Les surfaces forgées sont normalement tenues à quelques dixièmes de millimètre jusqu'à un millimètre ou plus. Les cotes qui exigent des tolérances d'usinage sont terminées par usinage, la pièce forgée n'a donc qu'à laisser assez de matière.
Besoin d'une offre pour cette pièce ?
Envoyez le plan. Nous vous mettons en contact avec 3 fournisseurs de pièces forgées au maximum et répondons dans un délai de 24 heures ouvrées.
Envoyer ma demande de prix