Guide / Specifiche
Tolleranze di fucinatura e angoli di sformo: come leggere e scrivere un disegno di fucinato
25 ottobre 2026
Un disegno di fucinato si legge in modo diverso da quello di un pezzo lavorato. La superficie fucinata non è mai esatta come una tagliata, quindi il disegno deve dire che cosa può variare, di quanto e quali superfici verranno finite dopo. Questa guida spiega i termini che gli acquirenti incontrano su un disegno di fucinato, i valori tipici di tolleranza e sformo e che cosa scrivere perché due fornitori quotino lo stesso pezzo.
Perché le tolleranze di fucinatura sono più larghe
Un fucinato viene formato a caldo, tra stampi che si consumano e in un metallo che si ritira raffreddandosi. Ciascuno di questi fattori aggiunge una variazione che una macchina utensile non ha. La billetta differisce leggermente di peso da pezzo a pezzo, il che cambia quanto si chiude lo stampo. Lo stampo si consuma nel corso di una serie e si allarga leggermente. Il pezzo si ritira di circa l’1.2 a 1.5 per cento nell’acciaio raffreddandosi dalla temperatura di fucinatura, e il valore dipende dalla sezione. Una tolleranza su una quota fucinata deve coprire tutto questo.
Il risultato pratico è che un disegno ha bisogno di due strati di quote: la forma fucinata con le proprie tolleranze e la forma finita che verrà lavorata. Molti disegni mostrano entrambe su un unico foglio, con il contorno fucinato come linea sottile attorno al pezzo finito. Se il Suo fornitore Le chiede un disegno di fucinato, di solito intende questa sovrapposizione.
Tipi di tolleranza su un fucinato
Il disegno di un fucinato a stampo chiuso può riportare diversi tipi di tolleranza. Sapere quale sia quale aiuta a leggere le offerte.
- Lunghezza, larghezza e diametro. Tolleranza sulla dimensione degli elementi nel piano di divisione. Dipendono dalla quota e dal peso del pezzo.
- Spessore. Tolleranza sulle quote attraverso il piano di divisione, che dipende da quanto completamente si chiudono gli stampi. Le tolleranze di spessore sono tipicamente asimmetriche, con più plus che minus, perché gli stampi si avvicinano man mano che si consumano.
- Disallineamento. Lo spostamento tra le metà superiore e inferiore dello stampo. Si misura sul piano di divisione ed è di solito limitato a una cifra come 0.3 a 1.0 mm a seconda delle dimensioni.
- Rettilineità e planarità. Quanto un pezzo lungo o una faccia piana possono incurvarsi dopo fucinatura e raffreddamento.
- Sporgenza della bava e rifilatura. Quanto la bava può sporgere dal pezzo dopo la rifilatura.
- Raggi di spigolo e di raccordo. Raggi minimi che gli stampi possono riempire, stabiliti dal flusso del metallo più che dal disegno.
| Elemento | Valore tipico per un pezzo di circa 100 mm | Note |
|---|---|---|
| Lunghezza e larghezza | +1.5 / -0.7 mm | Più largo per i pezzi più grandi |
| Spessore | +1.2 / -0.5 mm | Dipende dall’usura dello stampo |
| Disallineamento | 0.4 a 0.8 mm | Spostamento del piano di divisione |
| Rettilineità | 0.5 a 1.0 mm per 100 mm | Più alta per i pezzi lunghi |
| Rifilatura della bava | 0.5 a 1.5 mm | Dopo la rifilatura |
Sono valori tipici, non una promessa. Valori più stretti si possono spesso quotare con un sovrapprezzo, di solito tramite una fase di coniatura o calibratura o un piano di manutenzione degli stampi più ravvicinato.
Angoli di sformo
Lo sformo è l’inclinazione delle pareti che permette al pezzo di staccarsi dallo stampo. Senza di esso un fucinato rimarrebbe incollato. I valori tipici sono circa 3 a 7 gradi sulle pareti esterne e 5 a 10 gradi sulle pareti interne e sulle tasche profonde. I pezzi in acciaio sotto pressa possono usare uno sformo minore rispetto a quelli sotto maglio, e l’alluminio può di solito usarne meno dell’acciaio perché scorre bene e ha minore attrito. Ottone e leghe di rame sono simili.
Lo sformo interessa agli acquirenti in due modi. Primo, aggiunge metallo. Una parete con 7 gradi di sformo è più spessa alla base che in cima, e il materiale in più viene asportato se la parete è una superficie finita. Secondo, cambia l’aspetto e l’accoppiamento del pezzo. Se il Suo disegno ha una parete verticale che deve restare tale, lo dica al fornitore perché venga lavorata dalla forma fucinata. Per l’effetto sul costo degli stampi, veda il costo degli stampi di fucinatura.
Piano di divisione
Il piano di divisione è il punto in cui si incontrano gli stampi superiore e inferiore. Decide dove si forma la bava e dove può verificarsi disallineamento. Lo scelgono i fornitori, ma Lei può influenzare la scelta indicando quali superfici sono critiche. Un buon piano di divisione attraversa la parte più larga della forma, il che facilita il riempimento dello stampo e rende più pulita la fibratura. Se lo vuole su un certo piano per una faccia di tenuta o una sede, lo segni sul disegno e discuta l’effetto su sformo e costo.
Norme di tolleranza
Citare una norma sul disegno rende le offerte confrontabili. Le più comuni negli acquisti industriali sono:
| Norma | Copre | Note |
|---|---|---|
| EN 10243-1 | Fucinati a stampo in acciaio, maglio e pressa | Classi di qualità F ed E, la E è più stretta |
| DIN 7526 | Tolleranze dei fucinati a stampo | Spesso citata su disegni più vecchi |
| EN 10250 | Fucinati a stampo aperto in acciaio per ingegneria generale | Parti da 1 a 4 secondo il tipo di acciaio |
| ASTM A788 | Requisiti generali per fucinati in acciaio | Copre prove, marcatura, riparazione |
Edizione e classe di qualità contano, quindi le scriva per esteso. La nostra panoramica sulle certificazioni e norme per la fucinatura elenca altre norme che compaiono sugli ordini di fucinati.
Sovrametallo di lavorazione
Il sovrametallo di lavorazione è il metallo in più lasciato su una superficie che verrà finita. Deve bastare a ripulire tutta la variazione e la scaglia superficiale, ma non tanto da farLe pagare metallo che diventa truciolo. Il sovrametallo tipico per lato è di circa 1.5 a 3 mm su piccoli pezzi a stampo chiuso, 3 a 6 mm su quelli medi e più su pezzi grandi o a stampo aperto. Se ne vuole meno, lo dica e accetti la tolleranza più stretta e il costo che comporta. Se il Suo pezzo è critico, faccia confermare al fornitore il sovrametallo su ogni superficie, non solo una media.
Tolleranze per processo
Ogni strada di fucinatura ha il proprio livello naturale di tolleranza, quindi conviene sapere dove cade il Suo pezzo prima di scrivere numeri su un disegno.
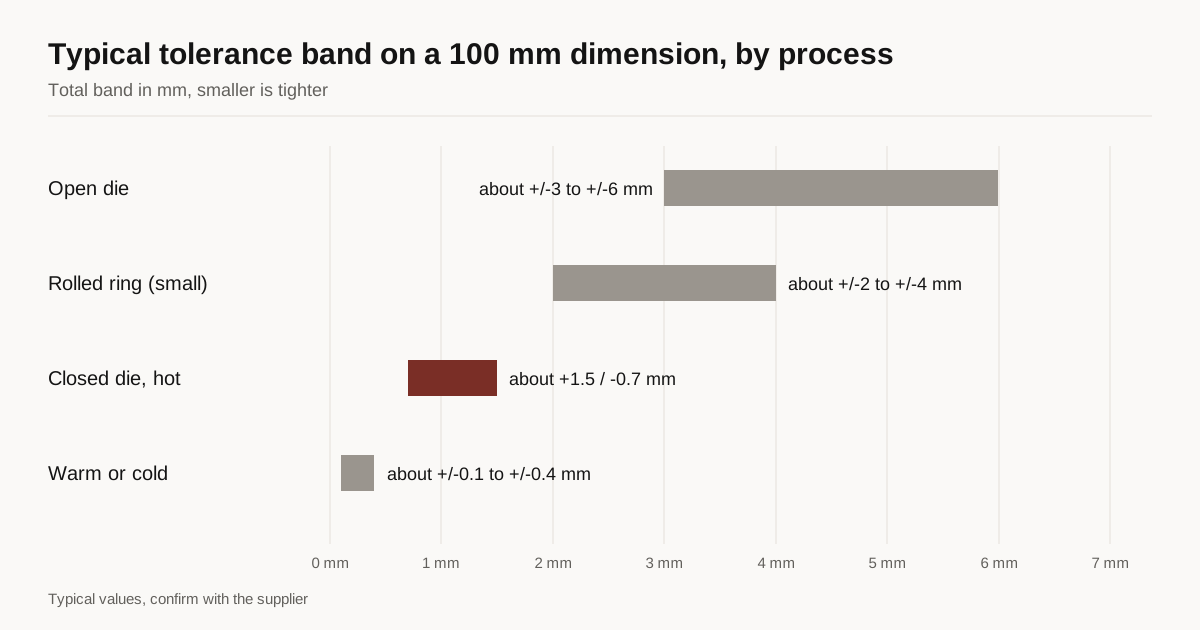
La fucinatura a stampo aperto dà le tolleranze più larghe perché la forma deriva dall’operatore e dalla sequenza di colpi più che da una cavità. Le quote su alberi e blocchi sono tipicamente tenute a qualche millimetro, e il disegno prevede un generoso sovrametallo di lavorazione. La fucinatura a stampo chiuso è più stretta, nell’intervallo indicato sopra, perché la cavità controlla la forma. Gli anelli laminati senza saldatura stanno tra le due e hanno tolleranze che crescono con il diametro, come spiegato nella nostra guida sulla fucinatura di anelli laminati senza saldatura. Lo stampaggio a tiepido e a freddo è il più stretto, con tolleranze che possono avvicinarsi a quelle dei pezzi lavorati su forme piccole e semplici, ma è limitato in dimensioni e lega.
| Processo | Tolleranza tipica su una quota di 100 mm | Lavorazione dopo la fucinatura |
|---|---|---|
| Stampo aperto | Circa ±3 a ±6 mm | Pesante |
| Stampo chiuso, a caldo | Circa +1.5 / -0.7 mm | Da leggera a moderata |
| Anello laminato | Circa ±2 a ±4 mm su anelli piccoli | Moderata |
| Stampaggio a tiepido o a freddo | Circa ±0.1 a ±0.4 mm | Poca o nulla su alcune facce |
La tabella è una guida approssimativa. Un fornitore con buon controllo dell’usura degli stampi e della temperatura può fare meglio, e uno con attrezzature datate può non raggiungere questi valori.
Come cambia il prezzo con tolleranze più strette
La tolleranza è una delle poche specifiche che alza il costo senza aggiungere materiale. Una tolleranza più stretta richiede stampi migliori, sostituzione più frequente degli stampi e più ispezione, e può richiedere un’operazione in più come la coniatura o un colpo di calibratura in pressa. Un irrigidimento di un solo livello, come passare dalla qualità standard a quella più stretta della norma di tolleranza, aggiunge comunemente qualche punto percentuale al prezzo al pezzo. Andare oltre, verso valori che richiedono calibratura a freddo o lavorazione della superficie fucinata, può aggiungere molto di più.
La regola pratica è stringere solo dove il pezzo lo richiede. Una faccia che si accoppia con un altro pezzo, un alesaggio che alloggia un cuscinetto e una superficie che fissa un passo di filettatura sono buone ragioni. Una superficie libera che non tocca mai nulla non lo è. Se segna tutto come stretto, paga lo stretto su ogni superficie e può scoprire che nessun fornitore può quotare. Se il Suo disegno non chiarisce quali quote sono critiche, chieda ai fornitori che cosa allenterebbero e quanto farebbe risparmiare.
Ispezione e chi misura
Una tolleranza è utile solo se verificata in un modo che entrambe le parti accettano. Le quote dei fucinati a stampo chiuso si controllano tipicamente con calibri, sagome e talvolta una macchina di misura a coordinate sui primi articoli. Chieda quale metodo verrà usato e quanti pezzi di ogni lotto vengono misurati. Per un primo ordine, chieda un rapporto di primo articolo che mostri i valori misurati rispetto al disegno, con il numero di colata e il numero di stampo. Quel rapporto permette di individuare un problema prima della spedizione del lotto completo.
Contano anche le condizioni di misura. Un fucinato misurato a caldo o ancora tiepido darà una lettura maggiore che a temperatura ambiente. Un pezzo trattato termicamente può essersi mosso leggermente. Le quote vanno riportate a temperatura ambiente dopo il trattamento termico, salvo diversa indicazione del disegno.
Leggere il disegno di un fornitore
Quando un fornitore Le restituisce un disegno di fucinato per approvazione, verifichi cinque cose. Il contorno fucinato sta fuori dal pezzo finito su ogni superficie che richiede lavorazione? Il disegno mostra il piano di divisione, lo sformo e i raggi di spigolo? Le tolleranze sono scritte con una norma e una classe di qualità? È indicato il limite di disallineamento? Sono indicati i punti di prova e la posizione della marcatura? Se manca qualcosa, chieda una revisione prima che lo stampo venga realizzato, perché modificare uno stampo già costruito costa molto più che modificare un disegno.
Errori comuni
Gli acquirenti trattano spesso un fucinato come un pezzo lavorato e mettono tolleranze strette su ogni quota. Ogni tolleranza stretta costa denaro, e la maggior parte non ha bisogno di esserlo. Segni solo quelle critiche. Un altro errore comune è omettere le quote finite lavorate e mostrare solo il contorno fucinato, il che lascia il fornitore a indovinare il sovrametallo. Un terzo è lasciare lo sformo non specificato, il che può portare a ipotesi diverse tra i concorrenti e a offerte non confrontabili.
Che cosa indicare nella richiesta di offerta
Includa il disegno del pezzo finito con quote e tolleranze critiche segnate, la norma e la classe di qualità per le tolleranze di fucinatura, il materiale e la specifica, la quantità annua e quali superfici lavorerà Lei o il fornitore. Dica se accetta lo sformo o richiede una parete verticale. Se può, aggiunga il peso del pezzo finito, perché i fornitori lo usano per classificare le dimensioni nelle tabelle di tolleranza.
Passo successivo
Invii il disegno tramite il nostro modulo di richiesta. La mettiamo in contatto con un massimo di 3 fornitori di fucinatura il cui processo è adatto al Suo pezzo, e rispondiamo entro 24 ore lavorative. Se sta ancora scegliendo tra i processi, legga la nostra guida sulla fucinatura a stampo aperto e chiuso.
Domande frequenti
Quale norma fissa le tolleranze di fucinatura?
Dipende dal processo e dall'area geografica. Scelte comuni per i fucinati a stampo sono EN 10243-1 per l'acciaio e DIN 7526, e per i fucinati a stampo aperto EN 10250. Molti fornitori lavorano anche con proprie tabelle di tolleranza. Citi una sola norma sul disegno in modo che ogni fornitore quoti la stessa cosa.
Quanto sformo serve a un pezzo a stampo chiuso?
In genere circa 3 a 7 gradi sulle pareti esterne e 5 a 10 gradi sulle pareti interne e sulle tasche profonde. Uno sformo maggiore facilita il distacco dallo stampo ma aggiunge metallo che poi si asporta.
Si possono avere tolleranze di fucinatura strette come quelle di lavorazione?
Non sulla superficie fucinata. Le superfici fucinate sono normalmente tenute a qualche decimo di millimetro fino a un millimetro o più. Le quote che richiedono tolleranze di lavorazione vengono finite a macchina, quindi il fucinato deve solo lasciare abbastanza materiale.
Le serve un'offerta per questo pezzo?
Invii il disegno. La mettiamo in contatto con un massimo di 3 fornitori di fucinatura e rispondiamo entro 24 ore lavorative.
Invia la mia richiesta