Hướng dẫn / Tiêu chuẩn kỹ thuật
Dung sai và góc nghiêng thoát khuôn của chi tiết rèn: cách đọc và lập bản vẽ rèn
25 tháng 10, 2026
Bản vẽ chi tiết rèn được đọc khác với bản vẽ chi tiết gia công. Bề mặt rèn không bao giờ chính xác bằng bề mặt cắt gọt, nên bản vẽ phải nêu cái gì được phép thay đổi, thay đổi bao nhiêu và bề mặt nào sẽ được hoàn thiện sau đó. Hướng dẫn này giải thích các thuật ngữ người mua gặp trên bản vẽ rèn, các con số dung sai và góc nghiêng thoát khuôn thường gặp, và nên viết gì để hai nhà cung cấp báo giá cùng một chi tiết.
Vì sao dung sai rèn rộng hơn
Chi tiết rèn được tạo hình nóng, giữa các khuôn bị mòn và trong kim loại co lại khi nguội. Mỗi yếu tố đó thêm vào sự biến thiên mà máy công cụ không có. Phôi hơi khác nhau về khối lượng từ chiếc này sang chiếc khác, làm thay đổi mức khép của khuôn. Khuôn mòn dần trong một đợt chạy và hơi lớn lên. Chi tiết co khoảng 1.2 đến 1.5 phần trăm với thép khi nguội từ nhiệt độ rèn, và lượng này phụ thuộc vào tiết diện. Dung sai của một kích thước rèn phải bao quát tất cả những điều này.
Kết quả thực tế là bản vẽ cần hai lớp kích thước: hình dạng rèn với dung sai riêng, và hình dạng hoàn thiện sẽ được gia công. Nhiều bản vẽ thể hiện cả hai trên một tờ, với đường viền rèn là nét mảnh bao quanh chi tiết hoàn thiện. Nếu nhà cung cấp yêu cầu quý khách bản vẽ rèn, họ thường muốn nói đến bản vẽ chồng này.
Các loại dung sai trên chi tiết rèn
Bản vẽ rèn khuôn kín có thể mang nhiều loại dung sai. Biết loại nào là gì giúp quý khách đọc báo giá.
- Chiều dài, chiều rộng và đường kính. Dung sai về kích thước của các đặc điểm trong mặt phẳng của mặt phân khuôn. Chúng phụ thuộc vào kích thước và khối lượng chi tiết.
- Chiều dày. Dung sai của các kích thước vuông góc với mặt phân khuôn, phụ thuộc vào mức khép đầy của khuôn. Dung sai chiều dày thường không đối xứng, thiên về dương hơn âm, vì khuôn khép lại khi mòn.
- Lệch khuôn (mismatch). Độ dịch chuyển giữa nửa khuôn trên và nửa khuôn dưới. Đo tại mặt phân khuôn và thường giới hạn ở giá trị như 0.3 đến 1.0 mm tùy kích thước.
- Độ thẳng và độ phẳng. Mức độ chi tiết dài hoặc mặt phẳng có thể cong sau khi rèn và nguội.
- Độ nhô ba via và cắt ba via. Ba via được phép nhô ra khỏi chi tiết bao xa sau khi cắt.
- Bán kính góc và bán kính lượn. Bán kính tối thiểu mà khuôn có thể điền đầy, do dòng chảy kim loại quyết định chứ không phải bản vẽ.
| Đặc điểm | Giá trị thường gặp cho chi tiết cỡ khoảng 100 mm | Ghi chú |
|---|---|---|
| Chiều dài và chiều rộng | +1.5 / -0.7 mm | Rộng hơn cho chi tiết lớn hơn |
| Chiều dày | +1.2 / -0.5 mm | Phụ thuộc mức mòn khuôn |
| Lệch khuôn | 0.4 đến 0.8 mm | Độ dịch mặt phân khuôn |
| Độ thẳng | 0.5 đến 1.0 mm trên 100 mm | Chi tiết dài thì cao hơn |
| Cắt ba via | 0.5 đến 1.5 mm | Sau khi cắt |
Đây là các con số thường gặp, không phải lời cam kết. Giá trị chặt hơn thường có thể được báo giá với phụ phí, thường qua một bước dập tinh hoặc định cỡ hoặc lịch bảo trì khuôn sát hơn.
Góc nghiêng thoát khuôn
Góc nghiêng là độ dốc trên thành giúp chi tiết thoát khỏi khuôn. Không có nó, chi tiết rèn sẽ dính. Giá trị thường gặp khoảng 3 đến 7 độ ở thành ngoài và 5 đến 10 độ ở thành trong và hốc sâu. Chi tiết thép dưới máy ép có thể dùng góc nghiêng nhỏ hơn chi tiết dưới búa, và nhôm thường có thể dùng ít hơn thép vì chảy tốt và ma sát thấp hơn. Hợp kim đồng thau và đồng tương tự.
Góc nghiêng quan trọng với người mua theo hai cách. Thứ nhất, nó thêm kim loại. Thành có góc nghiêng 7 độ dày hơn ở chân so với ở đỉnh, và phần vật liệu dư bị gia công bỏ đi nếu thành là bề mặt hoàn thiện. Thứ hai, nó thay đổi hình dáng và độ khớp của chi tiết. Nếu bản vẽ có thành thẳng đứng phải giữ thẳng đứng, hãy nói với nhà cung cấp để nó được gia công từ hình dạng rèn. Về ảnh hưởng chi phí của khuôn, xem chi phí khuôn rèn.
Mặt phân khuôn
Mặt phân khuôn là nơi khuôn trên và khuôn dưới gặp nhau. Nó quyết định nơi ba via hình thành và nơi có thể xảy ra lệch khuôn. Nhà cung cấp chọn nó, nhưng quý khách có thể ảnh hưởng đến lựa chọn bằng cách nêu bề mặt nào quan trọng. Một mặt phân khuôn tốt chạy qua phần rộng nhất của hình dạng, giúp khuôn dễ điền đầy và thớ kim loại sạch hơn. Nếu quý khách muốn nó nằm trên một mặt phẳng nhất định vì mặt làm kín hoặc mặt đế, hãy đánh dấu trên bản vẽ và trao đổi về ảnh hưởng đến góc nghiêng và chi phí.
Tiêu chuẩn dung sai
Nêu một tiêu chuẩn trên bản vẽ làm cho các báo giá so sánh được. Những tiêu chuẩn phổ biến nhất trong mua hàng công nghiệp là:
| Tiêu chuẩn | Phạm vi | Ghi chú |
|---|---|---|
| EN 10243-1 | Chi tiết thép rèn khuôn, búa và máy ép | Cấp chất lượng F và E, E chặt hơn |
| DIN 7526 | Dung sai chi tiết rèn khuôn | Thường được viện dẫn trên bản vẽ cũ |
| EN 10250 | Chi tiết thép rèn khuôn hở cho cơ khí thông dụng | Phần 1 đến 4 theo loại thép |
| ASTM A788 | Yêu cầu chung cho chi tiết thép rèn | Bao gồm thử nghiệm, đánh dấu, sửa chữa |
Lần ban hành và cấp chất lượng đều quan trọng, nên hãy viết đầy đủ. Bài tổng quan về chứng chỉ và tiêu chuẩn kỹ thuật của chi tiết rèn của chúng tôi liệt kê các tiêu chuẩn khác xuất hiện trên đơn hàng rèn.
Lượng dư gia công
Lượng dư gia công là lượng kim loại thừa để lại trên bề mặt sẽ được hoàn thiện. Nó phải đủ để làm sạch mọi biến thiên và lớp vảy bề mặt, nhưng không quá nhiều để quý khách không phải trả tiền cho kim loại biến thành phoi. Lượng dư thường gặp mỗi bên khoảng 1.5 đến 3 mm ở chi tiết rèn khuôn kín nhỏ, 3 đến 6 mm ở chi tiết cỡ trung và nhiều hơn ở chi tiết lớn hoặc rèn khuôn hở. Nếu quý khách muốn ít hơn, hãy nói rõ và chấp nhận dung sai chặt hơn cùng chi phí đi kèm. Nếu chi tiết quan trọng, hãy yêu cầu nhà cung cấp xác nhận lượng dư trên từng bề mặt, không chỉ giá trị trung bình.
Dung sai theo công nghệ
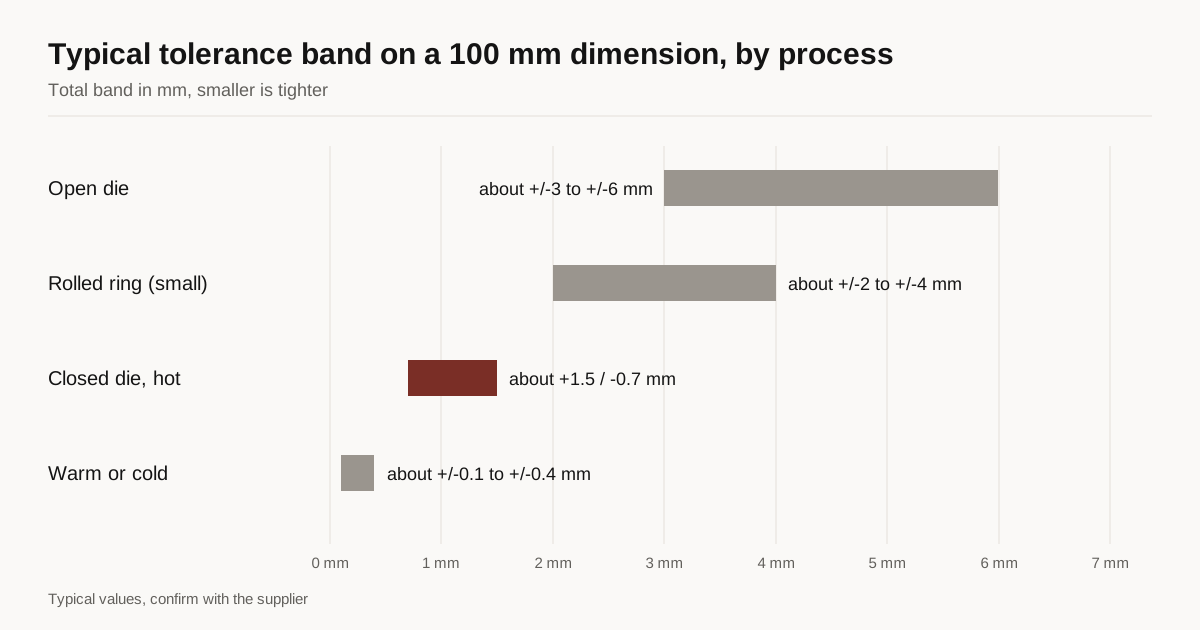
Mỗi đường rèn có mức dung sai tự nhiên riêng, nên cần biết chi tiết của quý khách nằm ở đâu trước khi viết các con số lên bản vẽ.
Rèn khuôn hở cho dung sai rộng nhất vì hình dạng đến từ người vận hành và trình tự các nhát đập chứ không phải từ lòng khuôn. Kích thước trên trục và khối thường được giữ trong vài milimét, và bản vẽ cho phép lượng dư gia công rộng rãi. Rèn khuôn kín chặt hơn, trong dải nêu trên, vì lòng khuôn kiểm soát hình dạng. Vòng cán liền (không hàn) nằm giữa hai loại và có dung sai tăng theo đường kính, như đã trình bày trong hướng dẫn về rèn vòng cán liền của chúng tôi. Rèn ấm và rèn nguội chặt nhất, với dung sai có thể gần bằng chi tiết gia công ở các hình dạng nhỏ, đơn giản, nhưng bị giới hạn về kích thước và hợp kim.
| Công nghệ | Dung sai thường gặp trên kích thước 100 mm | Gia công sau khi rèn |
|---|---|---|
| Khuôn hở | Khoảng ±3 đến ±6 mm | Nhiều |
| Khuôn kín, nóng | Khoảng +1.5 / -0.7 mm | Nhẹ đến trung bình |
| Vòng cán | Khoảng ±2 đến ±4 mm ở vòng nhỏ | Trung bình |
| Rèn ấm hoặc rèn nguội | Khoảng ±0.1 đến ±0.4 mm | Ít hoặc không ở một số mặt |
Bảng này là hướng dẫn sơ bộ. Nhà cung cấp kiểm soát tốt độ mòn khuôn và nhiệt độ có thể vượt các con số này, và nhà cung cấp có thiết bị cũ có thể không đạt.
Giá thay đổi thế nào khi dung sai chặt hơn
Dung sai là một trong số ít yêu cầu làm tăng chi phí mà không thêm vật liệu. Dung sai chặt hơn cần khuôn tốt hơn, thay khuôn thường xuyên hơn và kiểm tra nhiều hơn, và có thể cần thêm một công đoạn như dập tinh hoặc một nhát định cỡ trong máy ép. Một bước siết chặt, như chuyển từ cấp chất lượng tiêu chuẩn sang cấp chặt hơn trong tiêu chuẩn dung sai, thường thêm vài phần trăm vào đơn giá. Đi xa hơn nữa, đến những giá trị cần định cỡ nguội hoặc gia công bề mặt rèn, có thể thêm nhiều hơn rất nhiều.
Quy tắc thực tế là chỉ siết chặt nơi chi tiết cần. Mặt ghép với chi tiết khác, lỗ giữ vòng bi và bề mặt xác định bước ren là những lý do chính đáng. Bề mặt tự do không chạm vào gì thì không. Nếu quý khách đánh dấu mọi thứ đều chặt, quý khách trả tiền cho mức chặt trên mọi bề mặt và có thể thấy không nhà cung cấp nào báo giá được. Nếu bản vẽ không nói rõ kích thước nào quan trọng, hãy hỏi nhà cung cấp họ sẽ nới lỏng điều gì và tiết kiệm được bao nhiêu.
Kiểm tra và ai đo
Dung sai chỉ hữu ích nếu được kiểm tra theo cách hai bên cùng đồng ý. Kích thước của chi tiết rèn khuôn kín thường được kiểm tra bằng thước cặp, dưỡng và đôi khi bằng máy đo tọa độ ở mẫu đầu tiên. Hãy hỏi phương pháp nào sẽ được dùng và bao nhiêu chiếc trong mỗi lô được đo. Với đơn hàng đầu tiên, hãy yêu cầu báo cáo mẫu đầu tiên cho thấy giá trị đo so với bản vẽ, kèm số mẻ nấu và số khuôn. Báo cáo đó giúp quý khách phát hiện vấn đề trước khi cả lô được giao.
Điều kiện đo cũng quan trọng. Chi tiết rèn đo khi còn nóng hoặc còn ấm sẽ cho giá trị lớn hơn ở nhiệt độ phòng. Chi tiết đã nhiệt luyện có thể dịch chuyển nhẹ. Kích thước nên được báo cáo ở nhiệt độ phòng sau nhiệt luyện trừ khi bản vẽ nói khác.
Đọc bản vẽ của nhà cung cấp
Khi nhà cung cấp gửi lại bản vẽ rèn để phê duyệt, hãy kiểm tra năm điều. Đường viền rèn có nằm ngoài chi tiết hoàn thiện ở mọi bề mặt cần gia công không? Bản vẽ có thể hiện mặt phân khuôn, góc nghiêng thoát khuôn và bán kính góc không? Dung sai có được ghi kèm tiêu chuẩn và cấp chất lượng không? Giới hạn lệch khuôn có được nêu không? Vị trí lấy mẫu thử và vị trí đánh dấu có được thể hiện không? Nếu thiếu bất cứ điều nào, hãy yêu cầu sửa lại trước khi khuôn được cắt, vì thay đổi khuôn sau khi đã làm tốn kém hơn nhiều so với thay đổi bản vẽ.
Những sai lầm thường gặp
Người mua thường coi chi tiết rèn như chi tiết gia công và đặt dung sai chặt trên mọi kích thước. Mỗi dung sai chặt đều tốn tiền, và phần lớn không cần chặt. Hãy chỉ đánh dấu những kích thước quan trọng. Một sai lầm phổ biến khác là bỏ qua các kích thước gia công thành phẩm và chỉ thể hiện đường viền rèn, khiến nhà cung cấp phải đoán lượng dư. Sai lầm thứ ba là để góc nghiêng thoát khuôn không được quy định, có thể dẫn đến các giả định khác nhau giữa các bên dự thầu và báo giá không so sánh được.
Cần ghi gì trên RFQ
Hãy kèm bản vẽ chi tiết hoàn thiện với các kích thước và dung sai quan trọng được đánh dấu, tiêu chuẩn và cấp chất lượng cho dung sai rèn, vật liệu và tiêu chuẩn, số lượng hằng năm và bề mặt nào sẽ do quý khách hay nhà cung cấp gia công. Cho biết quý khách chấp nhận góc nghiêng hay yêu cầu thành thẳng đứng. Nếu có thể, hãy thêm khối lượng chi tiết hoàn thiện, vì nhà cung cấp dùng nó để phân loại cấp kích thước trong bảng dung sai.
Bước tiếp theo
Hãy gửi bản vẽ qua biểu mẫu RFQ của chúng tôi. Chúng tôi kết nối quý khách với tối đa 3 nhà cung cấp rèn có công nghệ phù hợp với chi tiết, và chúng tôi phản hồi trong vòng 24 giờ làm việc. Nếu quý khách vẫn đang chọn giữa các công nghệ, hãy đọc hướng dẫn về rèn khuôn hở và rèn khuôn kín của chúng tôi.
Câu hỏi thường gặp
Tiêu chuẩn nào quy định dung sai rèn?
Tùy vào công nghệ và khu vực. Các lựa chọn phổ biến cho chi tiết rèn khuôn là EN 10243-1 cho thép và DIN 7526, còn cho chi tiết rèn khuôn hở là EN 10250. Nhiều nhà cung cấp cũng làm việc theo bảng dung sai riêng của họ. Hãy nêu một tiêu chuẩn trên bản vẽ để mọi nhà cung cấp báo giá cùng một thứ.
Chi tiết rèn khuôn kín cần bao nhiêu độ nghiêng thoát khuôn?
Thường khoảng 3 đến 7 độ ở thành ngoài và 5 đến 10 độ ở thành trong và hốc sâu. Góc nghiêng dốc hơn giúp chi tiết dễ thoát khỏi khuôn nhưng thêm kim loại mà quý khách phải gia công bỏ đi.
Dung sai rèn có thể chặt như dung sai gia công không?
Không trên bề mặt rèn. Bề mặt rèn thường được giữ ở mức vài phần mười milimét đến một milimét hoặc hơn. Các kích thước cần dung sai gia công được hoàn thiện bằng gia công, nên chi tiết rèn chỉ cần để lại đủ lượng dư.
Cần báo giá cho chi tiết này?
Hãy gửi bản vẽ. Chúng tôi kết nối quý khách với tối đa 3 nhà cung cấp rèn và phản hồi trong vòng 24 giờ làm việc.
Gửi RFQ của tôi