Poradniki / Specyfikacje
Tolerancje odkuwek i skosy odkuwkowe: jak czytać i sporządzać rysunek odkuwki
25 października 2026
Rysunek odkuwki czyta się inaczej niż rysunek części obrabianej. Powierzchnia odkuta nigdy nie jest tak dokładna jak skrawana, więc rysunek musi wskazać, co może się zmieniać, o ile i które powierzchnie zostaną później wykończone. Ten poradnik wyjaśnia pojęcia, z którymi kupujący spotykają się na rysunku odkuwki, typowe wartości tolerancji i skosów oraz co napisać, aby dwaj dostawcy wycenili tę samą część.
Dlaczego tolerancje odkuwek są szersze
Odkuwka jest kształtowana na gorąco, między matrycami, które się zużywają, w metalu, który kurczy się podczas stygnięcia. Każdy z tych czynników dodaje zmienność, której nie ma obrabiarka. Wsad różni się nieco masą od sztuki do sztuki, co zmienia, jak daleko zamykają się matryce. Matryca zużywa się w trakcie serii i staje się nieznacznie większa. Część kurczy się o około 1.2 do 1.5 procent w stali, stygnąc od temperatury kucia, a wielkość skurczu zależy od przekroju. Tolerancja wymiaru odkutego musi to wszystko pokryć.
Praktyczny skutek jest taki, że rysunek potrzebuje dwóch warstw wymiarów: kształtu odkutego z własnymi tolerancjami i kształtu wykończonego, który zostanie obrobiony. Wiele rysunków pokazuje oba na jednym arkuszu, z konturem odkuwki jako cienką linią wokół części wykończonej. Jeśli dostawca prosi Państwa o rysunek odkuwki, zwykle ma na myśli właśnie to nałożenie.
Rodzaje tolerancji w odkuwce
Rysunek odkuwki matrycowej może zawierać kilka rodzajów tolerancji. Wiedza, który jest który, pomaga czytać oferty.
- Długość, szerokość i średnica. Tolerancja rozmiaru cech w płaszczyźnie linii podziału. Zależą od wymiaru i masy części.
- Grubość. Tolerancja wymiarów w poprzek linii podziału, zależna od tego, jak całkowicie zamykają się matryce. Tolerancje grubości są zwykle niesymetryczne, z większym plusem niż minusem, bo matryce zamykają się coraz bardziej w miarę zużycia.
- Przesunięcie matryc (mismatch). Przesunięcie między górną i dolną połową matrycy. Mierzy się je na linii podziału i zwykle ogranicza do wartości rzędu 0.3 do 1.0 mm zależnie od rozmiaru.
- Prostoliniowość i płaskość. O ile długa część lub płaska powierzchnia może się wygiąć po kuciu i stygnięciu.
- Wystawanie wypływki i obcięcie. Jak daleko wypływka może wystawać z części po obcięciu.
- Promienie narożników i zaokrągleń. Minimalne promienie, które matryce są w stanie wypełnić, określane przepływem metalu, a nie rysunkiem.
| Cecha | Typowa wartość dla części o rozmiarze około 100 mm | Uwagi |
|---|---|---|
| Długość i szerokość | +1.5 / -0.7 mm | Szersza dla większych części |
| Grubość | +1.2 / -0.5 mm | Zależy od zużycia matrycy |
| Przesunięcie matryc | 0.4 do 0.8 mm | Przesunięcie linii podziału |
| Prostoliniowość | 0.5 do 1.0 mm na 100 mm | Dla długich części wyżej |
| Obcięcie wypływki | 0.5 do 1.5 mm | Po obcięciu |
To wartości typowe, a nie obietnica. Ciaśniejsze wartości często można wycenić za dopłatą, zwykle przez operację kalibrowania lub gniotu albo gęstszy harmonogram konserwacji matryc.
Skosy odkuwkowe
Skos to nachylenie ścianek, które pozwala wyjąć część z matrycy. Bez niego odkuwka by się zakleszczała. Typowe wartości to około 3 do 7 stopni na ściankach zewnętrznych i 5 do 10 stopni na ściankach wewnętrznych i głębokich kieszeniach. Części stalowe pod prasą mogą mieć mniejszy skos niż pod młotem, a aluminium zwykle może mieć go mniej niż stal, bo dobrze płynie i ma mniejsze tarcie. Stopy mosiądzu i miedzi są podobne.
Skos ma znaczenie dla kupujących na dwa sposoby. Po pierwsze, dodaje metal. Ścianka ze skosem 7 stopni jest grubsza u podstawy niż u góry, a dodatkowy materiał jest zdejmowany obróbką, jeśli ścianka jest powierzchnią wykończoną. Po drugie, zmienia wygląd i dopasowanie części. Jeśli rysunek ma ściankę pionową, która musi pozostać pionowa, proszę o tym powiedzieć dostawcy, aby została obrobiona z kształtu odkutego. O wpływie na koszt matryc proszę przeczytać w poradniku o koszcie matryc kuźniczych.
Linia podziału
Linia podziału to miejsce, w którym spotykają się matryca górna i dolna. Decyduje o tym, gdzie tworzy się wypływka i gdzie może wystąpić przesunięcie. Wybiera ją dostawca, ale można wpłynąć na ten wybór, wskazując, które powierzchnie są krytyczne. Dobra linia podziału biegnie przez najszerszą część kształtu, co ułatwia wypełnienie matrycy i daje czystszy układ włókien. Jeśli chcą Państwo, aby leżała w określonej płaszczyźnie ze względu na powierzchnię uszczelniającą lub gniazdo, proszę zaznaczyć to na rysunku i omówić wpływ na skosy i koszt.
Normy tolerancji
Wskazanie normy na rysunku sprawia, że oferty są porównywalne. Najczęstsze w zakupach przemysłowych to:
| Norma | Zakres | Uwagi |
|---|---|---|
| EN 10243-1 | Stalowe odkuwki matrycowe, młot i prasa | Klasy jakości F i E, E jest ciaśniejsza |
| DIN 7526 | Tolerancje odkuwek matrycowych | Często przywoływana na starszych rysunkach |
| EN 10250 | Stalowe odkuwki swobodne do ogólnego zastosowania w budowie maszyn | Części 1 do 4 wg rodzaju stali |
| ASTM A788 | Wymagania ogólne dla odkuwek stalowych | Obejmuje badania, znakowanie, naprawy |
Wydanie i klasa jakości mają znaczenie, więc proszę je zapisać w całości. Nasz przegląd certyfikatów i specyfikacji odkuwek wymienia inne normy, które pojawiają się w zamówieniach na odkuwki.
Naddatek na obróbkę
Naddatek na obróbkę to dodatkowy metal pozostawiony na powierzchni, która zostanie wykończona. Musi wystarczyć do zebrania całej zmienności i zgorzeliny powierzchniowej, ale nie być tak duży, by płacić za metal zamieniany w wióry. Typowy naddatek na stronę to około 1.5 do 3 mm w małych odkuwkach matrycowych, 3 do 6 mm w średnich i więcej w dużych lub swobodnych. Jeśli chcą Państwo mniej, proszę to powiedzieć i zaakceptować ciaśniejszą tolerancję oraz związany z nią koszt. Jeśli część jest krytyczna, proszę poprosić dostawcę o potwierdzenie naddatku na każdej powierzchni, a nie tylko wartości średniej.
Tolerancje według procesu
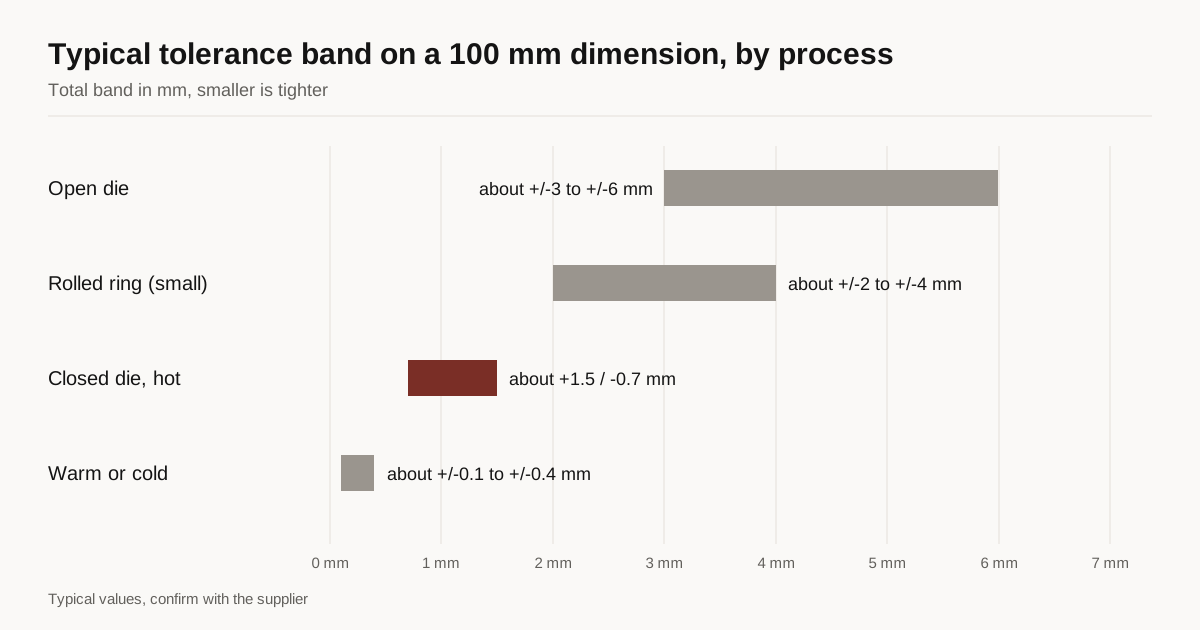
Każda droga kucia ma własny naturalny poziom tolerancji, więc warto wiedzieć, gdzie mieści się Państwa część, zanim wpisze się liczby na rysunku.
Kucie swobodne daje najszersze tolerancje, bo kształt wynika z pracy operatora i kolejności uderzeń, a nie z wykroju. Wymiary wałów i bloków utrzymuje się zwykle na poziomie kilku milimetrów, a rysunek przewiduje hojny naddatek obróbkowy. Kucie matrycowe jest ciaśniejsze, w zakresie podanym wyżej, bo wykrój kontroluje kształt. Pierścienie walcowane bezszwowo leżą pomiędzy i mają tolerancje rosnące z średnicą, jak opisano w naszym poradniku o kuciu pierścieni walcowanych bezszwowo. Kucie na ciepło i na zimno jest najściślejsze, z tolerancjami, które mogą zbliżać się do części obrabianych przy małych, prostych kształtach, ale jest ograniczone rozmiarem i stopem.
| Proces | Typowa tolerancja dla wymiaru 100 mm | Obróbka po kuciu |
|---|---|---|
| Swobodne | Około ±3 do ±6 mm | Duża |
| Matrycowe, na gorąco | Około +1.5 / -0.7 mm | Mała do umiarkowanej |
| Pierścień walcowany | Około ±2 do ±4 mm przy małych pierścieniach | Umiarkowana |
| Kucie na ciepło lub na zimno | Około ±0.1 do ±0.4 mm | Niewielka lub żadna na niektórych powierzchniach |
Tabela jest przybliżonym przewodnikiem. Dostawca z dobrą kontrolą zużycia matryc i temperatury może przekroczyć te wartości, a ten ze starym sprzętem może ich nie osiągnąć.
Jak zmienia się cena przy ciaśniejszych tolerancjach
Tolerancja to jedno z niewielu wymagań, które podnosi koszt bez dodawania materiału. Ciaśniejsza tolerancja wymaga lepszych matryc, częstszej wymiany matryc i więcej kontroli, a może wymagać dodatkowej operacji, takiej jak gniot lub kalibrowanie w prasie. Zaostrzenie o jeden stopień, na przykład przejście z klasy standardowej na ciaśniejszą klasę jakości w normie tolerancji, zwykle dodaje kilka procent do ceny sztuki. Wyjście poza to, do wartości wymagających kalibrowania na zimno lub obróbki powierzchni odkutej, może dodać znacznie więcej.
Praktyczna reguła jest taka, aby zaostrzać tylko tam, gdzie część tego wymaga. Powierzchnia współpracująca z inną częścią, otwór mieszczący łożysko i powierzchnia ustalająca skok gwintu to dobre powody. Powierzchnia swobodna, która niczego nie dotyka, nie jest. Jeśli oznaczą Państwo wszystko jako ciasne, zapłacą Państwo za ciasne na każdej powierzchni i może się okazać, że żaden dostawca nie wyceni. Jeśli rysunek nie jest jasny co do tego, które wymiary są krytyczne, proszę zapytać dostawców, co by poluzowali i ile by to zaoszczędziło.
Kontrola i kto mierzy
Tolerancja jest użyteczna tylko wtedy, gdy sprawdza się ją w sposób uzgodniony przez obie strony. Wymiary odkuwek matrycowych sprawdza się zwykle suwmiarkami, sprawdzianami, a czasem współrzędnościową maszyną pomiarową na pierwszych sztukach. Proszę zapytać, jaka metoda będzie użyta i ile sztuk z każdej partii jest mierzonych. Przy pierwszym zamówieniu proszę poprosić o raport pierwszej sztuki, który pokazuje zmierzone wartości względem rysunku, z numerem wytopu i numerem matrycy. Taki raport pozwala wychwycić problem, zanim cała partia zostanie wysłana.
Warunki pomiaru też mają znaczenie. Odkuwka mierzona na gorąco lub jeszcze ciepła pokaże większy wymiar niż w temperaturze pokojowej. Część po obróbce cieplnej może się nieznacznie przemieścić. Wymiary należy podawać w temperaturze pokojowej po obróbce cieplnej, chyba że rysunek stanowi inaczej.
Czytanie rysunku dostawcy
Gdy dostawca zwraca rysunek odkuwki do zatwierdzenia, proszę sprawdzić pięć rzeczy. Czy kontur odkuwki leży na zewnątrz części wykończonej na każdej powierzchni wymagającej obróbki? Czy rysunek pokazuje linię podziału, skos i promienie narożników? Czy tolerancje są zapisane z normą i klasą jakości? Czy podano limit przesunięcia matryc? Czy pokazano miejsca pobierania próbek i pozycję znakowania? Jeśli czegoś brakuje, proszę poprosić o korektę, zanim matryca zostanie wykonana, bo zmiana matrycy po jej zbudowaniu kosztuje znacznie więcej niż zmiana rysunku.
Częste błędy
Kupujący często traktują odkuwkę jak część obrabianą i wpisują ciasne tolerancje na każdym wymiarze. Każda ciasna tolerancja kosztuje, a większość nie musi być ciasna. Proszę oznaczać tylko krytyczne. Innym częstym błędem jest pominięcie wymiarów gotowych po obróbce i pokazanie tylko konturu odkuwki, co zostawia dostawcę w niepewności co do naddatku. Trzecim jest pozostawienie skosu nieokreślonego, co może prowadzić do różnych założeń wśród oferentów i ofert, których nie da się porównać.
Co wpisać w RFQ
Proszę dołączyć rysunek części wykończonej z oznaczonymi wymiarami krytycznymi i tolerancjami, normę i klasę jakości dla tolerancji odkuwek, materiał i specyfikację, roczną ilość oraz informację, które powierzchnie obrobią Państwo lub dostawca. Proszę napisać, czy akceptują Państwo skos, czy wymagają ścianki pionowej. Jeśli to możliwe, proszę dodać masę części wykończonej, bo dostawcy używają jej do wyboru klas rozmiaru w tabelach tolerancji.
Następny krok
Proszę wysłać rysunek przez nasz formularz RFQ. Dopasujemy Państwa do maksymalnie 3 dostawców odkuwek, których proces pasuje do Państwa części, i odpowiemy w ciągu 24 godzin roboczych. Jeśli wciąż wybierają Państwo między procesami, proszę przeczytać nasz poradnik o kuciu swobodnym i matrycowym.
Najczęstsze pytania
Jaka norma ustala tolerancje odkuwek?
To zależy od procesu i regionu. Typowe wybory dla odkuwek matrycowych to EN 10243-1 dla stali i DIN 7526, a dla odkuwek swobodnych EN 10250. Wielu dostawców pracuje też według własnych tabel tolerancji. Proszę wskazać jedną normę na rysunku, aby każdy dostawca wyceniał to samo.
Jakiego skosu wymaga odkuwka matrycowa?
Zazwyczaj około 3 do 7 stopni na ściankach zewnętrznych i 5 do 10 stopni na ściankach wewnętrznych i głębokich kieszeniach. Większy skos ułatwia wyjęcie części z matrycy, ale dodaje metal, który trzeba zdjąć obróbką.
Czy tolerancje odkuwek mogą być tak ciasne jak tolerancje obróbki?
Nie na powierzchni odkutej. Powierzchnie odkute utrzymuje się zwykle na poziomie kilku dziesiątych milimetra do milimetra lub więcej. Wymiary wymagające tolerancji obróbkowych wykańcza się obróbką, więc odkuwka musi tylko zostawić wystarczający naddatek.
Potrzebna oferta na tę część?
Proszę wysłać rysunek. Dopasujemy maksymalnie 3 dostawców odkuwek i odpowiemy w ciągu 24 godzin roboczych.
Wyślij moje RFQ