Guias / Especificações
Tolerâncias de Forjamento e Ângulos de Saída: Como Ler e Escrever um Desenho de Forjado
25 de outubro de 2026
Um desenho de forjado é lido de forma diferente de um desenho de peça usinada. A superfície forjada nunca é tão exata quanto uma cortada, então o desenho precisa dizer o que pode variar, em quanto, e quais superfícies serão acabadas depois. Este guia explica os termos que os compradores encontram em um desenho de forjado, os números típicos de tolerância e ângulo de saída, e o que escrever para que dois fornecedores cotem a mesma peça.
Por que as tolerâncias de forjamento são maiores
Um forjado é conformado a quente, entre matrizes que se desgastam e em um metal que encolhe ao esfriar. Cada um desses fatores adiciona uma variação que uma máquina-ferramenta não tem. O tarugo tem peso ligeiramente diferente de peça para peça, o que muda até onde a matriz fecha. A matriz se desgasta ao longo de um lote e fica um pouco maior. A peça encolhe cerca de 1.2 a 1.5 por cento no aço ao esfriar da temperatura de forjamento, e o valor depende da seção. A tolerância de uma dimensão forjada precisa cobrir tudo isso.
O resultado prático é que o desenho precisa de duas camadas de dimensões: a forma forjada, com suas próprias tolerâncias, e a forma acabada, que será usinada. Muitos desenhos mostram as duas em uma só folha, com o contorno forjado como uma linha fina em torno da peça acabada. Se o seu fornecedor pede um desenho de forjado, normalmente se refere a essa sobreposição.
Tipos de tolerância em um forjado
Um desenho de forjado de matriz fechada pode trazer vários tipos de tolerância. Saber qual é qual ajuda a ler as cotações.
- Comprimento, largura e diâmetro. Tolerância no tamanho dos detalhes no plano da linha de partição. Dependem da dimensão e do peso da peça.
- Espessura. Tolerância das dimensões através da linha de partição, que depende de quão completamente as matrizes fecham. As tolerâncias de espessura costumam ser assimétricas, com mais positivo que negativo, porque as matrizes se aproximam à medida que se desgastam.
- Desalinhamento. O deslocamento entre as metades superior e inferior da matriz. É medido na linha de partição e em geral limitado a um valor como 0.3 a 1.0 mm, conforme o tamanho.
- Retilineidade e planicidade. Quanto uma peça longa ou uma face plana pode empenar depois do forjamento e do resfriamento.
- Extensão da rebarba e corte. Quanto a rebarba pode sobressair da peça depois do corte.
- Raios de canto e de concordância. Raios mínimos que as matrizes conseguem preencher, definidos pelo fluxo do metal e não pelo desenho.
| Característica | Valor típico para uma peça de cerca de 100 mm | Observações |
|---|---|---|
| Comprimento e largura | +1.5 / -0.7 mm | Maior para peças maiores |
| Espessura | +1.2 / -0.5 mm | Depende do desgaste da matriz |
| Desalinhamento | 0.4 a 0.8 mm | Deslocamento da linha de partição |
| Retilineidade | 0.5 a 1.0 mm por 100 mm | Maior em peças longas |
| Corte da rebarba | 0.5 a 1.5 mm | Depois do corte |
São números típicos, não uma promessa. Valores mais apertados muitas vezes podem ser cotados com custo adicional, em geral por meio de uma etapa de cunhagem ou calibração, ou de um calendário de manutenção de matriz mais rigoroso.
Ângulos de saída
O ângulo de saída é a inclinação das paredes que permite que a peça se solte da matriz. Sem ele, o forjado ficaria preso. Os valores típicos são de cerca de 3 a 7 graus nas paredes externas e de 5 a 10 graus nas paredes internas e em bolsões profundos. Peças de aço sob prensa podem usar ângulos menores do que sob martelo, e o alumínio geralmente pode usar menos que o aço porque flui bem e tem menor atrito. Latão e ligas de cobre são semelhantes.
O ângulo de saída importa ao comprador de duas formas. Primeiro, ele adiciona metal. Uma parede com 7 graus de ângulo de saída é mais espessa na base do que no topo, e o material extra é usinado se a parede for uma superfície acabada. Segundo, ele muda o aspecto e o encaixe da peça. Se o seu desenho tem uma parede vertical que precisa continuar vertical, avise o fornecedor para que ela seja usinada a partir da forma forjada. Para o efeito no custo das matrizes, veja custo de matrizes de forjamento.
Linha de partição
A linha de partição é onde as matrizes superior e inferior se encontram. Ela decide onde a rebarba se forma e onde pode ocorrer desalinhamento. Os fornecedores a escolhem, mas você pode influenciar a escolha dizendo quais superfícies são críticas. Uma boa linha de partição passa pela parte mais larga da forma, o que facilita o preenchimento da matriz e deixa o fluxo de fibras mais limpo. Se você a quer em um determinado plano por causa de uma face de vedação ou de uma sede, marque-a no desenho e discuta o efeito no ângulo de saída e no custo.
Normas de tolerância
Citar uma norma no desenho torna as cotações comparáveis. As mais comuns nas compras industriais são:
| Norma | Cobre | Observações |
|---|---|---|
| EN 10243-1 | Forjados de aço em matriz, martelo e prensa | Graus de qualidade F e E, sendo E o mais apertado |
| DIN 7526 | Tolerâncias de forjados em matriz | Frequente em desenhos mais antigos |
| EN 10250 | Forjados de aço em matriz aberta para engenharia geral | Partes 1 a 4 conforme o tipo de aço |
| ASTM A788 | Requisitos gerais para forjados de aço | Cobre ensaio, marcação e reparo |
A edição e o grau de qualidade importam, então escreva-os por extenso. Nossa visão geral das certificações e normas de forjados lista outras normas que aparecem em pedidos de forjados.
Sobremetal de usinagem
O sobremetal de usinagem é o metal extra deixado em uma superfície que será acabada. Ele precisa ser suficiente para limpar toda a variação e a carepa superficial, mas não tanto que você pague por metal que vira cavaco. O sobremetal típico por lado é de cerca de 1.5 a 3 mm em forjados pequenos de matriz fechada, 3 a 6 mm nos médios e mais nos grandes ou de matriz aberta. Se você quer menos, diga, e aceite a tolerância mais apertada e o custo que vem com ela. Se a sua peça é crítica, peça ao fornecedor que confirme o sobremetal de cada superfície, não apenas uma média.
Tolerâncias por processo
Cada rota de forjamento tem seu nível natural de tolerância, então vale saber onde a sua peça se enquadra antes de escrever números em um desenho.
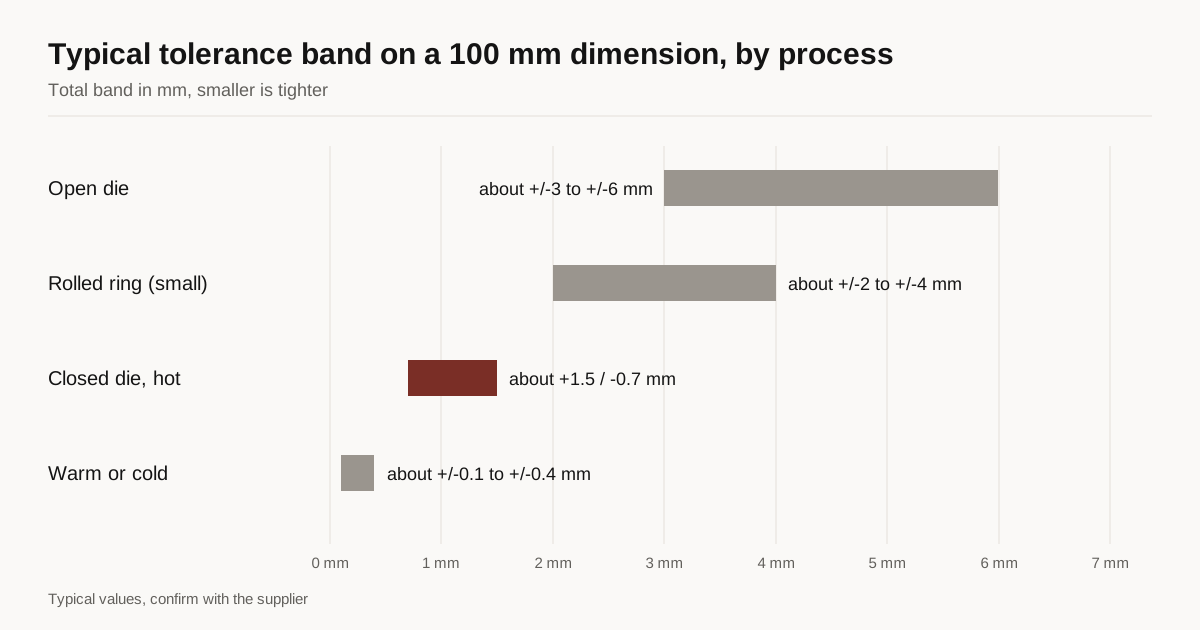
O forjamento em matriz aberta dá as maiores tolerâncias porque a forma vem do operador e da sequência de golpes, não de uma cavidade. As dimensões de eixos e blocos costumam ficar em alguns milímetros, e o desenho admite um sobremetal generoso. O forjamento em matriz fechada é mais preciso, na faixa mostrada acima, porque a cavidade controla a forma. Os anéis laminados sem costura ficam entre os dois e têm tolerâncias que crescem com o diâmetro, como tratado no nosso guia sobre forjamento de anéis laminados sem costura. O forjamento a morno e a frio é o mais preciso, com tolerâncias que podem se aproximar às de peças usinadas em formas pequenas e simples, mas é limitado em tamanho e liga.
| Processo | Tolerância típica em uma dimensão de 100 mm | Usinagem após o forjamento |
|---|---|---|
| Matriz aberta | Cerca de ±3 a ±6 mm | Pesada |
| Matriz fechada, a quente | Cerca de +1.5 / -0.7 mm | Leve a moderada |
| Anel laminado | Cerca de ±2 a ±4 mm em anéis pequenos | Moderada |
| Forjamento a morno ou a frio | Cerca de ±0.1 a ±0.4 mm | Pouca ou nenhuma em algumas faces |
A tabela é um guia aproximado. Um fornecedor com bom controle de desgaste de matriz e de temperatura pode superar esses números, e um com equipamento antigo pode não alcançá-los.
Como o preço muda com tolerâncias mais apertadas
A tolerância é uma das poucas especificações que eleva o custo sem acrescentar material. Uma tolerância mais fechada exige matrizes melhores, troca mais frequente de matrizes e mais inspeção, e pode exigir uma operação extra, como cunhagem ou um golpe de calibração em prensa. Um aperto de um degrau, como passar do padrão ao grau de qualidade mais fechado da norma de tolerância, costuma acrescentar alguns por cento ao preço por peça. Ir além, para valores que exigem calibração a frio ou usinagem da superfície forjada, pode acrescentar muito mais.
A regra prática é apertar apenas onde a peça precisa. Uma face que se encaixa em outra peça, um furo que aloja um rolamento e uma superfície que define o passo de uma rosca são bons motivos. Uma superfície livre que nunca encosta em nada não é. Se você marcar tudo como apertado, paga o apertado em todas as superfícies e pode descobrir que nenhum fornecedor consegue cotar. Se o seu desenho não deixa claro quais dimensões são críticas, pergunte aos fornecedores o que eles relaxariam e quanto isso economizaria.
Inspeção e quem mede
Uma tolerância só é útil se for verificada de uma forma com que as duas partes concordam. As dimensões de forjados de matriz fechada são tipicamente verificadas com paquímetros, calibres e, às vezes, uma máquina de medição por coordenadas nos primeiros artigos. Pergunte qual método será usado e quantas peças de cada lote são medidas. Para um primeiro pedido, peça um relatório de primeiro artigo com os valores medidos contra o desenho, com o número da corrida e o número da matriz. Esse relatório permite identificar um problema antes de o lote completo ser embarcado.
As condições de medição também importam. Um forjado medido quente ou ainda morno vai medir mais do que à temperatura ambiente. Uma peça tratada termicamente pode ter se movido ligeiramente. As dimensões devem ser informadas à temperatura ambiente, após o tratamento térmico, a menos que o desenho diga o contrário.
Como ler o desenho do fornecedor
Quando um fornecedor devolve um desenho de forjado para aprovação, confira cinco pontos. O contorno forjado fica por fora da peça acabada em toda superfície que será usinada? O desenho mostra a linha de partição, o ângulo de saída e os raios de canto? As tolerâncias estão escritas com uma norma e um grau de qualidade? O limite de desalinhamento está declarado? As posições de ensaio e de marcação estão indicadas? Se algo faltar, peça uma revisão antes de a matriz ser usinada, porque mudar uma matriz depois de pronta custa muito mais do que mudar um desenho.
Erros comuns
Compradores costumam tratar o forjado como uma peça usinada e colocar tolerâncias apertadas em todas as dimensões. Cada tolerância apertada custa dinheiro, e a maioria não precisa ser apertada. Marque só as críticas. Outro erro comum é omitir as dimensões acabadas usinadas e mostrar apenas o contorno forjado, o que deixa o fornecedor adivinhando o sobremetal. Um terceiro é deixar o ângulo de saída sem especificação, o que pode levar a suposições diferentes entre os participantes e a cotações que não são comparáveis.
O que colocar na RFQ
Inclua o desenho da peça acabada com as dimensões e tolerâncias críticas marcadas, a norma e o grau de qualidade das tolerâncias de forjamento, o material e a especificação, a quantidade anual e quais superfícies serão usinadas por você ou pelo fornecedor. Diga se aceita ângulo de saída ou se exige parede vertical. Se puder, acrescente o peso da peça acabada, porque os fornecedores o usam para classificar as faixas de tamanho nas tabelas de tolerância.
Próximo passo
Envie o desenho pelo nosso formulário de RFQ. Conectamos você a até 3 fornecedores de forjados cujo processo atende à sua peça, e respondemos dentro de 24 horas úteis. Se você ainda está escolhendo entre processos, leia o nosso guia sobre matriz aberta e matriz fechada.
Perguntas frequentes
Que norma define as tolerâncias de forjamento?
Depende do processo e da região. Escolhas comuns para forjados em matriz são a EN 10243-1 para aço e a DIN 7526, e para forjados em matriz aberta a EN 10250. Muitos fornecedores também trabalham com tabelas próprias de tolerância. Cite uma norma no desenho para que todos os fornecedores cotem a mesma coisa.
De quanto ângulo de saída precisa um forjado de matriz fechada?
Tipicamente cerca de 3 a 7 graus nas paredes externas e 5 a 10 graus nas paredes internas e em bolsões profundos. Um ângulo maior facilita soltar a peça da matriz, mas acrescenta metal que você terá de usinar.
Posso obter tolerâncias de forjamento tão apertadas quanto as de usinagem?
Não na superfície forjada. As superfícies forjadas normalmente são mantidas em alguns décimos de milímetro até um milímetro ou mais. As dimensões que exigem tolerâncias de usinagem são terminadas por usinagem, então o forjado só precisa deixar material suficiente.
Precisa de uma cotação para esta peça?
Envie o desenho. Conectamos você a até 3 fornecedores de forjados e respondemos dentro de 24 horas úteis.
Enviar minha RFQ