指南 / 规范标准
锻造公差与拔模斜度:如何看懂并绘制锻造图纸
2026年10月25日
看锻造图纸与看机加工零件图纸不同。锻造表面永远不如切削表面精确,所以图纸必须说明哪些允许变化、变化多少,以及之后要精加工哪些表面。本指南解释采购方在锻造图纸上遇到的术语、典型的公差和拔模斜度数值,以及应当怎么写,才能让两家供应商报的是同一个零件。
锻造公差为什么更宽
锻件是在热态下、在会磨损的模具之间、用冷却时会收缩的金属成形的。这些因素每一项都带来机床所没有的偏差。每件坯料的重量略有不同,这会改变模具闭合的程度。模具在一批生产中磨损,变得略大。零件从锻造温度冷却时,钢材收缩约 1.2 至 1.5%,具体取决于截面。锻造尺寸的公差必须涵盖这一切。
实际结果是,图纸需要两层尺寸:带有自己公差的锻造形状,以及将被机加工的成品形状。许多图纸在一张图上同时显示两者,用细线把锻件轮廓画在成品零件的外围。如果供应商向您要锻造图,他们通常指的就是这种叠加图。
锻件上的公差类型
模锻图纸可能带有几种公差。弄清哪个是哪个,有助于看懂报价。
- **长度、宽度和直径。**位于分模线平面内的特征尺寸的公差。取决于尺寸和零件重量。
- **厚度。**跨分模线的尺寸公差,取决于模具闭合的程度。厚度公差通常是不对称的,正偏差大于负偏差,因为模具会随磨损而闭合得更紧。
- **错模。**上下模具两半之间的错位。在分模线处测量,通常根据尺寸限制在 0.3 至 1.0 mm 之类的数值。
- **直线度和平面度。**长零件或平面在锻造和冷却之后允许弯曲的量。
- **飞边残留与切边。**切边后飞边允许从零件上突出多远。
- **转角和圆角半径。**模具能充满的最小半径,由金属流动而不是图纸决定。
| 项目 | 尺寸约 100 mm 的零件的典型值 | 说明 |
|---|---|---|
| 长度和宽度 | +1.5 / -0.7 mm | 零件越大越宽 |
| 厚度 | +1.2 / -0.5 mm | 取决于模具磨损 |
| 错模 | 0.4 至 0.8 mm | 分模线错位 |
| 直线度 | 每 100 mm 为 0.5 至 1.0 mm | 长零件更大 |
| 飞边切除 | 0.5 至 1.5 mm | 切边后 |
这些是典型数值,不是承诺。更紧的数值往往可以加价报出,通常通过精压或整形工序,或更严格的模具维护周期实现。
拔模斜度
拔模斜度是壁面上的斜度,使零件能从模具中脱出。没有它,锻件会卡在模具里。典型数值是外壁约 3 至 7 度,内壁和深腔约 5 至 10 度。压力机上的钢件可以比锤上的零件用更小的斜度,铝因流动性好、摩擦较低,通常可以比钢用更小的斜度。黄铜和铜合金类似。
拔模斜度对采购方有两方面影响。第一,它会增加金属。斜度为 7 度的壁,根部比顶部厚,如果这面墙是精加工面,多出的材料会被机加工掉。第二,它会改变零件的外观和配合。如果您的图纸上有必须保持垂直的壁,请告诉供应商,以便从锻造形状上机加工出来。关于模具的成本影响,请参阅锻造模具费用。
分模线
分模线是上下模具相遇的地方。它决定飞边在哪里形成,以及错模可能发生在哪里。分模线由供应商选定,但您可以通过说明哪些表面是关键面来影响这个选择。好的分模线穿过形状最宽的部分,这使模具更容易充满,流线也更顺。如果因为密封面或配合座而希望它位于某个平面,请在图纸上标出,并讨论它对拔模斜度和成本的影响。
公差标准
在图纸上写明标准,能让报价具有可比性。工业采购中最常见的有:
| 标准 | 涵盖 | 说明 |
|---|---|---|
| EN 10243-1 | 钢模锻件,锤锻和压力机锻造 | 质量等级 F 和 E,E 更紧 |
| DIN 7526 | 模锻件公差 | 常见于较旧的图纸 |
| EN 10250 | 一般工程用钢自由锻件 | 按钢种分第 1 至 4 部分 |
| ASTM A788 | 钢锻件的一般要求 | 涵盖试验、标识、补焊 |
版本和质量等级很重要,所以请完整写出。我们的锻造认证与标准概述列出了锻造订单上出现的其他标准。
机加工余量
机加工余量是在要精加工的表面上多留的金属。它必须足以清除所有偏差和表面氧化皮,但又不能多到让您为变成切屑的金属付费。每边的典型余量,小型模锻件约为 1.5 至 3 mm,中型为 3 至 6 mm,大型件或自由锻件更多。如果您想要更少,请说明,并接受随之而来的更严格公差及相应成本。如果您的零件很关键,请让供应商确认每个表面的余量,而不是只给平均值。
不同工艺的公差
每条锻造路线都有自己自然的公差水平,所以在图纸上写数字之前,了解您的零件处于哪里会有帮助。
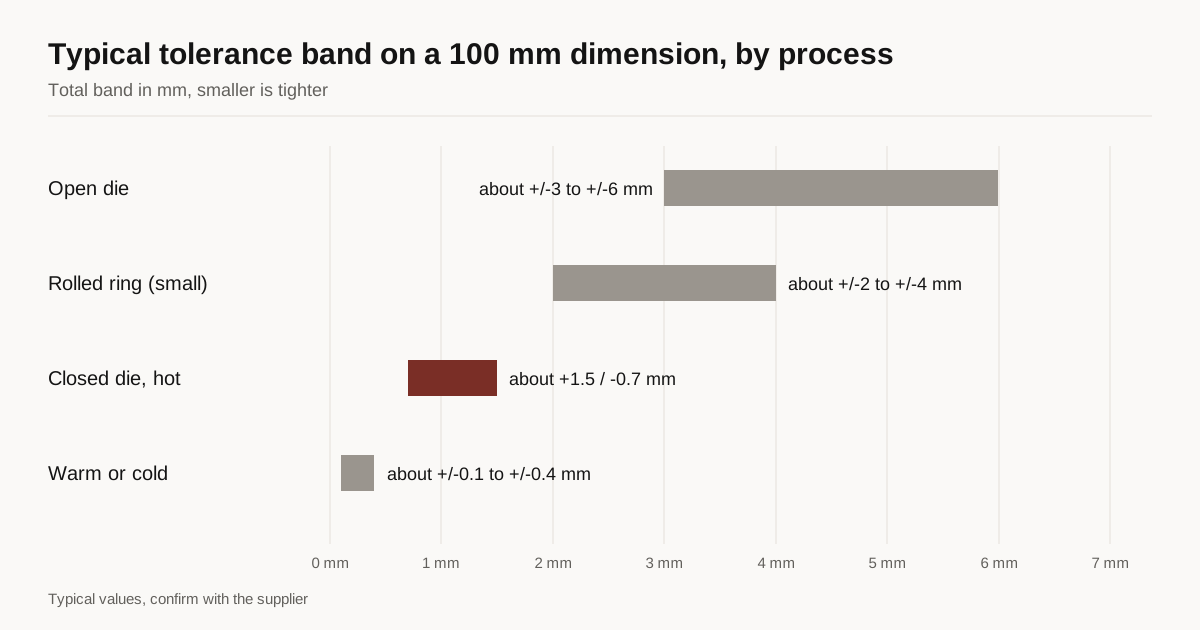
自由锻的公差最宽,因为形状来自操作人员和锻打顺序,而不是型腔。轴和块的尺寸通常控制在几毫米,图纸允许留足加工余量。模锻更紧,处于上表所示的范围,因为型腔控制形状。无缝轧制环件介于两者之间,公差随直径增大,这在我们关于无缝轧制环件锻造的指南中有介绍。温锻和冷锻最紧,对小而简单的形状,公差可以接近机加工零件,但在尺寸和合金上受限。
| 工艺 | 100 mm 尺寸的典型公差 | 锻后机加工 |
|---|---|---|
| 自由锻 | 约 ±3 至 ±6 mm | 多 |
| 模锻,热锻 | 约 +1.5 / -0.7 mm | 少至中等 |
| 辗环 | 小环约 ±2 至 ±4 mm | 中等 |
| 温锻或冷锻 | 约 ±0.1 至 ±0.4 mm | 某些面几乎不需要 |
这个表只是粗略的指南。对模具磨损和温度控制良好的供应商可能做得比这些数字更好,而设备陈旧的供应商可能达不到。
公差变紧时价格如何变化
公差是少数不增加任何材料却会提高成本的规格之一。更严的公差需要更好的模具、更频繁的模具更换和更多的检验,还可能需要额外工序,例如精压或在压力机上整形。向前一步收紧,例如从公差标准里的标准等级转到更紧的质量等级,通常会使单件价格增加百分之几。再往上,到需要冷整形或对锻造表面机加工的数值,增加的幅度可能大得多。
实用的原则是只在零件需要的地方收紧。与另一零件配合的面、装轴承的孔,以及决定螺纹螺距的表面,都是好的理由。不接触任何东西的自由表面则不是。如果您把所有尺寸都标得很紧,就会为每一个表面的紧公差付费,还可能发现没有供应商能报价。如果您的图纸没有说明哪些尺寸是关键的,请问供应商他们会放宽什么,以及能节省多少。
检验与谁来测量
公差只有在双方认可的方式下检验才有用。模锻件的尺寸通常用卡尺、量规检查,首件有时还用三坐标测量机。请问将使用哪种方法,以及每个批次测量多少件。第一次订货时,请索取首件报告,显示测量值与图纸的对比,并附炉号和模具号。有了这份报告,您就能在整批发货之前发现问题。
测量条件也很重要。热态或仍然温热时测量的锻件,读数会比室温时大。经过热处理的零件可能略有移动。除非图纸另有说明,尺寸应以热处理后的室温报告。
看供应商返回的图纸
当供应商把锻造图纸返回给您批准时,请检查五件事。在每个需要机加工的表面上,锻件轮廓是否在成品零件之外?图纸是否标出分模线、拔模斜度和圆角半径?公差是否连同标准和质量等级一起写明?是否注明了错模限值?试验位置和标识位置是否标出?如果缺少其中任何一项,请在做模具之前要求修改,因为模具做好后再改,比改图纸贵得多。
常见错误
采购方常常把锻件当作机加工零件对待,给每个尺寸都标上严格公差。每一个紧公差都要花钱,而且大多数并不需要那么紧。只标出关键的。另一个常见错误是省略机加工后的成品尺寸,只显示锻件轮廓,这让供应商猜测余量。第三个错误是不指定拔模斜度,这可能导致各投标人的假设不同,报价无法比较。
询价中应写什么
请附上标明关键尺寸和公差的成品零件图纸、锻造公差的标准和质量等级、材料和规范、年需求量,以及哪些表面由您或供应商机加工。请说明您是否接受拔模斜度,还是要求垂直壁。如果可以,请附上成品零件的重量,因为供应商会用它在公差表中确定尺寸等级。
下一步
通过我们的询价表单发送图纸。我们会为您匹配最多 3 家工艺适合您零件的锻件供应商,并在 24 个工作小时内回复。如果您仍在几种工艺之间犹豫,请阅读我们关于自由锻与模锻的指南。
常见问题
锻件公差由哪个标准规定?
取决于工艺和地区。模锻件常用的选择是钢材适用的 EN 10243-1 和 DIN 7526,自由锻件则用 EN 10250。许多供应商也按自己的公差表工作。请在图纸上指定一个标准,这样每家供应商报的是同一个东西。
模锻件需要多大的拔模斜度?
通常外壁约 3 至 7 度,内壁和深腔约 5 至 10 度。斜度越大,零件越容易从模具中脱出,但会增加之后要机加工掉的金属。
锻件公差能做到和机加工公差一样紧吗?
锻造表面做不到。锻造表面通常控制在零点几毫米到一毫米甚至更多。需要机加工公差的尺寸由机加工完成,所以锻件只需要留足余量。