Руководства / Спецификации
Допуски на поковки и штамповочные уклоны: как читать и составлять чертеж поковки
25 октября 2026 г.
Чертеж поковки читается иначе, чем чертеж обработанной детали. Кованая поверхность никогда не бывает такой точной, как обработанная резанием, поэтому чертеж должен сказать, что может варьироваться, насколько и какие поверхности будут доводиться после. Это руководство объясняет термины, которые покупатель встречает на чертеже поковки, типичные значения допусков и уклонов и то, что нужно написать, чтобы два поставщика дали предложение на одну и ту же деталь.
Почему допуски на поковки шире
Поковку формуют горячей, между штампами, которые изнашиваются, и из металла, который сжимается при остывании. Каждый из этих факторов добавляет разброс, которого нет у станка. Заготовка немного отличается по массе от детали к детали, что меняет, насколько сходится штамп. Штамп изнашивается за серию и становится чуть больше. Усадка стали при остывании от температуры ковки составляет от 1.2 до 1.5 процента, и величина зависит от сечения. Допуск на кованый размер должен покрывать все это.
Практический итог: на чертеже нужны два слоя размеров, кованая форма со своими допусками и готовая форма, которая будет обработана. Многие чертежи показывают оба на одном листе, с контуром поковки тонкой линией вокруг готовой детали. Когда поставщик просит у Вас чертеж поковки, он обычно имеет в виду это наложение.
Виды допусков на поковке
Чертеж поковки закрытой штамповки может содержать несколько видов допусков. Знать, какой из них какой, помогает читать предложения.
- Длина, ширина и диаметр. Допуск на размер элементов в плоскости разъема. Зависят от размера и массы детали.
- Толщина. Допуск на размеры поперек плоскости разъема, зависящий от того, насколько полностью сходятся штампы. Допуски на толщину обычно несимметричны, с большим плюсом, чем минусом, потому что по мере износа штампы сходятся ближе.
- Смещение. Сдвиг между верхней и нижней половинами штампа. Измеряется по плоскости разъема и обычно ограничивается значением вроде от 0.3 до 1.0 mm в зависимости от размера.
- Прямолинейность и плоскостность. Насколько длинная деталь или плоская грань может изогнуться после ковки и остывания.
- Вылет облоя и обрезка. Насколько облой может выступать из детали после обрезки.
- Радиусы углов и галтелей. Минимальные радиусы, которые штампы способны заполнить, определяются течением металла, а не чертежом.
| Параметр | Типичное значение для детали размером около 100 mm | Примечания |
|---|---|---|
| Длина и ширина | +1.5 / -0.7 mm | Шире для более крупных деталей |
| Толщина | +1.2 / -0.5 mm | Зависит от износа штампа |
| Смещение | от 0.4 до 0.8 mm | Сдвиг плоскости разъема |
| Прямолинейность | от 0.5 до 1.0 mm на 100 mm | Больше у длинных деталей |
| Обрезка облоя | от 0.5 до 1.5 mm | После обрезки |
Это типичные цифры, а не обещание. Более узкие значения часто можно получить за дополнительную плату, обычно через чеканку или калибровку либо более частое обслуживание штампа.
Штамповочные уклоны
Штамповочный уклон это наклон стенок, позволяющий детали выниматься из штампа. Без него поковка заклинивала бы. Типичные значения: примерно от 3 до 7 градусов на наружных стенках и от 5 до 10 градусов на внутренних стенках и глубоких карманах. Стальные детали под прессом могут иметь меньший уклон, чем под молотом, а алюминий обычно допускает меньший уклон, чем сталь, потому что хорошо течет и имеет меньшее трение. Латунь и медные сплавы похожи.
Уклон важен покупателю двояко. Во-первых, он добавляет металл. Стенка с уклоном 7 градусов у основания толще, чем сверху, и лишний материал снимают обработкой, если стенка является готовой поверхностью. Во-вторых, он меняет внешний вид и посадку детали. Если на Вашем чертеже есть вертикальная стенка, которая должна остаться вертикальной, скажите поставщику, чтобы ее обработали из кованой формы. О влиянии на стоимость штампов см. стоимость штампов для ковки.
Плоскость разъема
Плоскость разъема это место, где встречаются верхний и нижний штампы. Она определяет, где образуется облой и где возможно смещение. Выбирают ее поставщики, но Вы можете повлиять на выбор, сказав, какие поверхности критичны. Хорошая плоскость разъема проходит по самой широкой части формы, что облегчает заполнение штампа и делает течение волокон чище. Если Вы хотите, чтобы она лежала в определенной плоскости из-за уплотнительной поверхности или посадочного места, отметьте это на чертеже и обсудите влияние на уклон и стоимость.
Стандарты на допуски
Указание стандарта на чертеже делает предложения сопоставимыми. Наиболее распространенные в промышленных закупках:
| Стандарт | Что охватывает | Примечания |
|---|---|---|
| EN 10243-1 | Стальные штамповки, молот и пресс | Классы точности F и E, E точнее |
| DIN 7526 | Допуски на штамповки | Часто цитируется в старых чертежах |
| EN 10250 | Стальные поковки свободной ковки общего машиностроения | Части от 1 до 4 по типу стали |
| ASTM A788 | Общие требования к стальным поковкам | Охватывает испытания, маркировку, ремонт |
Редакция и класс точности важны, поэтому пишите их полностью. Наш обзор сертификатов и стандартов для поковок перечисляет другие стандарты, встречающиеся в заказах на поковки.
Припуск на обработку
Припуск на обработку это дополнительный металл, оставленный на поверхности, которая будет доводиться. Его должно хватать, чтобы убрать весь разброс и поверхностную окалину, но не настолько много, чтобы Вы платили за металл, ушедший в стружку. Типичный припуск на сторону: примерно от 1.5 до 3 mm у мелких поковок закрытой штамповки, от 3 до 6 mm у средних и больше у крупных деталей или деталей свободной ковки. Если Вы хотите меньше, скажите об этом и примите более узкий допуск и сопутствующие затраты. Если Ваша деталь критична, попросите поставщика подтвердить припуск по каждой поверхности, а не только среднее значение.
Допуски по процессам
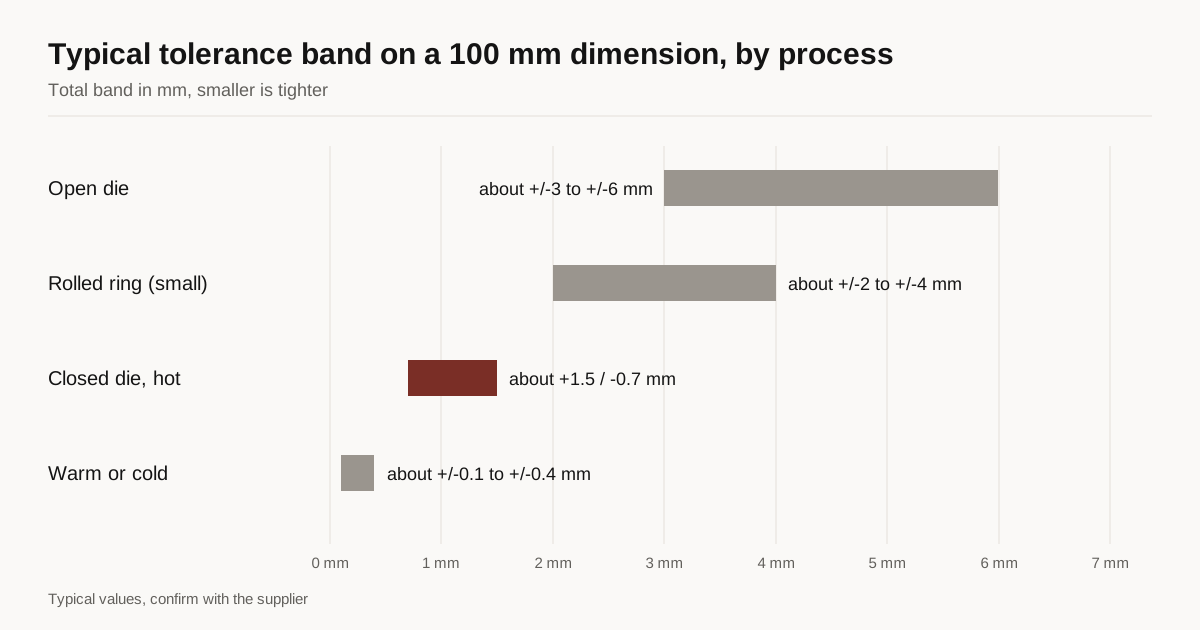
У каждого маршрута ковки свой естественный уровень допусков, поэтому полезно знать, где находится Ваша деталь, прежде чем писать числа на чертеже.
Свободная ковка дает самые широкие допуски, потому что форма определяется кузнецом и последовательностью ударов, а не полостью. Размеры валов и блоков обычно держат в пределах нескольких миллиметров, а чертеж допускает щедрый припуск на обработку. Штамповка в закрытых штампах точнее, в диапазоне, показанном выше, потому что форму задает полость. Бесшовные раскатные кольца находятся между ними и имеют допуски, растущие с диаметром, как описано в нашем руководстве о ковке бесшовных раскатных колец. Тёплая и холодная штамповка самые точные, с допусками, которые у малых простых форм могут приближаться к обработанным деталям, но они ограничены по размеру и сплаву.
| Процесс | Типичный допуск на размер 100 mm | Обработка после ковки |
|---|---|---|
| Свободная ковка | Примерно от ±3 до ±6 mm | Объемная |
| Закрытые штампы, горячая | Примерно +1.5 / -0.7 mm | От легкой до умеренной |
| Раскатное кольцо | Примерно от ±2 до ±4 mm у малых колец | Умеренная |
| Тёплая или холодная штамповка | Примерно от ±0.1 до ±0.4 mm | Небольшая или нет на некоторых плоскостях |
Таблица служит грубым ориентиром. Поставщик с хорошим контролем износа штампов и температуры может превзойти эти цифры, а поставщик со старым оборудованием может их не достичь.
Как цена меняется при более узких допусках
Допуск один из немногих параметров, который повышает стоимость, не добавляя материала. Более узкий допуск требует лучших штампов, более частой их замены и большего контроля, а также может потребовать дополнительной операции, такой как чеканка или калибрующий удар на прессе. Ужесточение на одну ступень, например переход от стандартного к более точному классу в стандарте на допуски, обычно добавляет несколько процентов к цене за деталь. Переход дальше, к значениям, для которых нужна холодная калибровка или обработка кованой поверхности, может добавить намного больше.
Практическое правило: ужесточайте только там, где это нужно детали. Плоскость, которая сопрягается с другой деталью, отверстие под подшипник и поверхность, задающая шаг резьбы, веские причины. Свободная поверхность, которой ничто не касается, нет. Если Вы пометите все как точное, Вы заплатите за точность на каждой поверхности, и может оказаться, что ни один поставщик не даст предложение. Если Ваш чертеж не ясен в отношении критичных размеров, спросите поставщиков, что они бы ослабили и сколько это сэкономило бы.
Контроль и кто измеряет
Допуск полезен только тогда, когда его проверяют способом, с которым согласны обе стороны. Размеры поковок закрытой штамповки обычно проверяют штангенциркулями, калибрами, а на первых образцах иногда координатно-измерительной машиной. Спросите, какой метод будет использован и сколько деталей из каждой партии измеряют. Для первого заказа запросите отчет по первому образцу, показывающий измеренные значения относительно чертежа, с номером плавки и номером штампа. Такой отчет позволяет заметить проблему до отгрузки всей партии.
Условия измерения тоже важны. Поковка, измеренная горячей или еще теплой, покажет больший размер, чем при комнатной температуре. Деталь, прошедшая термообработку, могла слегка сместиться. Размеры должны сообщаться при комнатной температуре после термообработки, если чертеж не говорит иного.
Как читать чертеж поставщика
Когда поставщик возвращает чертеж поковки на согласование, проверьте пять вещей. Лежит ли контур поковки снаружи готовой детали на каждой поверхности, которая будет обрабатываться? Показывает ли чертеж плоскость разъема, штамповочный уклон и радиусы углов? Записаны ли допуски со стандартом и классом точности? Указан ли предел смещения? Показаны ли места испытаний и положение маркировки? Если чего-то нет, попросите пересмотр до изготовления штампа, потому что изменение готового штампа стоит намного дороже, чем изменение чертежа.
Частые ошибки
Покупатели часто относятся к поковке как к обработанной детали и ставят узкие допуски на каждый размер. Каждый узкий допуск стоит денег, и большинству не нужно быть узким. Отмечайте только критичные. Другая частая ошибка: не указать размеры готовой обработанной детали и показать только контур поковки, из-за чего поставщик гадает о припуске. Третья: не задать штамповочный уклон, что может привести к разным допущениям у участников торгов и к несопоставимым предложениям.
Что указать в запросе
Приложите чертеж готовой детали с отмеченными критичными размерами и допусками, стандарт и класс точности допусков на поковку, материал и стандарт на него, годовое количество и какие поверхности будете обрабатывать Вы или поставщик. Скажите, принимаете ли Вы уклон или требуете вертикальную стенку. По возможности добавьте массу готовой детали, потому что поставщики используют ее для определения размерных групп в таблицах допусков.
Следующий шаг
Отправьте чертеж через нашу форму запроса. Мы подберем не более 3 поставщиков поковок, у которых процесс подходит Вашей детали, и ответим в течение 24 рабочих часов. Если Вы еще выбираете между процессами, прочитайте наше руководство о свободной ковке и закрытых штампах.
Частые вопросы
Какой стандарт задает допуски на поковки?
Это зависит от процесса и региона. Частый выбор для штамповок: EN 10243-1 для стали и DIN 7526, а для поковок свободной ковки EN 10250. Многие поставщики работают и по собственным таблицам допусков. Укажите на чертеже один стандарт, чтобы все поставщики давали предложение на одно и то же.
Какой штамповочный уклон нужен поковке закрытой штамповки?
Обычно примерно от 3 до 7 градусов на наружных стенках и от 5 до 10 градусов на внутренних стенках и глубоких карманах. Более крутой уклон облегчает извлечение детали из штампа, но добавляет металл, который Вы потом снимете обработкой.
Можно ли получить допуски на поковку такими же узкими, как у обработанных деталей?
Не на кованой поверхности. Кованые поверхности обычно держат в пределах нескольких десятых миллиметра и до миллиметра и более. Размеры, требующие допусков механической обработки, доводят обработкой, поэтому поковке нужно лишь оставить достаточный припуск.
Нужно предложение на эту деталь?
Отправьте чертеж. Мы подберем не более 3 поставщиков поковок и ответим в течение 24 рабочих часов.
Отправить мой запрос