Ratgeber / Normen und Spezifikationen
Schmiedetoleranzen und Schmiedeschrägen: Eine Schmiedezeichnung lesen und richtig erstellen
25. Oktober 2026
Eine Schmiedezeichnung wird anders gelesen als eine Zeichnung für ein zerspantes Teil. Die geschmiedete Oberfläche ist nie so genau wie eine gefräste oder gedrehte. Die Zeichnung muss daher festlegen, was variieren darf, um wie viel und welche Flächen anschließend bearbeitet werden. Dieser Leitfaden erklärt die Begriffe, die Einkäufer auf einer Schmiedezeichnung finden, die typischen Toleranz- und Schrägenwerte und was Sie angeben sollten, damit zwei Lieferanten dasselbe Teil anbieten.
Warum Schmiedetoleranzen weiter sind
Ein Schmiedeteil wird heiß umgeformt, zwischen Gesenken, die verschleißen, und in Metall, das beim Abkühlen schrumpft. Jeder dieser Faktoren bringt Streuung mit, die eine Werkzeugmaschine nicht kennt. Das Gewicht des Rohlings schwankt leicht von Stück zu Stück, wodurch sich ändert, wie weit das Gesenk schließt. Das Gesenk verschleißt im Lauf einer Serie und wird geringfügig größer. Das Teil schrumpft bei Stahl beim Abkühlen von der Schmiedetemperatur um etwa 1.2 bis 1.5 Prozent, je nach Querschnitt. Eine Toleranz auf einem Schmiedemaß muss all das abdecken.
Praktisch heißt das: Eine Zeichnung braucht zwei Maßebenen, die geschmiedete Form mit eigenen Toleranzen und die Fertigform, die zerspant wird. Viele Zeichnungen zeigen beides auf einem Blatt, mit der Schmiedekontur als dünner Linie um das Fertigteil. Wenn Ihr Lieferant Sie nach einer Schmiedezeichnung fragt, meint er meist diese Überlagerung.
Toleranzarten an einem Schmiedeteil
Die Zeichnung eines Gesenkschmiedeteils kann mehrere Arten von Toleranzen enthalten. Wer sie unterscheidet, versteht Angebote besser.
- Länge, Breite und Durchmesser. Toleranz auf die Größe von Merkmalen in der Ebene der Teilungsebene. Sie hängt vom Maß und vom Teilegewicht ab.
- Dicke. Toleranz auf Maße quer zur Teilungsebene. Sie hängt davon ab, wie vollständig die Gesenke schließen. Dickentoleranzen sind typischerweise unsymmetrisch, mit mehr Plus als Minus, weil die Gesenke mit zunehmendem Verschleiß weiter zufahren.
- Gesenkversatz. Die Verschiebung zwischen Ober- und Untergesenk. Er wird an der Teilungsebene gemessen und je nach Größe meist auf einen Wert wie 0.3 bis 1.0 mm begrenzt.
- Geradheit und Ebenheit. Das Maß, um das sich ein langes Teil oder eine ebene Fläche nach dem Schmieden und Abkühlen durchbiegen darf.
- Gratüberstand und Abgraten. Wie weit Grat nach dem Abgraten am Teil überstehen darf.
- Eck- und Kantenradien. Mindestradien, die die Gesenke füllen können. Sie werden vom Werkstofffluss bestimmt und nicht von der Zeichnung.
| Merkmal | Typischer Wert für ein Teil von etwa 100 mm Größe | Hinweise |
|---|---|---|
| Länge und Breite | +1.5 / -0.7 mm | Größer bei größeren Teilen |
| Dicke | +1.2 / -0.5 mm | Abhängig vom Gesenkverschleiß |
| Gesenkversatz | 0.4 bis 0.8 mm | Verschiebung an der Teilungsebene |
| Geradheit | 0.5 bis 1.0 mm pro 100 mm | Höher bei langen Teilen |
| Gratabschnitt | 0.5 bis 1.5 mm | Nach dem Abgraten |
Das sind typische Werte und kein Versprechen. Engere Werte lassen sich oft gegen Aufpreis anbieten, meist über einen Präge- oder Kalibrierschritt oder einen engeren Wartungsrhythmus der Gesenke.
Schmiedeschrägen
Die Schmiedeschräge ist die Neigung der Wände, die das Teil aus dem Gesenk lösen lässt. Ohne sie würde ein Schmiedeteil festsitzen. Typisch sind etwa 3 bis 7 Grad an Außenwänden und 5 bis 10 Grad an Innenwänden und tiefen Taschen. Stahlteile unter der Presse kommen mit kleinerer Schräge aus als Teile unter dem Hammer, und Aluminium kommt meist mit weniger aus als Stahl, weil es gut fließt und die Reibung geringer ist. Messing und Kupferlegierungen verhalten sich ähnlich.
Für Einkäufer ist die Schräge in zweifacher Hinsicht wichtig. Erstens fügt sie Material hinzu. Eine Wand mit 7 Grad Schräge ist am Fuß dicker als an der Oberkante, und das zusätzliche Material wird abgespant, wenn die Wand eine Fertigfläche ist. Zweitens verändert sie Aussehen und Passung des Teils. Wenn Ihre Zeichnung eine senkrechte Wand enthält, die senkrecht bleiben muss, sagen Sie es dem Lieferanten, damit sie aus der Schmiedeform zerspant werden kann. Zum Kosteneinfluss der Gesenke siehe Gesenkkosten beim Schmieden.
Teilungsebene
Die Teilungsebene ist die Stelle, an der Ober- und Untergesenk aufeinandertreffen. Sie bestimmt, wo sich Grat bildet und wo Gesenkversatz auftreten kann. Die Lieferanten legen sie fest, doch Sie können die Wahl beeinflussen, indem Sie angeben, welche Flächen kritisch sind. Eine gute Teilungsebene verläuft durch den breitesten Teil der Form, was das Füllen des Gesenks erleichtert und den Faserverlauf sauberer macht. Wenn Sie sie wegen einer Dichtfläche oder eines Sitzes in einer bestimmten Ebene wünschen, kennzeichnen Sie sie auf der Zeichnung und besprechen Sie die Folgen für Schräge und Kosten.
Toleranznormen
Wer auf der Zeichnung eine Norm nennt, macht Angebote vergleichbar. Im industriellen Einkauf sind diese am häufigsten:
| Norm | Gegenstand | Hinweise |
|---|---|---|
| EN 10243-1 | Gesenkschmiedestücke aus Stahl, Hammer und Presse | Güteklassen F und E, E ist enger |
| DIN 7526 | Toleranzen für Gesenkschmiedestücke | Oft in älteren Zeichnungen genannt |
| EN 10250 | Freiformschmiedestücke aus Stahl für allgemeine Verwendung | Teile 1 bis 4 nach Stahlart |
| ASTM A788 | Allgemeine Anforderungen an Schmiedestücke aus Stahl | Umfasst Prüfung, Kennzeichnung, Reparatur |
Ausgabe und Güteklasse sind wichtig, schreiben Sie sie daher vollständig aus. Unsere Übersicht zu Schmiede-Zertifikaten und Spezifikationen nennt weitere Normen, die in Schmiedeaufträgen vorkommen.
Bearbeitungszugabe
Die Bearbeitungszugabe ist das zusätzliche Metall, das auf einer Fläche bleibt, die fertig bearbeitet wird. Sie muss ausreichen, um alle Abweichungen und die Oberflächenzunderschicht zu beseitigen, soll aber nicht so groß sein, dass Sie für Metall zahlen, das zu Spänen wird. Typisch sind je Seite etwa 1.5 bis 3 mm bei kleinen Gesenkschmiedeteilen, 3 bis 6 mm bei mittleren und mehr bei großen Teilen oder Freiformteilen. Wenn Sie weniger wollen, sagen Sie es und akzeptieren Sie die engere Toleranz und die damit verbundenen Kosten. Bei kritischen Teilen lassen Sie sich vom Lieferanten die Zugabe für jede Fläche bestätigen und nicht nur einen Durchschnittswert.
Toleranzen nach Verfahren
Jeder Schmiedeweg hat sein eigenes natürliches Toleranzniveau. Es hilft daher zu wissen, wo Ihr Teil liegt, bevor Sie Zahlen in eine Zeichnung schreiben.
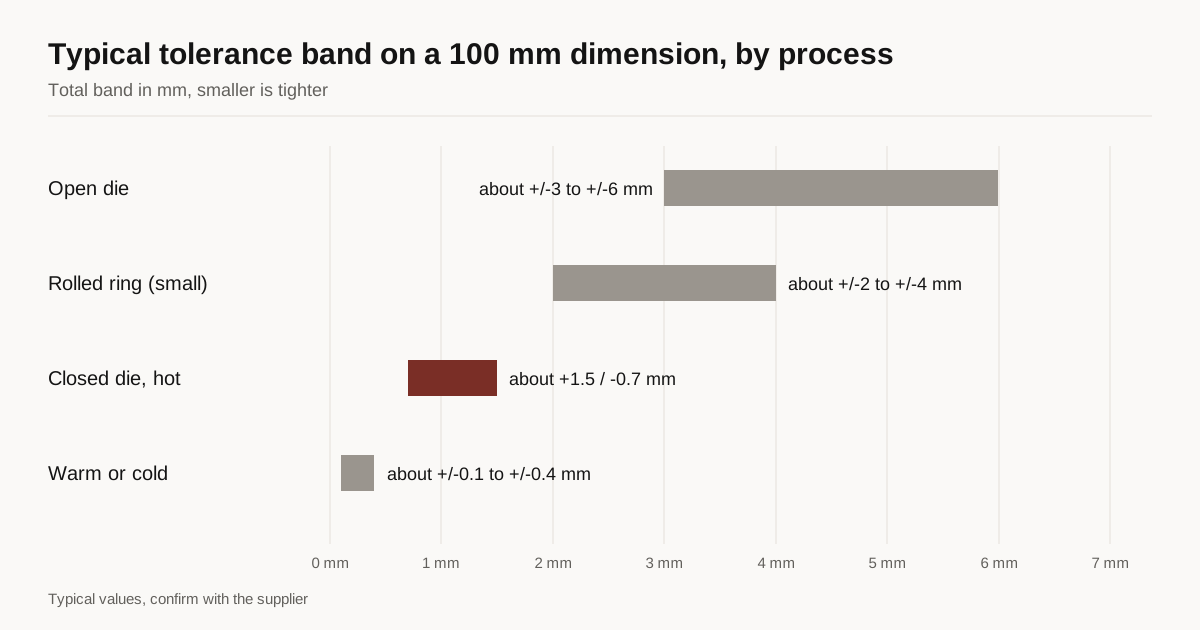
Das Freiformschmieden liefert die weitesten Toleranzen, weil die Form vom Schmied und von der Schlagfolge bestimmt wird und nicht von einer Gravur. Maße an Wellen und Blöcken werden typischerweise auf einige Millimeter gehalten, und die Zeichnung lässt großzügiges Aufmaß für die Zerspanung. Das Gesenkschmieden ist enger, im oben gezeigten Bereich, weil die Gravur die Form bestimmt. Nahtlos gewalzte Ringe liegen dazwischen, und ihre Toleranzen wachsen mit dem Durchmesser, wie in unserem Leitfaden zum nahtlosen Ringwalzen beschrieben. Warm- und Kaltschmieden sind am engsten, mit Toleranzen, die bei kleinen, einfachen Formen nahe an zerspante Teile herankommen können, doch sie sind in Größe und Legierung begrenzt.
| Verfahren | Typische Toleranz auf ein Maß von 100 mm | Zerspanung nach dem Schmieden |
|---|---|---|
| Freiformschmieden | Etwa ±3 bis ±6 mm | Umfangreich |
| Gesenkschmieden, warm | Etwa +1.5 / -0.7 mm | Gering bis mäßig |
| Walzring | Etwa ±2 bis ±4 mm bei kleinen Ringen | Mäßig |
| Warm- oder Kaltschmieden | Etwa ±0.1 bis ±0.4 mm | Gering oder keine an einigen Flächen |
Die Tabelle ist ein grober Anhaltspunkt. Ein Lieferant mit guter Kontrolle über Gesenkverschleiß und Temperatur kann diese Werte unterbieten, einer mit alter Ausrüstung kann sie verfehlen.
Wie sich der Preis bei engeren Toleranzen ändert
Die Toleranz ist eine der wenigen Vorgaben, die die Kosten erhöhen, ohne dass Material hinzukommt. Eine engere Toleranz braucht bessere Gesenke, häufigeren Gesenkwechsel und mehr Prüfung, und sie kann einen zusätzlichen Arbeitsgang wie Prägen oder einen Kalibrierhub in der Presse erfordern. Eine Verschärfung um eine Stufe, etwa von der Standardklasse auf die engere Güteklasse der Toleranznorm, erhöht den Stückpreis üblicherweise um einige Prozent. Darüber hinaus, bei Werten, die Kaltkalibrieren oder die Zerspanung der Schmiedefläche verlangen, kann der Aufpreis weit höher liegen.
Die praktische Regel lautet, nur dort zu verschärfen, wo das Teil es braucht. Eine Fläche, die an ein anderes Teil anschließt, eine Bohrung, die ein Lager aufnimmt, und eine Fläche, die eine Gewindesteigung festlegt, sind gute Gründe. Eine freie Fläche, die nichts berührt, ist keiner. Wenn Sie alles eng tolerieren, zahlen Sie für eng an jeder Fläche, und möglicherweise kann kein Lieferant es anbieten. Wenn Ihre Zeichnung nicht klar macht, welche Maße kritisch sind, fragen Sie die Lieferanten, was sie lockern würden und was das einsparen würde.
Prüfung und wer misst
Eine Toleranz ist nur nützlich, wenn sie auf eine Weise geprüft wird, der beide Seiten zustimmen. Maße von Gesenkschmiedeteilen werden typischerweise mit Messschiebern, Lehren und bei Erstmustern teils mit einer Koordinatenmessmaschine geprüft. Fragen Sie, welches Verfahren verwendet wird und wie viele Teile je Los gemessen werden. Verlangen Sie bei der ersten Bestellung einen Erstmusterprüfbericht, der die Messwerte gegen die Zeichnung zeigt, mit Schmelzennummer und Gesenknummer. Mit diesem Bericht erkennen Sie ein Problem, bevor das ganze Los ausgeliefert wird.
Auch die Messbedingungen zählen. Ein Schmiedeteil, das heiß oder noch warm gemessen wird, ist größer als bei Raumtemperatur. Ein wärmebehandeltes Teil kann sich geringfügig verzogen haben. Maße sollten bei Raumtemperatur nach der Wärmebehandlung angegeben werden, sofern die Zeichnung nichts anderes vorgibt.
Die Zeichnung eines Lieferanten prüfen
Wenn ein Lieferant eine Schmiedezeichnung zur Freigabe zurückschickt, prüfen Sie fünf Dinge. Liegt die Schmiedekontur an jeder Fläche, die zerspant wird, außerhalb des Fertigteils? Zeigt die Zeichnung die Teilungsebene, die Schmiedeschräge und die Eckenradien? Sind die Toleranzen mit Norm und Güteklasse angegeben? Ist der Grenzwert für den Gesenkversatz genannt? Sind die Prüfstellen und die Position der Kennzeichnung eingezeichnet? Fehlt etwas davon, verlangen Sie eine Überarbeitung, bevor das Gesenk gefertigt wird, denn ein Gesenk nach dem Bau zu ändern kostet weit mehr als eine Zeichnung zu ändern.
Häufige Fehler
Einkäufer behandeln ein Schmiedeteil oft wie ein zerspantes Teil und setzen enge Toleranzen auf jedes Maß. Jede enge Toleranz kostet Geld, und die meisten müssen nicht eng sein. Kennzeichnen Sie nur die kritischen. Ein weiterer häufiger Fehler ist, die fertig zerspanten Maße wegzulassen und nur die Schmiedekontur zu zeigen, sodass der Lieferant bei der Zugabe raten muss. Ein dritter ist, die Schmiedeschräge offenzulassen, was zu unterschiedlichen Annahmen unter den Bietern und zu nicht vergleichbaren Angeboten führen kann.
Was in die Anfrage gehört
Legen Sie die Zeichnung des Fertigteils mit gekennzeichneten kritischen Maßen und Toleranzen bei, dazu Norm und Güteklasse für die Schmiedetoleranzen, Werkstoff und Spezifikation, die Jahresmenge und welche Flächen Sie oder der Lieferant zerspanen. Geben Sie an, ob Sie eine Schmiedeschräge akzeptieren oder eine senkrechte Wand verlangen. Wenn möglich, fügen Sie das Gewicht des Fertigteils hinzu, denn Lieferanten ordnen damit die Größenklassen in den Toleranztabellen zu.
Nächster Schritt
Senden Sie die Zeichnung über unser Anfrageformular. Wir vermitteln Sie an bis zu 3 Schmiedelieferanten, deren Verfahren zu Ihrem Teil passt, und antworten innerhalb von 24 Geschäftsstunden. Wenn Sie noch zwischen den Verfahren wählen, lesen Sie unseren Leitfaden zu Freiformschmieden und Gesenkschmieden.
Häufig gestellte Fragen
Welche Norm legt Schmiedetoleranzen fest?
Das hängt vom Verfahren und von der Region ab. Gängig sind für Gesenkschmiedeteile EN 10243-1 für Stahl und DIN 7526, für Freiformschmiedestücke EN 10250. Viele Lieferanten arbeiten auch mit eigenen Toleranztabellen. Nennen Sie auf der Zeichnung genau eine Norm, damit alle Lieferanten dasselbe anbieten.
Wie viel Schmiedeschräge braucht ein Gesenkschmiedeteil?
Typisch sind etwa 3 bis 7 Grad an Außenwänden und 5 bis 10 Grad an Innenwänden und tiefen Taschen. Eine steilere Schräge erleichtert das Lösen aus dem Gesenk, fügt aber Material hinzu, das Sie abspanen müssen.
Lassen sich Schmiedetoleranzen so eng wie bei zerspanten Teilen erreichen?
Nicht an der Schmiedeoberfläche. Geschmiedete Flächen werden normalerweise auf einige Zehntelmillimeter bis zu einem Millimeter oder mehr gehalten. Maße mit Zerspanungstoleranzen werden durch Zerspanung fertiggestellt, das Schmiedeteil muss dafür nur genug Aufmaß lassen.
Angebot für dieses Teil nötig?
Senden Sie die Zeichnung. Wir vermitteln Sie an bis zu 3 Schmiedebetriebe und antworten innerhalb von 24 Geschäftsstunden.
Anfrage senden