Ratgeber / Normen und Spezifikationen
ASTM A105 oder A350 LF2: Welche Kohlenstoffstahl-Schmiedegüte brauchen Sie
13. Oktober 2026
A105 und A350 LF2 sind die beiden Kohlenstoffstahl-Güten, die Käufer bei geschmiedeten Flanschen, Formstücken und Armaturenteilen am häufigsten sehen. Auf dem Papier wirken sie fast gleich, und viele Käufer fragen sich, warum LF2 mehr kostet. Der Unterschied liegt in der Zähigkeit bei tiefer Temperatur, abgesichert durch eine vorgeschriebene Kerbschlagprüfung. Dieser Leitfaden vergleicht beide, erklärt, wo welche eingesetzt wird, und zeigt, was in eine Anfrage gehört, damit Sie die Güte erhalten, die das Rohrleitungssystem braucht.
Was die beiden Spezifikationen abdecken
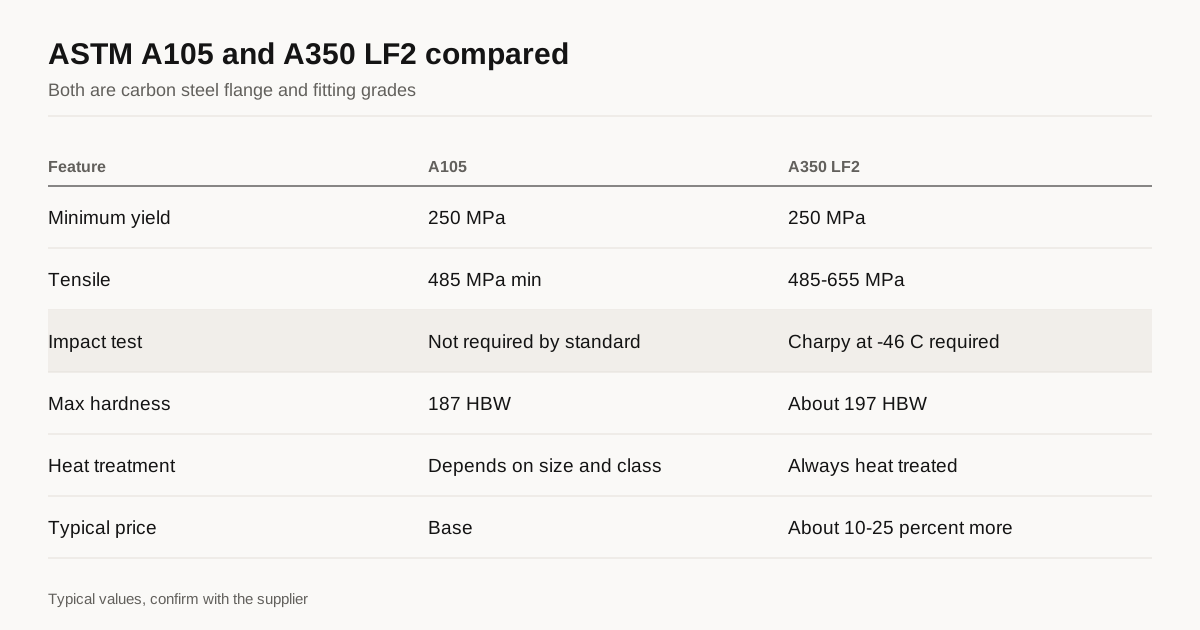
ASTM A105 deckt Schmiedeteile aus Kohlenstoffstahl für Rohrleitungsbauteile ab, die bei Umgebungstemperatur und höheren Temperaturen eingesetzt werden. Sie ist die Standardspezifikation für geschmiedete Flansche, Formstücke, Armaturengehäuse und ähnliche Teile in Öl, Gas, Wasser, Dampf und allgemeinen Prozessleitungen. Die Chemie ist einfach: Kohlenstoff bis 0.35 Prozent, Mangan etwa 0.60 bis 1.05 Prozent und Silizium etwa 0.10 bis 0.35 Prozent. Die Mindestzugfestigkeit beträgt 485 MPa, die Mindeststreckgrenze 250 MPa, die Bruchdehnung mindestens 22 Prozent und die Höchsthärte 187 HBW.
ASTM A350 LF2 deckt Schmiedeteile aus Kohlenstoffstahl und niedriglegiertem Stahl für Rohrleitungsbauteile ab, die bei tiefer Temperatur Kerbzähigkeit brauchen. LF2 ist in der Spezifikation die Kohlenstoff-Mangan-Silizium-Güte. Sie hat ähnliche Festigkeitsgrenzen, 485 bis 655 MPa Zugfestigkeit und 250 MPa Mindeststreckgrenze, ergänzt aber einen Charpy-Kerbschlagversuch bei minus 46 Grad Celsius und eine Höchsthärte von etwa 197 HBW. Klasse 1 ist normalgeglüht, also an Luft abgekühlt und angelassen. Klasse 2 ist vergütet (abgeschreckt und angelassen) für höhere Festigkeit.
Die ASME-Ausführungen tragen das Präfix SA, also SA-105 und SA-350 LF2, und sie erscheinen in Druckbehälter-Regelwerken und in Flanschnormen wie ASME B16.5 und B16.47.
Gegenüberstellung
| Merkmal | A105 | A350 LF2 |
|---|---|---|
| Vorgesehener Einsatz | Umgebungstemperatur und höher | Tiefe Temperatur, Kerbzähigkeit gefordert |
| Typische Chemie | C 0.35 max., Mn 0.60 bis 1.05 | C 0.30 max., Mn 0.60 bis 1.35 |
| Mindeststreckgrenze | 250 MPa | 250 MPa |
| Zugfestigkeitsbereich | 485 MPa min. | 485 bis 655 MPa |
| Höchsthärte | 187 HBW | Etwa 197 HBW |
| Kerbschlagprüfung | Von der Norm nicht gefordert | Gefordert, Charpy bei -46 °C |
| Wärmebehandlung | Je nach Größe und Klasse, oft normalgeglüht | Normalgeglüht oder vergütet, immer wärmebehandelt |
| Typischer Preis | Basis | Etwa 10 bis 25 Prozent mehr |
Prüfen Sie vor der Anfrage die aktuelle Ausgabe jeder Norm, denn Grenzwerte und Regeln ändern sich zwischen den Ausgaben, und die Flanschmaße folgen eigenen Normen.
Kerbschlagprüfung in einfachen Worten
Ein Charpy-Versuch bricht eine kleine gekerbte Probe mit einem Pendelhammer und misst die aufgenommene Energie. Stahl, der bei Raumtemperatur zäh ist, kann bei tiefen Temperaturen spröde werden, sodass die Kerbschlagarbeit unterhalb einer Übergangstemperatur stark abfällt. Ein Sprödbruch an einem Druckteil kann plötzlich und großflächig ablaufen, deshalb verlangen Rohrleitungsregelwerke eine geprüfte Zähigkeit, sobald die tiefste Auslegungstemperatur niedrig genug ist.
LF2 muss bei minus 46 Grad Celsius eine Mindest-Kerbschlagarbeit nachweisen. Eine typische Anforderung ist ein Mittelwert von etwa 20 J über drei Proben, wobei kein Einzelwert unter etwa 16 J liegen darf, bei Proben in voller Größe. Für dicke Teile und kleinere Proben gelten angepasste Grenzwerte. A105 hat in der eigenen Norm keine solche Anforderung, doch ein Käufer kann die Kerbschlagprüfung als Zusatzanforderung ergänzen, und normalgeglühtes A105 besteht bei mäßig tiefen Temperaturen oft.
Die Wahl zwischen beiden legt das Auslegungsregelwerk fest, nicht die Vorliebe. Regelwerke wie ASME B31.3 enthalten Regeln dafür, wann eine Kerbschlagprüfung nötig ist, abhängig von der tiefsten Auslegungstemperatur, dem Werkstoff und der Wanddicke. Fragen Sie den Konstrukteur nach der tiefsten Metalltemperatur und schreiben Sie die passende Güte vor.
Wärmebehandlung
Die Wärmebehandlung ist ein weiterer Unterschied. Bei A105 hängen die Regeln von Größe und Druckklasse ab. Kleinere Teile niedriger Klasse dürfen im Schmiedezustand geliefert werden, größere oder höhere Klassen müssen wärmebehandelt werden, meist durch Normalglühen. Viele Lieferanten glühen alle A105-Teile normal und kennzeichnen sie als A105N, um Zweifel auszuräumen. Bei LF2 ist die Wärmebehandlung immer vorgeschrieben. Teile der Klasse 1 werden normalgeglüht, also von der Schmiedetemperatur an Luft abgekühlt und angelassen, was das Gefüge verfeinert und die Zähigkeit liefert, die die Kerbschlagprüfung verlangt. Klasse 2 wird vergütet. Unser Leitfaden zur Wärmebehandlung von Schmiedeteilen erklärt, was jede Behandlung bewirkt.
Die Wärmebehandlung erklärt den größten Teil des Preisunterschieds. LF2 braucht an jedem Teil einen vollständigen Ofenzyklus, dazu Kerbschlagproben und zusätzlichen Papieraufwand. A105 kann bei kleinen Größen oft einen Teil davon überspringen.
Wo welche Güte eingesetzt wird
| Anwendung | Typische Güte |
|---|---|
| Wasser, Dampf und allgemeine Prozessleitungen, gemäßigtes Klima | A105 |
| Öl- und Gas-Flowlines in gemäßigten Klimazonen | A105 |
| Pipelines und Prozessanlagen in kalten Regionen, unter etwa minus 29 °C Auslegungstemperatur | LF2 |
| Kryogener Einsatz unter minus 46 °C | LF3 oder austenitischer nichtrostender Stahl |
| Subsea und Offshore bei niedriger Meerestemperatur | LF2 oder Projektspezifikation |
| Sauergasbetrieb (Sour Service) mit Härtegrenzen | A105 mit zusätzlicher Härtegrenze, nach NACE-Regeln |
Eine dritte Güte ist wissenswert. A350 LF3 enthält 3.5 Prozent Nickel und wird bei minus 101 Grad Celsius geprüft. Für noch kältere Einsätze behalten austenitische nichtrostende Stähle wie F304L oder F316L, wie in unserem Leitfaden zu Schmiedeteilen aus nichtrostendem Stahl beschrieben, ihre Zähigkeit auch bei sehr tiefen Temperaturen.
Flansche und Formstücke in der Praxis
Die meisten Schmiedeteile aus A105 und LF2 sind Flansche, Formstücke und Armaturengehäuse, und ihre Form folgt Maßnormen. Flansche werden nach den Größen und Druckklassen von ASME B16.5 geschmiedet. Vorschweißflansche, Aufsteckflansche, Blindflansche und Muffenschweißflansche haben jeweils ein Standardprofil, was Werkzeug und Toleranzen einfach hält. Unser Leitfaden zu geschmiedeten Flanschen behandelt die Typen. Armaturengehäuse behandeln wir unter geschmiedete Armaturengehäuse.
Da es sich um Normteile handelt, ist der Preisdruck hoch und die Qualität schwankt. Die Kennzeichnung ist eine gute erste Kontrolle. Ein normgerechter Flansch trägt Herstellername oder -zeichen, die Norm, die Güte, die Größe, die Druckklasse und die Schmelzennummer am Rand eingeschlagen. Eine fehlende oder unklare Kennzeichnung ist ein Grund, vor der Bestellung nachzufragen, nicht erst nach dem Versand.
Anzufordernde Dokumente
Fordern Sie für jedes Druckschmiedeteil einen Werkstoffprüfbericht an, der die Schmelzennummer mit Chemie, mechanischen Prüfergebnissen und Wärmebehandlung verknüpft. Bei LF2 muss der Bericht Kerbschlagarbeitswerte, Prüftemperatur und Probengröße zeigen. EN 10204 Typ 3.1 ist die gängige Zeugnisform, ausgestellt vom bevollmächtigten Prüfer des Herstellers, und Typ 3.2 ergänzt einen Zeugen einer dritten Stelle. Unser Beitrag zu Schmiede-Zertifizierungen und Spezifikationen erklärt den Unterschied und die jeweiligen Kosten.
Prüfhäufigkeit und Zeugenschaft
Wie viele Teile geprüft werden, ist ebenso wichtig wie die Prüfgrenzen. Die Normen legen die Häufigkeit anhand von Wärmebehandlungslosen fest. Bei A105 werden Zug- und Härteprüfungen an jedem wärmebehandelten Los durchgeführt, und die Losgröße hängt von der Teilegröße ab. Bei LF2 werden Kerbschlagprüfungen ebenfalls an jedem Los durchgeführt, mit drei Proben pro Satz. Ein Los ist eine Gruppe von Teilen derselben Schmelze, desselben Wärmebehandlungszyklus und ähnlicher Größe, sodass ein großer Auftrag mehrere Lose enthalten kann, jedes mit eigenen Prüfergebnissen. Fragen Sie, wie der Lieferant ein Los definiert, und prüfen Sie, ob der Prüfbericht jedes Los Ihrer Lieferung aufführt. Ein Bericht, der nur ein Los eines Auftrags mit zehn Losen abdeckt, sagt wenig über den Rest aus.
Wenn das Projekt einen unabhängigen Nachweis braucht, kann ein Prüfer einer dritten Stelle die Prüfungen bezeugen und das Zeugnis unterzeichnen. Das kostet Geld und Zeit, vereinbaren Sie es also in der Angebotsphase und legen Sie fest, welche Prüfungen bezeugt werden. Unser Leitfaden zu Schmiede-Zertifizierungen und Spezifikationen zeigt, wie sich die Zeugnisstufen unterscheiden.
Sauergasbetrieb und Härte
Öl- und Gassysteme, die Schwefelwasserstoff führen, nennt man Sauergasbetrieb (Sour Service). Dort macht hohe Härte den Stahl anfällig für Sulfid-Spannungsrisskorrosion, weshalb Normen wie NACE MR0175 und ISO 15156 die Härte und manchmal die Chemie begrenzen. A105 für Sauergasbetrieb wird normalerweise mit einer Höchsthärte von etwa 22 HRC geliefert, oft mit Grenzen für das Kohlenstoffäquivalent und für Restelemente. Das sind Zusatzanforderungen zu A105, und sie müssen in der Bestellung stehen. Ein gewöhnlicher A105-Flansch, der zufällig unter der Härtegrenze liegt, ist nicht dasselbe wie ein Flansch, der nach den Regeln für Sauergasbetrieb geprüft und zertifiziert wurde, und das Zeugnis sollte angeben, was Sie kaufen.
Typische Käuferfehler
Der häufigste Fehler ist, die günstigere Güte zu bestellen, um Geld zu sparen, und dann festzustellen, dass die Projektspezifikation eine Kerbschlagprüfung verlangte. Eine Lieferung Flansche zu ersetzen ist weit teurer, als den Aufpreis gleich zu zahlen. Ein zweiter Fehler ist, nur den Werkstoff anzugeben und nicht die Flanschnorm, Druckklasse und Dichtleiste, sodass der Lieferant bei den Maßen raten muss. Ein dritter ist, ein Zeugnis zu akzeptieren, das die Schmelzennummer des Teils nicht zeigt. Ein vierter ist, Angebote zu vergleichen, bei denen eines Normalglühen und Kerbschlagprüfungen enthält und das andere nicht, wodurch das günstigere besser aussieht, als es ist.
Die Abhilfe ist bei allen gleich. Schreiben Sie die vollständige Bezeichnung, nennen Sie Normen und Ausgaben und bitten Sie jeden Lieferanten, aufzuführen, was im Preis enthalten ist, einschließlich Wärmebehandlung, Prüfungen und Zeugnissen. Die Angebote lassen sich dann vergleichen, und die verbleibenden Unterschiede sind echt.
Lagerware, Lieferzeit und Rückverfolgbarkeit
Standardgrößen von A105-Flanschen sind weit verbreitet auf Lager, und große Aufträge gängiger Größen können schnell versandt werden. LF2 wird weniger breit gelagert, und Sondergrößen oder höhere Klassen müssen oft auftragsbezogen geschmiedet werden. Das Schmieden auf Auftrag dauert länger, weil der Stahl beschafft oder zugeschnitten, das Teil geschmiedet und wärmebehandelt, die Prüfungen abgeschlossen und die Zeugnisse ausgestellt werden müssen. Planen Sie bei Projektarbeit den Terminplan um die Prüf- und Zeugnisschritte, nicht nur um den Schmiedeschritt. Die Rückverfolgbarkeit von der Stahlschmelze bis zum fertigen Teil gehört zu dem, was Sie bezahlen. Bestehen Sie also darauf, dass die Schmelzennummer am Teil eingeschlagen ist und im Zeugnis steht. Ein Schmiedeteil, das sich nicht auf eine Schmelze zurückführen lässt, ist für den Druckeinsatz ungeeignet, unabhängig davon, wie es aussieht.
Was in die Anfrage gehört
Schreiben Sie die vollständige Bezeichnung, zum Beispiel ASTM A350 LF2 Klasse 1 Flansch nach ASME B16.5, mit Ausgabe und Druckklasse. Geben Sie die tiefste Auslegungsmetalltemperatur an, wenn Sie sie haben, außerdem Prüfumfang und Zeugnistyp, Kennzeichnungsanforderungen und etwaige Zusatzanforderungen. Nennen Sie die Menge je Größe. Wenn Sie für ein mildes Klima beide Güten akzeptieren, sagen Sie, dass Sie beide Preise möchten. Bitten Sie darum, die Maße gegen die Flanschnorm zu prüfen.
Nächster Schritt
Senden Sie eine Anfrage mit Ihrer Flansch- oder Formstückliste. Wir vermitteln Ihnen bis zu 3 Schmiedelieferanten, die diese Güten in Ihren Größen fertigen, und antworten innerhalb von 24 Geschäftsstunden. Die umfassendere Checkliste finden Sie unter so wählen Sie einen Schmiedelieferanten aus.
Häufig gestellte Fragen
Kann ich A105-Flansche statt LF2 im Kälteeinsatz verwenden?
Nur, wenn das Regelwerk der Auslegung und Ihr Ingenieur zustimmen. LF2 wird bei minus 46 Grad Celsius kerbschlaggeprüft, bei A105 ist das nicht gefordert. A105 kann im Kälteeinsatz verwendet werden, wenn das Auslegungsregelwerk eine Befreiung von der Kerbschlagprüfung erlaubt oder wenn Sie eine zusätzliche Kerbschlagprüfung bestellen. Diese Entscheidung liegt jedoch beim Konstrukteur.
Ist LF2 fester als A105?
Nicht wesentlich. Beide haben eine Mindeststreckgrenze von 250 MPa und eine Mindestzugfestigkeit von 485 MPa. LF2 hat zusätzlich eine Höchstgrenze der Zugfestigkeit, eine engere Wärmebehandlung und eine vorgeschriebene Kerbschlagprüfung. Der Grund für LF2 ist die Zähigkeit bei tiefer Temperatur, nicht die Festigkeit.
Kann dasselbe Schmiedeteil A105 und LF2 erfüllen?
Manchmal. Ein normalgeglühtes Schmiedeteil mit passender Chemie kann beides erfüllen, und manche Lieferanten bieten doppelt zertifizierte Teile an. Eine Doppelzertifizierung erfordert beide Prüfumfänge. Bestätigen Sie sie daher, bevor Sie auf dieser Basis anfragen.
Angebot für dieses Teil nötig?
Senden Sie die Zeichnung. Wir vermitteln Sie an bis zu 3 Schmiedebetriebe und antworten innerhalb von 24 Geschäftsstunden.
Anfrage senden