ガイド / 規格・仕様
鍛造の公差と抜き勾配:鍛造図面の読み方と書き方
2026年10月25日
鍛造図面は、機械加工部品の図面とは読み方が異なります。鍛造面は、削った面ほど正確にはならないため、図面には、何がどれだけ変動してよいか、そしてどの面を後で仕上げるかを示す必要があります。このガイドでは、バイヤーが鍛造図面で出会う用語、一般的な公差と抜き勾配の数値、そして2社が同じ部品の見積を出せるようにするための書き方を説明します。
鍛造の公差が広い理由
鍛造は、摩耗していく金型の間で、冷えると収縮する金属を、熱いうちに成形します。これらの要因はそれぞれ、工作機械にはないばらつきを加えます。ビレットの重量は個々にわずかに違い、金型がどこまで閉じるかが変わります。金型は生産の間に摩耗し、わずかに大きくなります。部品は、鍛造温度から冷えるとき、鋼で約1.2〜1.5%収縮し、その量は断面によって変わります。鍛造寸法の公差は、これらすべてを包含する必要があります。
実際には、図面には2層の寸法が必要です。公差付きの鍛造形状と、機械加工される仕上げ形状です。多くの図面は、仕上げ部品のまわりに細い線で鍛造の輪郭を描き、両方を1枚に示します。サプライヤーが鍛造図を求めるときは、通常、この重ね合わせを指しています。
鍛造品の公差の種類
型鍛造の図面には、数種類の公差が記載されることがあります。どれが何かを知っておくと、見積が読みやすくなります。
- **長さ、幅、直径。**パーティングラインの面内にある形状の寸法の公差です。寸法と部品重量によって決まります。
- **厚さ。**パーティングラインをまたぐ寸法の公差で、金型がどこまで閉じるかによって決まります。金型は摩耗とともに閉じるため、厚さの公差は通常、非対称で、マイナスよりプラスのほうが大きくなります。
- **ずれ(ミスマッチ)。**上下の金型半分のずれです。パーティングラインで測定され、サイズに応じて、通常は0.3〜1.0 mm程度の値に制限されます。
- **真直度と平面度。**長い部品や平らな面が、鍛造と冷却の後に反ってよい量です。
- **バリの張り出しとトリム。**トリム後に、バリが部品からどこまで出てよいかです。
- **コーナーとフィレットの半径。**金型が充填できる最小の半径で、図面ではなく、金属の流れで決まります。
| 項目 | 約100 mmの部品での一般的な値 | 備考 |
|---|---|---|
| 長さと幅 | +1.5 / -0.7 mm | 大きい部品ほど広い |
| 厚さ | +1.2 / -0.5 mm | 金型の摩耗による |
| ずれ | 0.4〜0.8 mm | パーティングラインのずれ |
| 真直度 | 100 mmあたり0.5〜1.0 mm | 長い部品は大きい |
| バリのトリム | 0.5〜1.5 mm | トリム後 |
これらは一般的な数値であり、保証ではありません。より厳しい値は、追加料金で見積れることが多く、通常は、コイニングやサイジング工程、あるいはより厳密な金型の保守周期によって実現します。
抜き勾配
抜き勾配は、部品が金型から離型できるようにする、壁面の傾きです。これがなければ、鍛造品は金型に貼りつきます。一般的な値は、外側の壁で約3〜7度、内側の壁と深いポケットで約5〜10度です。プレスで鍛造する鋼部品は、ハンマーで鍛造する部品より小さな勾配で済み、アルミニウムは、よく流れて摩擦も低いため、通常、鋼より小さくできます。真鍮と銅合金も同様です。
抜き勾配は、バイヤーにとって2つの意味があります。1つ目は、金属が増えることです。7度の勾配がある壁は、上部より根元のほうが厚く、その壁が仕上げ面なら、余分な材料は機械加工で削り落とされます。2つ目は、部品の見た目と、はめあいが変わることです。図面に垂直のままにしたい壁がある場合は、サプライヤーに伝え、鍛造形状から機械加工できるようにしてください。金型のコストへの影響は、鍛造の金型費を参照してください。
パーティングライン
パーティングラインは、上下の金型が合わさる位置です。バリがどこにできるか、ずれがどこで起こりうるかを決めます。サプライヤーが選びますが、どの面が重要かを伝えることで、選択に影響を与えられます。良いパーティングラインは、形状の最も幅の広い部分を通り、金型が充填しやすくなり、鍛流線もきれいになります。シール面や座面があるために特定の面に置きたい場合は、図面に記し、抜き勾配とコストへの影響を話し合ってください。
公差の規格
図面に規格を記載すると、見積が比較できるようになります。産業用の購買で最も一般的なものは、次のとおりです。
| 規格 | 対象 | 備考 |
|---|---|---|
| EN 10243-1 | 鋼の型鍛造品、ハンマーとプレス | 品質グレード F と E、E のほうが厳しい |
| DIN 7526 | 型鍛造品の公差 | 古い図面でよく引用される |
| EN 10250 | 一般機械向けの鋼の自由鍛造品 | 鋼種別にパート1〜4 |
| ASTM A788 | 鋼の鍛造品の一般要求事項 | 試験、マーキング、補修を対象 |
版と品質グレードは重要なので、省略せずに記載してください。鍛造の注文に出てくるほかの規格は、鍛造の認証と規格の概要で紹介しています。
機械加工しろ
機械加工しろは、仕上げる面に残す余分な金属です。ばらつきとスケールのすべてを削って整えるのに十分で、かつ、切りくずになる金属に費用を払わずに済む量でなければなりません。片側あたりの一般的な機械加工しろは、小型の型鍛造品で約1.5〜3 mm、中型で3〜6 mm、大型や自由鍛造品ではそれ以上です。より小さくしたい場合は、その旨を伝え、より厳しい公差と、それに伴うコストを受け入れてください。部品が重要な場合は、平均値だけでなく、各面についてサプライヤーに機械加工しろを確認させてください。
工法別の公差
鍛造の各ルートには、それぞれ固有の公差レベルがあるため、図面に数値を書く前に、部品がどこに当てはまるかを知っておくと役立ちます。
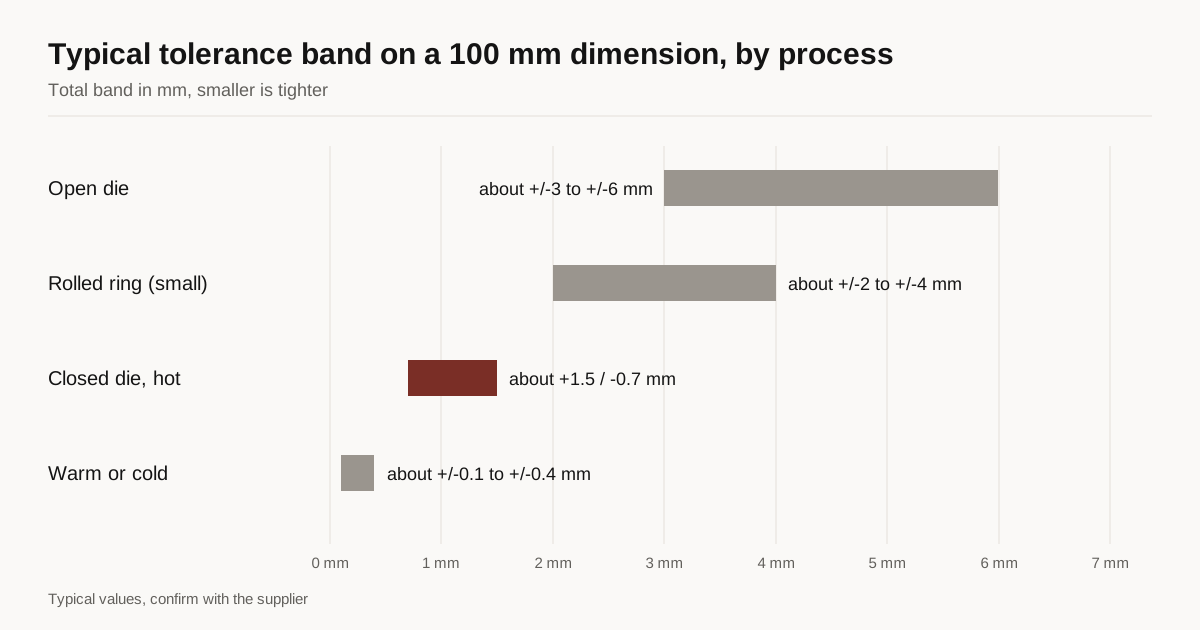
自由鍛造は、形が空洞ではなく、作業者と打撃の順序から生まれるため、公差が最も広くなります。軸やブロックの寸法は、通常、数mm程度に収まり、図面には十分な機械加工しろを許容します。型鍛造は、空洞が形を制御するため、前述の範囲まで厳しくなります。シームレスリングは両者の中間に位置し、公差は直径とともに大きくなります。詳しくは、シームレスリングローリング鍛造のガイドで説明しています。温間鍛造と冷間鍛造は最も厳しく、小さく単純な形状では、機械加工部品に近い公差になることもありますが、サイズと合金に制約があります。
| 工法 | 100 mmの寸法での一般的な公差 | 鍛造後の機械加工 |
|---|---|---|
| 自由鍛造 | 約±3〜±6 mm | 多い |
| 型鍛造、熱間 | 約+1.5 / -0.7 mm | 少〜中程度 |
| リングローリング | 小型リングで約±2〜±4 mm | 中程度 |
| 温間または冷間鍛造 | 約±0.1〜±0.4 mm | 一部の面ではほとんどなし |
この表は、おおよその目安です。金型の摩耗と温度の管理が優れたサプライヤーは、これらの数字を上回ることがあり、古い設備のサプライヤーは、満たせないことがあります。
公差を厳しくすると価格はどう変わるか
公差は、材料を増やさずにコストを上げる、数少ない仕様の一つです。より厳しい公差には、より良い金型、より頻繁な金型の交換、より多くの検査が必要で、コイニングやプレスでのサイジングなど、追加の工程が必要になることもあります。公差規格の中で、標準からより厳しい品質グレードに1段階上げると、通常は単価が数%上がります。鍛造面の冷間サイジングや機械加工が必要になる値まで進むと、はるかに大きく上がる場合があります。
実際の指針は、部品が必要とする箇所だけを厳しくすることです。ほかの部品と合わさる面、ベアリングを保持する穴、ねじピッチを決める面は、正当な理由になります。何にも触れない自由な面は、そうではありません。すべてを厳しく指定すれば、すべての面で厳しい分のコストを払うことになり、どのサプライヤーも見積を出せないこともあります。図面でどの寸法が重要か分かりにくい場合は、サプライヤーに、何を緩められるか、それでいくら節約できるかを尋ねてください。
検査と測定者
公差は、双方が合意した方法で確認されて初めて役に立ちます。型鍛造品の寸法は、通常、ノギス、ゲージで検査され、初品では三次元測定機が使われることもあります。どの方法を使うか、各バッチから何個を測定するかを尋ねてください。初回の注文では、測定値を図面と対比し、ヒート番号と金型番号を示した初品検査報告書を依頼してください。この報告書があれば、バッチ全体が出荷される前に問題を見つけられます。
測定の条件も重要です。熱いまま、またはまだ温かい状態で測定した鍛造品は、室温より大きく測定されます。熱処理を受けた部品は、わずかに動いていることがあります。図面に別の指定がない限り、寸法は熱処理後の室温で報告されるべきです。
サプライヤーの図面を読む
サプライヤーが承認用に鍛造図面を返してきたら、5点を確認してください。機械加工が必要なすべての面で、鍛造の輪郭が仕上げ部品より外側にありますか? 図面に、パーティングライン、抜き勾配、コーナー半径が示されていますか? 公差は、規格と品質グレードを添えて書かれていますか? ずれの上限は記載されていますか? 試験位置とマーキング位置は示されていますか? 欠けている項目があれば、金型を作る前に改訂を依頼してください。完成後に金型を変更するコストは、図面を変更するコストよりはるかに高いからです。
よくある間違い
バイヤーは、鍛造品を機械加工部品のように扱い、すべての寸法に厳しい公差を付けがちです。厳しい公差はそれぞれコストがかかり、ほとんどは厳しくする必要がありません。重要なものだけに印を付けてください。もう一つのよくある間違いは、機械加工後の仕上げ寸法を省き、鍛造の輪郭だけを示すことで、サプライヤーが加工しろを推測することになります。3つ目は、抜き勾配を指定しないことで、入札者の間で想定が異なり、見積が比較できなくなる原因になります。
RFQに記載する内容
重要な寸法と公差に印を付けた仕上げ部品の図面、鍛造公差の規格と品質グレード、材質と規格、年間数量、そしてどの面を、ご自身またはサプライヤーが機械加工するかを含めてください。抜き勾配を受け入れるのか、垂直の壁が必要なのかも伝えてください。可能なら、完成部品の重量も加えてください。サプライヤーは、公差表のサイズ区分を決めるのにこれを使います。
次のステップ
RFQフォームから図面をお送りください。部品に合う工法を持つ鍛造サプライヤー最大3社をご紹介し、24営業時間以内に返信します。工法の選択でまだ迷っている場合は、自由鍛造と型鍛造のガイドをご覧ください。
よくある質問
鍛造の公差は、どの規格で決まりますか?
工法と地域によって異なります。型鍛造品では、鋼向けの EN 10243-1 や DIN 7526、自由鍛造品では EN 10250 がよく選ばれます。サプライヤー独自の公差表で作業する会社も多くあります。すべてのサプライヤーが同じ条件で見積を出せるよう、図面には1つの規格を指定してください。
型鍛造品には、どのくらいの抜き勾配が必要ですか?
一般に、外側の壁で約3〜7度、内側の壁や深いポケットで約5〜10度です。勾配を大きくすると金型から離型しやすくなりますが、後で機械加工で削り落とす金属が増えます。
鍛造の公差を、機械加工の公差と同じ厳しさにできますか?
鍛造した面では無理です。鍛造面の公差は、通常、数十分の1 mmから1 mm以上です。機械加工の公差が必要な寸法は機械加工で仕上げるため、鍛造品には十分な取りしろを残せば足ります。