Gidsen / Materialen
4140 vs 4340 Smeedstukken: Welk Gelegeerd Staal Past Bij Uw Onderdeel
12 oktober 2026
4140 en 4340 zijn de twee gelegeerde staalsoorten die inkopers het vaakst tegenkomen op smeedtekeningen voor assen, tandwielen, krukassen en zware fittingen. Op papier lijken ze op elkaar, en veel inkopers vragen of het duurdere 4340 de meerprijs waard is. Het antwoord hangt af van de doorsnededikte en de belasting, niet van een algemene rangorde. Deze gids vergelijkt de twee op chemie, hardbaarheid, taaiheid, gebruikelijke eigenschappen en kosten, en zegt hoe u kiest.
Wat de twee staalsoorten zijn
Beide zijn middelkoolstofstalen met weinig legering, die worden verhard door harden en ontlaten. Ze delen ongeveer 0.40 procent koolstof, waardoor ze tot een bruikbare sterkte kunnen verharden.
4140 is een chroom-molybdeenstaal. De gebruikelijke samenstelling is ongeveer 0.38 tot 0.43 procent koolstof, 0.75 tot 1.0 procent mangaan, 0.80 tot 1.10 procent chroom en 0.15 tot 0.25 procent molybdeen. Chroom en molybdeen verhogen de hardbaarheid en sterkte en helpen verweking bij het ontlaten te weerstaan.
4340 is een nikkel-chroom-molybdeenstaal. De gebruikelijke samenstelling is ongeveer 0.38 tot 0.43 procent koolstof, 0.60 tot 0.80 procent mangaan, 1.65 tot 2.00 procent nikkel, 0.70 tot 0.90 procent chroom en 0.20 tot 0.30 procent molybdeen. Het nikkel is het belangrijkste verschil. Het voegt hardbaarheid en taaiheid toe en verhoogt de kosten.
Beide worden gespecificeerd met AISI- en SAE-nummers en genoemd in normen zoals ASTM A29 voor staven. Smeedstukken in deze kwaliteiten worden vaak gekocht volgens ASTM A668 of een klant- of branchespecificatie. De exacte grenzen verschillen tussen normen, dus gebruik die op uw tekening.
Hardbaarheid is het echte verschil
Hardbaarheid is hoe diep in een doorsnede het staal kan verharden wanneer het wordt afgeschrikt. Een dun onderdeel koelt snel af tot in het midden, dus bijna elk gelegeerd staal verhardt volledig. Een dik onderdeel koelt langzaam in het midden af, en een staal met lage hardbaarheid blijft daar zacht. 4340 heeft een hogere hardbaarheid dan 4140 en verhardt dus door in grotere doorsneden.
Als ruwe richtlijn verhardt 4140 door bij afschrikken in olie in doorsneden tot ongeveer 50 tot 75 mm dik, terwijl 4340 doorhardt in doorsneden van 100 mm en meer. Deze cijfers hangen af van het afschrikken, de exacte chemie en het hardheidsdoel. Heeft uw onderdeel een dikke doorsnede die in het midden wordt belast, zoals een grote as of een zware ring, dan is 4340 de veiligere keuze. Is uw onderdeel dun of klein, dan kan 4140 dezelfde eigenschappen bereiken voor minder geld.
Gebruikelijke eigenschappen
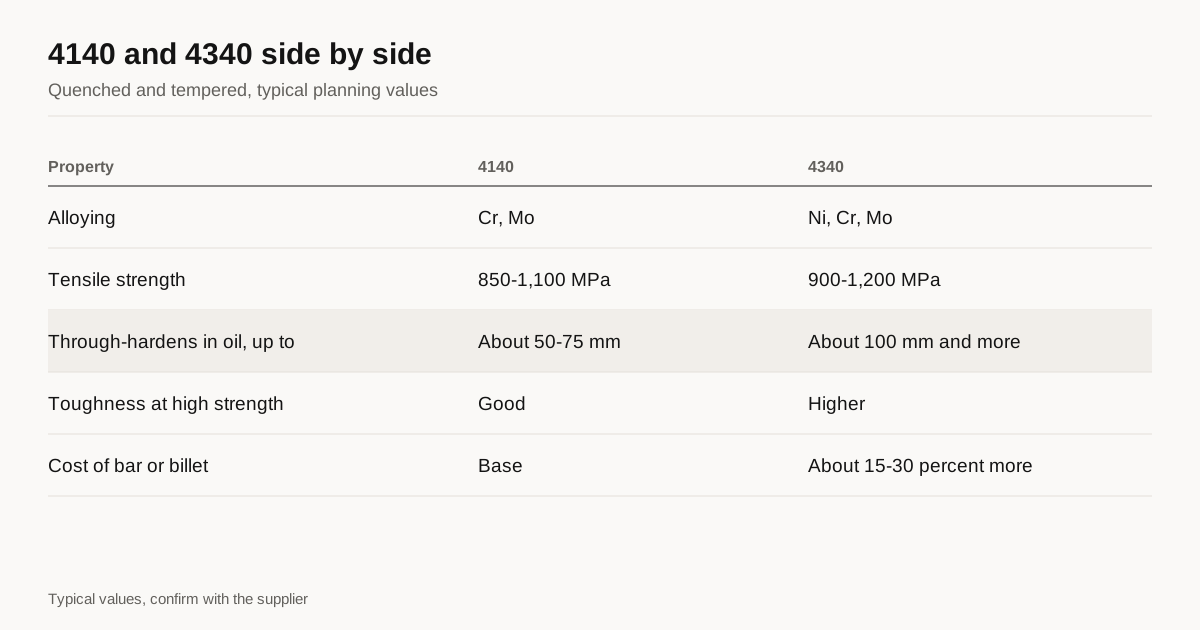
Na harden en ontlaten tot dezelfde hardheid hebben beide staalsoorten een vergelijkbare sterkte. De ontlaattemperatuur bepaalt de sterkte, en beide kunnen worden gebracht op een breed scala aan niveaus. De tabel toont gebruikelijke bereiken voor elk, maar de werkelijke waarden hangen af van de doorsnede en de warmtebehandeling.
| Eigenschap | 4140 H&O | 4340 H&O |
|---|---|---|
| Treksterkte | Ongeveer 850 tot 1,100 MPa | Ongeveer 900 tot 1,200 MPa |
| Vloeigrens | Ongeveer 650 tot 950 MPa | Ongeveer 750 tot 1,050 MPa |
| Hardheid | Ongeveer 26 tot 34 HRC | Ongeveer 28 tot 38 HRC |
| Slagtaaiheid bij dat sterkteniveau | Goed | Hoger, vooral bij lage temperatuur |
| Doorhardende doorsnede (olie) | Tot ongeveer 50 tot 75 mm | Ongeveer 100 mm en meer |
| Relatieve kosten | Basis | Ongeveer 15 tot 30 procent meer, afhankelijk van de nikkelprijs |
Behandel deze cijfers als planningswaarden. Normen zoals ASTM A668 of klantnormen stellen de werkelijke minima per klasse en doorsnedegrootte vast. Onze gids over warmtebehandeling van smeedstukken legt uit hoe harden en ontlaten ze vastleggen.
Taaiheid en vermoeiing
Nikkel verbetert de taaiheid, en vooral de taaiheid bij lage temperatuur. Bij dezelfde sterkte heeft 4340 meestal een hogere slagenergie dan 4140, en het verschil groeit met de sterkte. Daarom is 4340 de traditionele keuze voor zwaar belaste onderdelen die schokken ondergaan, zoals landingsgestellen van vliegtuigen, zware rotoras, aandrijflijnonderdelen en krukassen voor grote motoren. Bij onderdelen die op gematigde sterkteniveaus draaien, volstaat de taaiheid van 4140, en het wordt gebruikt voor tandwielen, assen, gereedschapshouders en onderdelen voor olievelden.
De vermoeiingssterkte volgt de treksterkte nauw bij een gegeven zuiverheid. De zuiverheid van het staal en de oppervlakteafwerking tellen even zwaar als de kwaliteit. In vacuüm omgesmolten 4340 wordt in de luchtvaart gebruikt voor hoogcyclische vermoeiing, maar het kost veel meer dan aan de lucht gesmolten 4340 en is voor de meeste industriële onderdelen niet nodig.
Kosten
4340 kost meer, vooral door het nikkel. De nikkelprijzen schommelen, dus het verschil tussen 4140 en 4340 verandert in de tijd en van regio tot regio. Een gebruikelijke marge is ongeveer 15 tot 30 procent meer per kilo voor staaf of blok van 4340. Bij een smeedstuk is het materiaal slechts een deel van de prijs. Smeedkosten, warmtebehandeling en bewerking zijn voor beide vergelijkbaar, al kan 4340 bij dezelfde hardheid iets moeilijker te bewerken zijn. Bij een onderdeel waarbij het metaal een klein aandeel van het totaal is, kan het verschil slechts enkele procenten van de stuksprijs zijn.
Beschikbaarheid telt ook. 4140 is breed op voorraad als ronde staaf en in gesmede vorm, dus de levertijden zijn meestal korter. 4340 is minder breed op voorraad, en een afwijkende maat kan een bestelling bij de staalfabriek vragen. Is uw levertermijn krap, vraag leveranciers dan wat zij op voorraad hebben.
Waar elke kwaliteit wordt gebruikt
| Type onderdeel | Gebruikelijke keuze | Reden |
|---|---|---|
| Assen met een doorsnede onder 75 mm | 4140 | Verhardt door, lagere kosten |
| Zware assen en rotoren | 4340 | Verhardt door dikke doorsnede |
| Tandwielen en tandwielblanks | 4140 of 4320, 8620 voor gecarboneerde tandwielen | Hangt af van doorharden of inzetharden |
| Flenzen en boorgereedschap voor olievelden | 4130 of 4140 | Standaard in specificaties voor olie en gas |
| Landingsgestel en zware aandrijflijn | 4340 of varianten met hogere legering | Taaiheid bij hoge sterkte |
| Krukassen voor grote motoren | 4340 of 42CrMo4-types | Doorsnedegrootte, vermoeiing en taaiheid |
Voor de toepassingskant laten onze gidsen over gesmede krukassen en nokkenassen en gesmede tandwielblanks zien hoe elk type onderdeel wordt gespecificeerd.
Bepalende doorsnede en massa-effect
De sterktewaarden in een specificatie zijn gekoppeld aan een doorsnedegrootte, meestal de bepalende doorsnede genoemd. De reden is het massa-effect: een groot onderdeel koelt langzamer af bij het afschrikken dan een klein, dus hetzelfde staal geeft een lagere sterkte in een grotere doorsnede. Een specificatie kan 4140 op één sterkte toestaan voor doorsneden tot 50 mm en een lagere sterkte voor doorsneden van 100 mm. Geeft uw tekening één sterkteniveau voor een onderdeel met dunne en dikke doorsneden, vraag de leverancier dan welke doorsnede het proefstuk zal vertegenwoordigen. Een proefstuk uit een dunne verlenging kan de sterkte van het dikke deel van het onderdeel overschatten, en een proefstuk uit het midden van de dikste doorsnede kan de sterkte van de dunne delen onderschatten.
Hier verdient 4340 zijn prijs. Doordat het meer sterkte behoudt in het midden van dikke doorsneden, kan een onderdeel van 4340 een gegeven sterkte in het midden halen in een doorsnede waar 4140 dat niet kan. Vraagt de tekening om een sterkteniveau op halve straal van een doorsnede boven ongeveer 75 mm, dan stelt de leverancier vaak ongevraagd 4340 of een vergelijkbaar staal voor, en het helpt te weten waarom.
Smeltpraktijk en zuiverheid
Twee onderdelen van 4140 kunnen een zeer verschillende vermoeiingslevensduur hebben, afhankelijk van hoe zuiver het staal is. Insluitsels, kleine niet-metalen deeltjes uit de staalproductie, zijn de startpunten van vermoeiingsscheuren. Aan de lucht gesmolten staal van een goede staalfabriek is zuiver genoeg voor de meeste industriële onderdelen. Vacuümontgast staal heeft minder waterstof en minder insluitsels en is gebruikelijk bij zware smeedstukken. In vacuüm omgesmolten staal is nog zuiverder en wordt gebruikt waar de toepassing de kosten rechtvaardigt. Ziet uw onderdeel miljoenen belastingscycli, vraag de leverancier dan welke smeltpraktijk hij gebruikt en of de specificatie een zuiverheidsgrens stelt. Voor veel algemene onderdelen volstaat de standaardkwaliteit, en betalen voor een zuiverdere smelt voegt kosten toe zonder voordeel.
Ook het zwavelgehalte is van belang. Automatenstaalsoorten hebben extra zwavel dat spaanbreking helpt maar de dwarstaaiheid verlaagt. Smeedstukken die goede taaiheid nodig hebben, worden normaal gekocht met een lage zwavelgrens. Controleer of de grens op uw tekening bij het gebruik past.
Ontkoling en overmaat
Middelkoolstofstaal verliest koolstof aan het oppervlak wanneer het in lucht wordt verhit, wat na harden en ontlaten een zachte huid achterlaat. De diepte hangt af van temperatuur, tijd en ovenatmosfeer. Blijft de huid zitten op een onderdeel dat vermoeiingsbelasting krijgt, dan verlaagt zij de vermoeiingssterkte aan het oppervlak, waar scheuren beginnen. De bewerkingsovermaat moet voldoende zijn om de ontkoolde laag na de laatste warmtebehandeling te verwijderen, en dat is een reden dat onderdelen voor vermoeiingstoepassingen vaak rondom worden afgewerkt door slijpen of bewerken. Vraag de leverancier welke overmaat hij plant, en controleer dat die groter is dan de diepte die hij verwacht. Onze gids over smeedtoleranties en ontvormhoeken geeft gebruikelijke waarden voor overmaat.
Bewerken en lassen
In gehard en ontlaten toestand zijn beide staalsoorten redelijk goed te bewerken bij middelhoge hardheid, waarbij 4340 bij dezelfde hardheid iets moeilijker te snijden is. Veel onderdelen worden na normaliseren voorbewerkt, daarna gehard en ontlaten en eindbewerkt. Beide staalsoorten zijn moeilijk te lassen omdat ze verharden in de warmte-beïnvloede zone en kunnen scheuren, dus lassen vraagt voorverwarmen, gecontroleerde warmte-inbreng en warmtebehandeling na het lassen. Vraagt uw ontwerp om lassen, vraag de leverancier dan of een staal met minder koolstof volstaat.
Andere kwaliteiten om te kennen
Soms is geen van beide kwaliteiten het beste antwoord. 4130 is een verwant van 4140 met minder koolstof, gebruikt in olie en gas en luchtvaart waar lassen of grenzen voor zure toepassing gelden. 4330V en 300M zijn varianten van 4340 met hogere sterkte, gebruikt in de luchtvaart. 8620 is een inzetstaal voor toepassingen waar een harde laag over een taaie kern nodig is. Voor harden en ontlaten in grote doorsneden zijn 34CrNiMo6 in Europa en 4340 in de VS nauwe equivalenten. Vergelijkt u aanbiedingen met verschillende kwaliteiten, vraag de leverancier dan de reden voor de keuze toe te lichten.
Wat u in de RFQ zet
Vermeld de kwaliteit en de specificatie met uitgave, de vereiste toestand, zoals gehard en ontlaten tot een trekbereik, en de doorsnedegrootte waar de eigenschappen moeten worden gehaald. Zeg waar de proefstukken worden genomen en welke beproevingen u nodig hebt, inclusief slagproeven met temperatuur. Accepteert u beide kwaliteiten, zeg dat dan en vraag beide prijzen. Voeg het afgewerkte gewicht en de jaaroplage toe.
Volgende stap
Stuur een RFQ met de tekening en het belastingsgeval als u dat hebt. Wij koppelen u aan maximaal 3 smeedleveranciers die met gelegeerd staal werken in uw afmetingenbereik, en wij reageren binnen 24 werkuren. Voor de bredere checklist, lees hoe u een smeedleverancier kiest.
Veelgestelde vragen
Is 4340 altijd sterker dan 4140?
Nee. Bij dezelfde hardheid hebben de twee een vergelijkbare sterkte. Het verschil is dat 4340 die sterkte dieper in dikke doorsneden behoudt en een betere taaiheid heeft bij hoge sterkteniveaus. Bij een klein onderdeel kan 4140 gelijk zijn aan 4340. Bij een grote doorsnede loopt 4340 voor.
Wat zijn de Europese equivalenten?
4140 komt dicht bij 42CrMo4, materiaalnummer 1.7225, en 4340 komt dicht bij 34CrNiMo6, materiaalnummer 1.6582, beide in EN 10083-3. Equivalent betekent niet identiek, dus controleer de samenstellingsgrenzen op uw tekening.
Kunnen 4140 en 4340 worden gelast?
Beide zijn moeilijk te lassen omdat ze verharden in de warmte-beïnvloede zone en kunnen scheuren. Lassen vraagt voorverwarmen, gecontroleerde tussenlaagtemperatuur en warmtebehandeling na het lassen. Vraagt het ontwerp om lassen, vraag de leverancier dan naar een legering met minder koolstof.
Offerte nodig voor dit onderdeel?
Stuur de tekening. Wij koppelen u aan maximaal 3 smeedleveranciers en reageren binnen 24 werkuren.
Verstuur mijn RFQ