Poradniki / Materiały
Odkuwki 4140 i 4340: która stal stopowa pasuje do Państwa części
12 października 2026
4140 i 4340 to dwie stale stopowe, które kupujący najczęściej spotykają na rysunkach odkuwek wałów, kół zębatych, wałów korbowych i ciężkiej armatury. Na papierze wyglądają podobnie i wielu kupujących pyta, czy droższa 4340 jest warta dopłaty. Odpowiedź zależy od grubości przekroju i obciążenia, a nie od ogólnego rankingu. Ten poradnik porównuje je pod względem składu, hartowności, udarności, typowych właściwości i kosztu oraz podpowiada, jak wybierać.
Czym są te dwie stale
Obie to stale średniowęglowe, niskostopowe, utwardzane przez hartowanie i odpuszczanie. Mają wspólnie około 0.40 procent węgla, co pozwala im osiągać użyteczną wytrzymałość.
4140 to stal chromowo-molibdenowa. Typowy skład to około 0.38 do 0.43 procent węgla, 0.75 do 1.0 procent manganu, 0.80 do 1.10 procent chromu i 0.15 do 0.25 procent molibdenu. Chrom i molibden zwiększają hartowność i wytrzymałość oraz pomagają przeciwdziałać mięknięciu podczas odpuszczania.
4340 to stal niklowo-chromowo-molibdenowa. Typowy skład to około 0.38 do 0.43 procent węgla, 0.60 do 0.80 procent manganu, 1.65 do 2.00 procent niklu, 0.70 do 0.90 procent chromu i 0.20 do 0.30 procent molibdenu. Nikiel to główna różnica. Dodaje hartowności i udarności oraz podnosi koszt.
Obie są określane numerami AISI i SAE i wymieniane w normach, takich jak ASTM A29 dla prętów. Odkuwki z tych gatunków często kupuje się wg ASTM A668 albo wg specyfikacji klienta lub branży. Dokładne limity różnią się między normami, więc proszę stosować tę, która jest na rysunku.
Prawdziwa różnica to hartowność
Hartowność to głębokość, na jaką stal może się utwardzić w przekroju po hartowaniu. Cienka część stygnie szybko na wskroś, więc niemal każda stal stopowa hartuje się całkowicie. Gruba część stygnie powoli w środku, a stal o niskiej hartowności pozostaje tam miękka. 4340 ma wyższą hartowność niż 4140, więc hartuje się na wskroś w większych przekrojach.
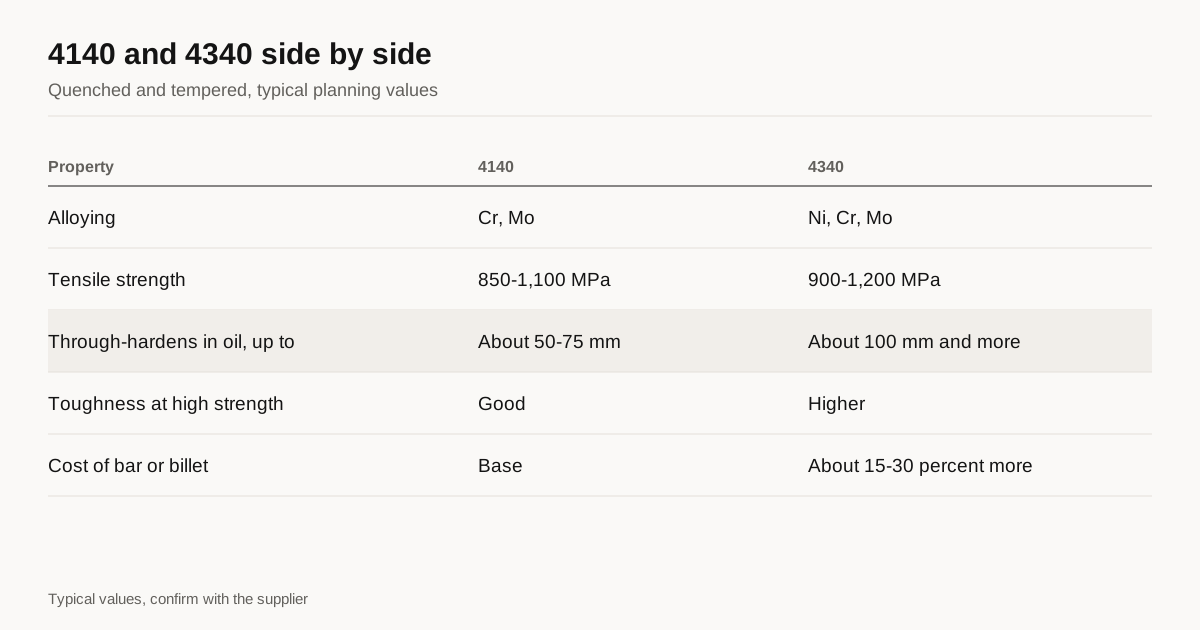
Orientacyjnie 4140 hartuje się na wskroś w oleju w przekrojach do około 50 do 75 mm grubości, a 4340 w przekrojach 100 mm i większych. Te wartości zależą od ośrodka hartowniczego, dokładnego składu i docelowej twardości. Jeśli część ma gruby przekrój obciążony w środku, na przykład duży wał lub ciężki pierścień, bezpieczniejszym wyborem jest 4340. Jeśli część jest cienka lub mała, 4140 może osiągnąć te same właściwości taniej.
Typowe właściwości
Po hartowaniu i odpuszczeniu do tej samej twardości obie stale mają podobną wytrzymałość. Temperatura odpuszczania ustala wytrzymałość i obie można doprowadzić do szerokiego zakresu poziomów. Tabela pokazuje typowe zakresy dla każdej, ale rzeczywiste wartości zależą od przekroju i obróbki cieplnej.
| Właściwość | 4140 Q&T | 4340 Q&T |
|---|---|---|
| Wytrzymałość na rozciąganie | Około 850 do 1,100 MPa | Około 900 do 1,200 MPa |
| Granica plastyczności | Około 650 do 950 MPa | Około 750 do 1,050 MPa |
| Twardość | Około 26 do 34 HRC | Około 28 do 38 HRC |
| Udarność przy danym poziomie wytrzymałości | Dobra | Wyższa, zwłaszcza w niskiej temperaturze |
| Przekrój hartowany na wskroś (olej) | Do około 50 do 75 mm | Około 100 mm i więcej |
| Koszt względny | Bazowy | Około 15 do 30 procent wyższy, zależnie od ceny niklu |
Proszę traktować te dane jako orientacyjne. Normy, takie jak ASTM A668, lub specyfikacje klienta ustalają rzeczywiste minima dla każdej klasy i wielkości przekroju. Nasz poradnik o obróbce cieplnej odkuwek wyjaśnia, jak hartowanie i odpuszczanie je kształtuje.
Udarność i zmęczenie
Nikiel poprawia udarność, zwłaszcza w niskiej temperaturze. Przy tej samej wytrzymałości 4340 ma zwykle wyższą energię łamania niż 4140, a różnica rośnie wraz z wytrzymałością. Dlatego 4340 jest tradycyjnym wyborem dla części silnie obciążonych i narażonych na udary, takich jak podwozia samolotów, ciężkie wały wirników, części układów napędowych i wały korbowe dużych silników. Dla części pracujących przy umiarkowanych poziomach wytrzymałości udarność 4140 jest wystarczająca i stosuje się ją na koła zębate, wały, oprawki narzędzi i części dla przemysłu naftowego.
Wytrzymałość zmęczeniowa ściśle podąża za wytrzymałością na rozciąganie przy danej czystości stali. Czystość stali i wykończenie powierzchni liczą się tak samo jak gatunek. 4340 przetapiana próżniowo łukiem elektrycznym jest stosowana w lotnictwie przy zmęczeniu wysokocyklowym, ale kosztuje znacznie więcej niż 4340 wytapiana na powietrzu i nie jest potrzebna w większości części przemysłowych.
Koszt
4340 kosztuje więcej głównie z powodu niklu. Ceny niklu się wahają, więc różnica między 4140 a 4340 zmienia się w czasie i między regionami. Typowy przedział to około 15 do 30 procent więcej za kilogram pręta lub wsadu 4340. W odkuwce materiał to tylko część ceny. Koszt kucia, obróbki cieplnej i obróbki skrawaniem jest podobny dla obu, choć 4340 może być nieco trudniejsza w obróbce przy tej samej twardości. Gdy metal stanowi niewielki udział w całości, różnica może wynosić tylko kilka procent ceny sztuki.
Liczy się też dostępność. 4140 jest szeroko magazynowana w prętach okrągłych i w formie odkuwek, więc terminy są zwykle krótsze. 4340 jest magazynowana mniej powszechnie, a niestandardowy rozmiar może wymagać zamówienia w hucie. Jeśli termin dostawy jest napięty, proszę zapytać dostawców, co mają na stanie.
Gdzie stosuje się każdy gatunek
| Rodzaj części | Zwykły wybór | Powód |
|---|---|---|
| Wały o przekroju poniżej 75 mm | 4140 | Hartuje się na wskroś, niższy koszt |
| Ciężkie wały i wirniki | 4340 | Hartuje się na wskroś w grubym przekroju |
| Koła zębate i odkuwki kół zębatych | 4140 lub 4320, 8620 dla kół nawęglanych | Zależnie od tego, czy hartowane na wskroś, czy powierzchniowo |
| Kołnierze dla przemysłu naftowego, części wiertnicze | 4130 lub 4140 | Standard w specyfikacjach dla ropy i gazu |
| Podwozia i ciężkie układy napędowe | 4340 lub wyżej stopowe odmiany | Udarność przy wysokiej wytrzymałości |
| Wały korbowe dużych silników | 4340 lub typy 42CrMo4 | Wielkość przekroju, zmęczenie i udarność |
Od strony zastosowań nasze poradniki o kutych wałach korbowych i rozrządczych oraz kutych odkuwkach kół zębatych pokazują, jak określa się każdy rodzaj części.
Przekrój miarodajny i efekt masy
Wartości wytrzymałości w specyfikacji są związane z rozmiarem przekroju, zwykle nazywanym przekrojem miarodajnym. Przyczyną jest efekt masy: duża część stygnie w ośrodku hartowniczym wolniej niż mała, więc ta sama stal daje niższą wytrzymałość w większym przekroju. Specyfikacja może dopuszczać 4140 przy jednym poziomie wytrzymałości dla przekrojów do 50 mm i niższym dla przekrojów 100 mm. Jeśli rysunek podaje jeden poziom wytrzymałości dla części z przekrojami cienkimi i grubymi, proszę zapytać dostawcę, który przekrój będzie reprezentować próbka. Próbka pobrana z cienkiego przedłużenia może zawyżać wytrzymałość grubego obszaru części, a próbka pobrana w środku najgrubszego przekroju może zaniżać wytrzymałość obszarów cienkich.
Tu 4340 zasługuje na swoją cenę. Ponieważ zachowuje więcej wytrzymałości w środku grubych przekrojów, część z 4340 może spełnić zadaną wytrzymałość w środku w przekroju, w którym 4140 tego nie osiągnie. Jeśli rysunek wymaga poziomu wytrzymałości w połowie promienia przekroju powyżej około 75 mm, dostawca często sam zaproponuje 4340 lub podobną stal bez pytania, i warto wiedzieć, dlaczego.
Praktyka wytopu i czystość
Dwie części z 4140 mogą mieć bardzo różną trwałość zmęczeniową w zależności od czystości stali. Wtrącenia, czyli drobne cząstki niemetaliczne powstające przy wytopie, są punktami startu pęknięć zmęczeniowych. Stal wytapiana na powietrzu z dobrej huty jest wystarczająco czysta do większości części przemysłowych. Stal odgazowana próżniowo ma mniej wodoru i wtrąceń i jest częsta w ciężkich odkuwkach. Stal przetapiana próżniowo łukiem jest jeszcze czystsza i stosuje się ją tam, gdzie zastosowanie uzasadnia koszt. Jeśli część przechodzi miliony cykli obciążenia, proszę zapytać dostawcę, jakiej praktyki wytopu używa i czy specyfikacja ustala limit czystości. W wielu częściach ogólnych gatunek standardowy wystarcza, a płacenie za czystszy wytop dodaje koszt bez korzyści.
Znaczenie ma także zawartość siarki. Gatunki automatowe mają dodatkową siarkę, która pomaga łamać wióry, ale obniża udarność poprzeczną. Odkuwki wymagające dobrej udarności kupuje się zwykle z niskim limitem siarki. Proszę sprawdzić, czy limit na rysunku odpowiada zastosowaniu.
Odwęglenie i naddatek
Stale średniowęglowe tracą węgiel z powierzchni podczas nagrzewania na powietrzu, co po hartowaniu i odpuszczaniu zostawia miękką warstwę. Głębokość zależy od temperatury, czasu i atmosfery pieca. Jeśli warstwa pozostaje na części obciążanej zmęczeniowo, obniża wytrzymałość zmęczeniową na powierzchni, gdzie zaczynają się pęknięcia. Naddatek na obróbkę musi wystarczyć do usunięcia warstwy odwęglonej po końcowej obróbce cieplnej, dlatego części do pracy zmęczeniowej często wykańcza się szlifowaniem lub obróbką ze wszystkich stron. Proszę zapytać dostawcę, jaki naddatek planuje, i sprawdzić, czy jest większy niż spodziewana głębokość. Nasz poradnik o tolerancjach i skosach odkuwkowych podaje typowe wartości naddatków.
Obróbka skrawaniem i spawanie
W stanie hartowanym i odpuszczonym obie stale obrabia się całkiem dobrze przy średniej twardości, przy czym 4340 jest nieco trudniejsza do skrawania przy tej samej twardości. Wiele części obrabia się zgrubnie po normalizowaniu, potem hartuje i odpuszcza oraz wykańcza. Obie stale trudno się spawa, bo hartują się w strefie wpływu ciepła i mogą pękać, więc spawanie wymaga podgrzewania wstępnego, kontrolowanego wprowadzania ciepła i obróbki cieplnej po spawaniu. Jeśli konstrukcja wymaga spawania, proszę zapytać dostawcę, czy poradzi sobie stal o niższej zawartości węgla.
Inne gatunki, które warto znać
Czasem żaden z tych gatunków nie jest najlepszą odpowiedzią. 4130 to niżej węglowy krewny 4140, stosowany w ropie i gazie oraz lotnictwie tam, gdzie obowiązują ograniczenia spawalności lub środowiska kwaśnego. 4330V i 300M to wytrzymalsze odmiany 4340 stosowane w lotnictwie. 8620 to stal do nawęglania, stosowana tam, gdzie potrzebna jest twarda warstwa na wytrzymałym rdzeniu. Do hartowania i odpuszczania w dużych przekrojach 34CrNiMo6 w Europie i 4340 w USA są bliskimi odpowiednikami. Jeśli porównują Państwo oferty z różnymi gatunkami, proszę poprosić dostawcę o wyjaśnienie powodu wyboru.
Co wpisać w RFQ
Proszę podać gatunek i specyfikację z wydaniem, wymagany stan, na przykład hartowany i odpuszczony do zakresu wytrzymałości na rozciąganie, oraz rozmiar przekroju, w którym muszą być spełnione właściwości. Proszę napisać, skąd pobiera się próbki, i jakich badań Państwo potrzebują, w tym prób udarności z temperaturą. Jeśli zaakceptują Państwo oba gatunki, proszę to zaznaczyć i poprosić o obie ceny. Proszę dołączyć masę gotowej części i roczną ilość.
Następny krok
Proszę wysłać RFQ z rysunkiem i przypadkiem obciążenia, jeśli jest dostępny. Dopasujemy Państwa do maksymalnie 3 dostawców odkuwek pracujących ze stalą stopową w Państwa zakresie rozmiarów i odpowiemy w ciągu 24 godzin roboczych. Szerszą listę kontrolną omawia poradnik jak wybrać dostawcę odkuwek.
Najczęstsze pytania
Czy 4340 jest zawsze mocniejsza od 4140?
Nie. Przy tej samej twardości obie mają podobną wytrzymałość. Różnica polega na tym, że 4340 utrzymuje tę wytrzymałość głębiej w grubych przekrojach i ma lepszą udarność przy wysokich poziomach wytrzymałości. W małej części 4140 może dorównać 4340. W dużym przekroju przewagę zyskuje 4340.
Jakie są odpowiedniki europejskie?
4140 jest zbliżona do 42CrMo4, numer materiału 1.7225, a 4340 do 34CrNiMo6, numer materiału 1.6582, obie w EN 10083-3. Odpowiednik nie oznacza identyczności, więc proszę sprawdzić limity składu na rysunku.
Czy 4140 i 4340 można spawać?
Obie trudno się spawa, bo hartują się w strefie wpływu ciepła i mogą pękać. Spawanie wymaga podgrzewania wstępnego, kontrolowanej temperatury międzywarstwowej i obróbki cieplnej po spawaniu. Jeśli konstrukcja wymaga spawania, proszę zapytać dostawcę o stop o niższej zawartości węgla.
Potrzebna oferta na tę część?
Proszę wysłać rysunek. Dopasujemy maksymalnie 3 dostawców odkuwek i odpowiemy w ciągu 24 godzin roboczych.
Wyślij moje RFQ