Ratgeber / Werkstoffe
4140 oder 4340 schmieden: Welcher Vergütungsstahl passt zu Ihrem Teil
12. Oktober 2026
4140 und 4340 sind die beiden legierten Stähle, denen Einkäufer auf Schmiedezeichnungen für Wellen, Zahnräder, Kurbelwellen und schwere Fittings am häufigsten begegnen. Auf dem Papier sehen sie ähnlich aus, und viele Einkäufer fragen, ob sich der teurere Stahl 4340 lohnt. Die Antwort hängt von Querschnittsdicke und Belastung ab und nicht von einer allgemeinen Rangfolge. Dieser Leitfaden vergleicht beide nach Chemie, Härtbarkeit, Zähigkeit, typischen Eigenschaften und Kosten und zeigt, wie Sie wählen.
Um welche Stähle es geht
Beide sind legierte Stähle mit mittlerem Kohlenstoffgehalt, die durch Vergüten gehärtet werden. Sie haben rund 0.40 Prozent Kohlenstoff, und das ermöglicht es ihnen, auf eine nutzbare Festigkeit durchzuhärten.
4140 ist ein Chrom-Molybdän-Stahl. Die typische Zusammensetzung liegt bei etwa 0.38 bis 0.43 Prozent Kohlenstoff, 0.75 bis 1.0 Prozent Mangan, 0.80 bis 1.10 Prozent Chrom und 0.15 bis 0.25 Prozent Molybdän. Chrom und Molybdän erhöhen Härtbarkeit und Festigkeit und helfen, das Erweichen beim Anlassen zu bremsen.
4340 ist ein Nickel-Chrom-Molybdän-Stahl. Die typische Zusammensetzung liegt bei etwa 0.38 bis 0.43 Prozent Kohlenstoff, 0.60 bis 0.80 Prozent Mangan, 1.65 bis 2.00 Prozent Nickel, 0.70 bis 0.90 Prozent Chrom und 0.20 bis 0.30 Prozent Molybdän. Das Nickel ist der wesentliche Unterschied. Es erhöht Härtbarkeit und Zähigkeit und treibt die Kosten.
Beide werden über AISI- und SAE-Nummern bezeichnet und sind in Normen wie ASTM A29 für Stangen aufgeführt. Schmiedeteile in diesen Güten werden häufig nach ASTM A668 oder nach einer Kunden- oder Branchenspezifikation bezogen. Die genauen Grenzwerte unterscheiden sich zwischen den Normen, verwenden Sie daher die Norm auf Ihrer Zeichnung.
Der eigentliche Unterschied ist die Härtbarkeit
Die Härtbarkeit beschreibt, wie tief der Stahl beim Abschrecken in einen Querschnitt hinein aufhärten kann. Ein dünnes Teil kühlt schnell durch und durch ab, sodass fast jeder legierte Stahl vollständig durchhärtet. Ein dickes Teil kühlt im Kern langsam ab, und ein Stahl mit geringer Härtbarkeit bleibt dort weich. 4340 hat eine höhere Härtbarkeit als 4140 und härtet daher größere Querschnitte durch.
Als grobe Orientierung härtet 4140 bei Ölabschreckung in Querschnitten bis etwa 50 bis 75 mm Dicke durch, während 4340 in Querschnitten ab 100 mm durchhärtet. Diese Werte hängen von der Abschreckung, der genauen Chemie und dem Härteziel ab. Hat Ihr Teil einen dicken Querschnitt, der im Kern belastet wird, etwa eine große Welle oder ein schwerer Ring, ist 4340 die sicherere Wahl. Ist Ihr Teil dünn oder klein, kann 4140 dieselben Eigenschaften für weniger Geld erreichen.
Typische Eigenschaften
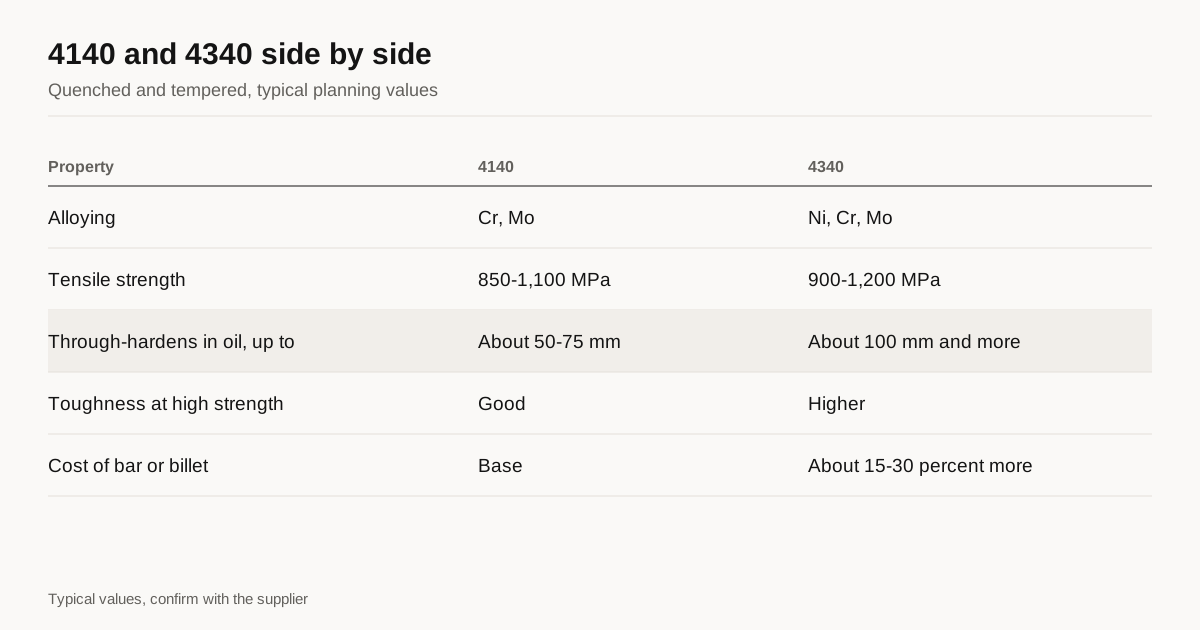
Nach dem Vergüten auf gleiche Härte haben beide Stähle eine ähnliche Festigkeit. Die Anlasstemperatur legt die Festigkeit fest, und beide lassen sich auf einen weiten Bereich einstellen. Die Tabelle zeigt typische Bereiche, die tatsächlichen Werte hängen jedoch von Querschnitt und Wärmebehandlung ab.
| Eigenschaft | 4140 vergütet | 4340 vergütet |
|---|---|---|
| Zugfestigkeit | Etwa 850 bis 1,100 MPa | Etwa 900 bis 1,200 MPa |
| Streckgrenze | Etwa 650 bis 950 MPa | Etwa 750 bis 1,050 MPa |
| Härte | Etwa 26 bis 34 HRC | Etwa 28 bis 38 HRC |
| Kerbschlagzähigkeit bei gleichem Festigkeitsniveau | Gut | Höher, besonders bei tiefer Temperatur |
| Durchhärtender Querschnitt (Öl) | Bis etwa 50 bis 75 mm | Etwa 100 mm und mehr |
| Relative Kosten | Basis | Etwa 15 bis 30 Prozent mehr, abhängig vom Nickelpreis |
Verstehen Sie diese Werte als Planungsgrößen. Spezifikationen wie ASTM A668 oder Kundennormen legen die tatsächlichen Mindestwerte für jede Klasse und Querschnittsgröße fest. Unser Leitfaden zur Wärmebehandlung von Schmiedeteilen erklärt, wie Vergüten diese Werte einstellt.
Zähigkeit und Ermüdung
Nickel verbessert die Zähigkeit, besonders bei tiefer Temperatur. Bei gleicher Festigkeit hat 4340 meist die höhere Kerbschlagarbeit als 4140, und der Abstand wächst mit steigender Festigkeit. Deshalb ist 4340 die traditionelle Wahl für hoch belastete Teile mit Stoßbeanspruchung, etwa Fahrwerke von Flugzeugen, schwere Rotorwellen, Antriebsstrangteile und Kurbelwellen großer Motoren. Bei Teilen mit mittlerem Festigkeitsniveau reicht die Zähigkeit von 4140 aus, und der Stahl wird für Zahnräder, Wellen, Werkzeughalter und Teile für die Öl- und Gasförderung eingesetzt.
Die Dauerfestigkeit folgt bei gegebenem Reinheitsgrad eng der Zugfestigkeit. Reinheit des Stahls und Oberflächengüte zählen ebenso viel wie die Güte. Vakuumlichtbogenumgeschmolzenes 4340 wird in der Luftfahrt für hohe Lastspielzahlen verwendet, kostet aber weit mehr als luftgeschmolzenes 4340 und ist für die meisten Industrieteile nicht nötig.
Kosten
4340 kostet vor allem wegen des Nickels mehr. Nickelpreise schwanken, deshalb ändert sich der Abstand zwischen 4140 und 4340 mit der Zeit und von Region zu Region. Üblich sind etwa 15 bis 30 Prozent mehr pro Kilogramm für 4340 als Stange oder Knüppel. Beim Schmiedeteil macht das Material nur einen Teil des Preises aus. Schmiedekosten, Wärmebehandlung und Bearbeitung sind bei beiden ähnlich, wobei sich 4340 bei gleicher Härte etwas schwerer zerspanen lässt. Wenn das Metall nur einen kleinen Anteil am Gesamtpreis hat, kann der Unterschied nur wenige Prozent des Stückpreises ausmachen.
Auch die Verfügbarkeit spielt eine Rolle. 4140 wird breit als Rundstange und in geschmiedeter Form gelagert, die Lieferzeiten sind daher meist kürzer. 4340 ist weniger verbreitet auf Lager, und ein Sondermaß kann eine Walzwerksbestellung erfordern. Wenn Ihr Liefertermin knapp ist, fragen Sie die Lieferanten nach ihrem Lagerbestand.
Wo welche Güte eingesetzt wird
| Teilart | Übliche Wahl | Grund |
|---|---|---|
| Wellen unter 75 mm Querschnitt | 4140 | Härtet durch, geringere Kosten |
| Schwere Wellen und Rotoren | 4340 | Härtet auch dicke Querschnitte durch |
| Zahnräder und Zahnradrohlinge | 4140 oder 4320, 8620 für einsatzgehärtete Zahnräder | Abhängig davon, ob durchgehärtet oder einsatzgehärtet wird |
| Flansche und Bohrteile für die Ölförderung | 4130 oder 4140 | Standard in Spezifikationen für Öl und Gas |
| Fahrwerke und schwere Antriebsstrangteile | 4340 oder höher legierte Varianten | Zähigkeit bei hoher Festigkeit |
| Kurbelwellen für große Motoren | 4340 oder Typen wie 42CrMo4 | Querschnittsgröße, Ermüdung und Zähigkeit |
Zur Anwendungsseite zeigen unsere Leitfäden zu geschmiedeten Kurbelwellen und Nockenwellen und zu geschmiedeten Zahnradrohlingen, wie die einzelnen Teilarten spezifiziert werden.
Maßgebender Querschnitt und Masseneffekt
Festigkeitswerte in einer Spezifikation sind an eine Querschnittsgröße gebunden, meist als maßgebender Querschnitt bezeichnet. Der Grund ist der Masseneffekt: Ein großes Teil kühlt beim Abschrecken langsamer ab als ein kleines, daher liefert derselbe Stahl in einem größeren Querschnitt eine geringere Festigkeit. Eine Spezifikation kann für 4140 bei Querschnitten bis 50 mm eine Festigkeit erlauben und bei Querschnitten von 100 mm eine niedrigere. Gibt Ihre Zeichnung für ein Teil mit dünnen und dicken Querschnitten ein einziges Festigkeitsniveau an, fragen Sie den Lieferanten, welchen Querschnitt die Prüfprobe vertritt. Eine Probe aus einem dünnen Prüfstück kann die Festigkeit im dicken Bereich des Teils überschätzen, und eine Probe aus der Mitte des dicksten Querschnitts kann die Festigkeit in den dünnen Bereichen unterschätzen.
Hier rechtfertigt 4340 seinen Preis. Weil es im Kern dicker Querschnitte mehr Festigkeit behält, kann ein Teil aus 4340 in einem Querschnitt eine bestimmte Festigkeit im Kern erreichen, in dem 4140 sie nicht erreicht. Verlangt die Zeichnung ein Festigkeitsniveau auf halbem Radius eines Querschnitts über etwa 75 mm, schlägt der Lieferant oft ungefragt 4340 oder einen ähnlichen Stahl vor, und es hilft, den Grund zu kennen.
Erschmelzungsverfahren und Reinheitsgrad
Zwei Teile aus 4140 können je nach Reinheit des Stahls eine sehr unterschiedliche Ermüdungslebensdauer haben. Einschlüsse, also kleine nichtmetallische Partikel aus der Stahlerzeugung, sind Ausgangspunkte von Ermüdungsrissen. Luftgeschmolzener Stahl aus einem guten Werk ist für die meisten Industrieteile sauber genug. Vakuumentgaster Stahl hat weniger Wasserstoff und weniger Einschlüsse und ist bei schweren Schmiedeteilen üblich. Vakuumlichtbogenumgeschmolzener Stahl ist noch reiner und kommt dort zum Einsatz, wo die Anwendung die Kosten rechtfertigt. Sieht Ihr Teil Millionen von Lastwechseln, fragen Sie den Lieferanten, welches Erschmelzungsverfahren er nutzt und ob die Spezifikation einen Reinheitsgrad vorgibt. Für viele allgemeine Teile genügt die Standardgüte, und ein reineres Schmelzverfahren erhöht dann nur die Kosten ohne Nutzen.
Auch der Schwefelgehalt zählt. Automatenstähle enthalten zusätzlichen Schwefel, der den Spanbruch fördert, aber die Querzähigkeit senkt. Schmiedeteile, die gute Zähigkeit brauchen, werden normalerweise mit einer niedrigen Schwefelgrenze bezogen. Prüfen Sie, ob die Grenze auf Ihrer Zeichnung zum Einsatz passt.
Entkohlung und Bearbeitungszugabe
Stähle mit mittlerem Kohlenstoffgehalt verlieren beim Erwärmen an Luft Kohlenstoff an der Oberfläche, was nach dem Vergüten eine weiche Randschicht hinterlässt. Die Tiefe hängt von Temperatur, Zeit und Ofenatmosphäre ab. Bleibt die Randschicht an einem Teil mit Ermüdungsbeanspruchung bestehen, senkt sie die Ermüdungsfestigkeit an der Oberfläche, wo Risse entstehen. Die Bearbeitungszugabe muss ausreichen, um die entkohlte Schicht nach der abschließenden Wärmebehandlung zu entfernen. Deshalb werden Teile für Ermüdungsbeanspruchung oft rundum geschliffen oder zerspant. Fragen Sie den Lieferanten, welche Zugabe er vorsieht, und prüfen Sie, ob sie größer ist als die erwartete Tiefe. Unser Leitfaden zu Schmiedetoleranzen und Schmiedeschrägen nennt typische Zugabewerte.
Bearbeitung und Schweißen
Im vergüteten Zustand lassen sich beide Stähle bei mittlerer Härte recht gut zerspanen, wobei 4340 bei gleicher Härte etwas schwerer zu schneiden ist. Viele Teile werden nach dem Normalglühen vorbearbeitet, dann vergütet und fertig bearbeitet. Beide Stähle sind schwer zu schweißen, weil sie in der Wärmeeinflusszone aufhärten und reißen können. Schweißen erfordert deshalb Vorwärmen, kontrollierte Wärmeeinbringung und eine Wärmebehandlung nach dem Schweißen. Verlangt Ihre Konstruktion Schweißen, fragen Sie den Lieferanten, ob ein Stahl mit niedrigerem Kohlenstoffgehalt die Aufgabe erfüllt.
Weitere Güten, die Sie kennen sollten
Manchmal ist keine der beiden Güten die beste Antwort. 4130 ist ein Verwandter von 4140 mit niedrigerem Kohlenstoffgehalt, der in Öl und Gas und in der Luftfahrt dort verwendet wird, wo Schweißbarkeit oder Sauergasbeständigkeit Grenzen setzen. 4330V und 300M sind höherfeste Varianten von 4340 für die Luftfahrt. 8620 ist ein Einsatzstahl für Teile, die eine harte Randschicht über einem zähen Kern brauchen. Für das Vergüten großer Querschnitte sind 34CrNiMo6 in Europa und 4340 in den USA nahe Entsprechungen. Wenn Sie Angebote mit unterschiedlichen Güten vergleichen, lassen Sie sich vom Lieferanten die Gründe für die Wahl erklären.
Was in die RFQ gehört
Geben Sie die Güte und die Spezifikation mit Ausgabestand an, den geforderten Zustand, etwa vergütet auf einen Zugfestigkeitsbereich, und den Querschnitt, in dem die Eigenschaften erreicht werden müssen. Nennen Sie, wo die Prüfproben entnommen werden und welche Prüfungen Sie benötigen, einschließlich Kerbschlagbiegeversuchen mit Temperatur. Wenn Sie beide Güten akzeptieren, sagen Sie das und fordern Sie beide Preise an. Fügen Sie Fertiggewicht und Jahresmenge hinzu.
Nächster Schritt
Senden Sie eine RFQ mit der Zeichnung und, falls vorhanden, dem Lastfall. Wir vermitteln Sie an bis zu 3 Schmiedelieferanten, die in Ihrem Größenbereich mit legiertem Stahl arbeiten, und antworten innerhalb von 24 Geschäftsstunden. Die ausführlichere Checkliste finden Sie unter So wählen Sie einen Schmiedelieferanten aus.
Häufig gestellte Fragen
Ist 4340 immer fester als 4140?
Nein. Bei gleicher Härte haben beide eine ähnliche Festigkeit. Der Unterschied: 4340 hält diese Festigkeit tiefer in dicken Querschnitten und hat bei hohen Festigkeiten die bessere Zähigkeit. Bei einem kleinen Teil kann 4140 mit 4340 gleichziehen. Bei einem großen Querschnitt liegt 4340 vorn.
Welche europäischen Entsprechungen gibt es?
4140 entspricht näherungsweise 42CrMo4, Werkstoffnummer 1.7225, und 4340 näherungsweise 34CrNiMo6, Werkstoffnummer 1.6582, beide in EN 10083-3. Entsprechung heißt nicht identisch, prüfen Sie daher die Zusammensetzungsgrenzen auf Ihrer Zeichnung.
Lassen sich 4140 und 4340 schweißen?
Beide sind schwer zu schweißen, weil sie in der Wärmeeinflusszone aufhärten und reißen können. Schweißen erfordert Vorwärmen, eine kontrollierte Zwischenlagentemperatur und eine Wärmebehandlung nach dem Schweißen. Wenn die Konstruktion Schweißen verlangt, fragen Sie den Lieferanten nach einem Stahl mit niedrigerem Kohlenstoffgehalt.
Angebot für dieses Teil nötig?
Senden Sie die Zeichnung. Wir vermitteln Sie an bis zu 3 Schmiedebetriebe und antworten innerhalb von 24 Geschäftsstunden.
Anfrage senden