Hướng dẫn / Vật liệu
Chi tiết rèn 4140 và 4340: thép hợp kim nào phù hợp với chi tiết của quý khách
12 tháng 10, 2026
4140 và 4340 là hai loại thép hợp kim mà người mua gặp nhiều nhất trên bản vẽ chi tiết rèn cho trục, bánh răng, trục khuỷu và phụ kiện hạng nặng. Trên giấy tờ chúng trông giống nhau, và nhiều người mua hỏi liệu 4340 đắt hơn có đáng giá phần chênh lệch không. Câu trả lời phụ thuộc vào độ dày tiết diện và tải trọng, không phải một bảng xếp hạng chung. Hướng dẫn này so sánh hai loại về thành phần hóa học, độ thấm tôi, độ dai, cơ tính thường gặp và chi phí, đồng thời nêu cách chọn.
Hai loại thép này là gì
Cả hai đều là thép carbon trung bình, hợp kim thấp, được tôi cứng bằng tôi và ram. Chúng có chung khoảng 0.40 phần trăm carbon, điều cho phép tôi đạt độ bền hữu ích.
4140 là thép crom molypden. Thành phần điển hình khoảng 0.38 đến 0.43 phần trăm carbon, 0.75 đến 1.0 phần trăm mangan, 0.80 đến 1.10 phần trăm crom và 0.15 đến 0.25 phần trăm molypden. Crom và molypden tăng độ thấm tôi và độ bền, đồng thời giúp chống mềm đi khi ram.
4340 là thép niken crom molypden. Thành phần điển hình khoảng 0.38 đến 0.43 phần trăm carbon, 0.60 đến 0.80 phần trăm mangan, 1.65 đến 2.00 phần trăm niken, 0.70 đến 0.90 phần trăm crom và 0.20 đến 0.30 phần trăm molypden. Niken là khác biệt chính. Nó bổ sung độ thấm tôi và độ dai, đồng thời làm tăng chi phí.
Cả hai được quy định theo số AISI và SAE và được liệt kê trong các tiêu chuẩn như ASTM A29 cho thanh. Chi tiết rèn ở các mác này thường được mua theo ASTM A668 hoặc theo tiêu chuẩn của khách hàng hay của ngành. Giới hạn chính xác khác nhau giữa các tiêu chuẩn, nên hãy dùng tiêu chuẩn ghi trên bản vẽ của quý khách.
Độ thấm tôi mới là khác biệt thực sự
Độ thấm tôi là độ sâu mà thép có thể được tôi cứng vào trong tiết diện khi tôi. Chi tiết mỏng nguội nhanh xuyên suốt, nên hầu như mọi thép hợp kim đều tôi cứng hoàn toàn. Chi tiết dày nguội chậm ở tâm, và thép có độ thấm tôi thấp sẽ vẫn mềm ở đó. 4340 có độ thấm tôi cao hơn 4140, nên tôi thấu được các tiết diện lớn hơn.
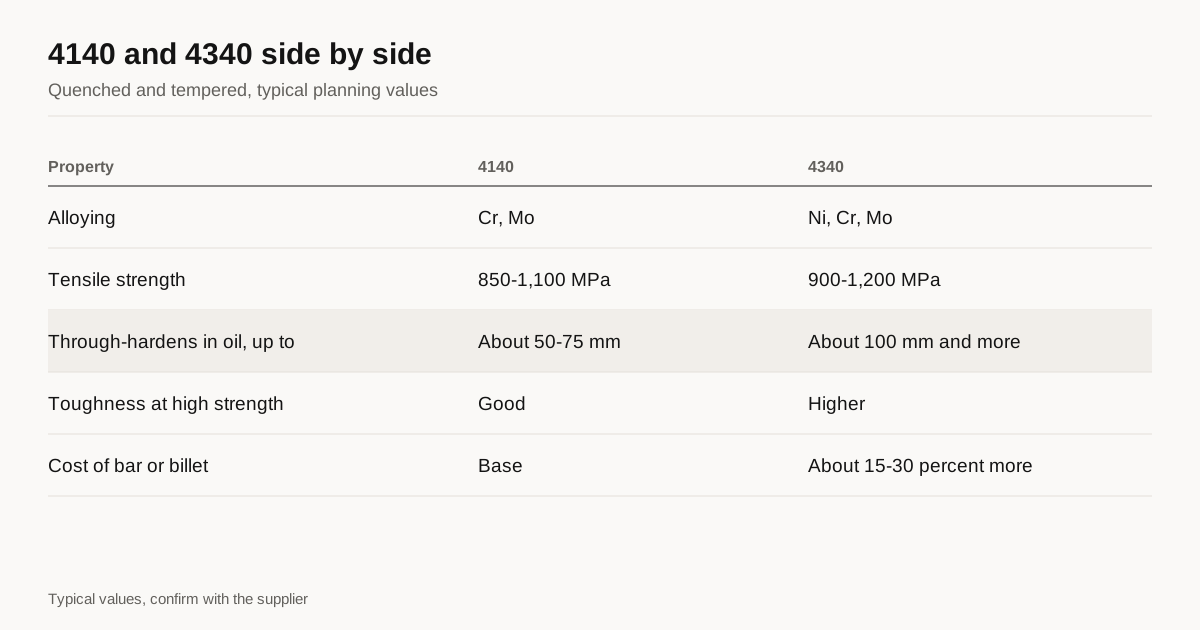
Theo hướng dẫn sơ bộ, 4140 tôi thấu trong dầu ở các tiết diện dày đến khoảng 50 đến 75 mm, còn 4340 tôi thấu ở các tiết diện từ 100 mm trở lên. Những con số này phụ thuộc vào chế độ tôi, thành phần hóa học chính xác và độ cứng mục tiêu. Nếu chi tiết của quý khách có tiết diện dày chịu tải ở tâm, như trục lớn hay vòng nặng, 4340 là lựa chọn an toàn hơn. Nếu chi tiết mỏng hoặc nhỏ, 4140 có thể đạt cùng cơ tính với chi phí thấp hơn.
Cơ tính thường gặp
Sau khi tôi và ram đến cùng độ cứng, cả hai loại có độ bền tương đương. Nhiệt độ ram quyết định độ bền, và cả hai đều có thể được đưa về nhiều mức khác nhau. Bảng dưới đây cho các dải thường gặp của từng loại, nhưng giá trị thực tế phụ thuộc vào tiết diện và nhiệt luyện.
| Đặc tính | 4140 Q&T | 4340 Q&T |
|---|---|---|
| Độ bền kéo | Khoảng 850 đến 1,100 MPa | Khoảng 900 đến 1,200 MPa |
| Giới hạn chảy | Khoảng 650 đến 950 MPa | Khoảng 750 đến 1,050 MPa |
| Độ cứng | Khoảng 26 đến 34 HRC | Khoảng 28 đến 38 HRC |
| Độ dai va đập ở cùng mức bền | Tốt | Cao hơn, đặc biệt ở nhiệt độ thấp |
| Tiết diện tôi thấu (dầu) | Đến khoảng 50 đến 75 mm | Khoảng 100 mm trở lên |
| Chi phí tương đối | Cơ sở | Cao hơn khoảng 15 đến 30 phần trăm, tùy giá niken |
Hãy coi đây là các số liệu để lập kế hoạch. Các tiêu chuẩn như ASTM A668 hoặc tiêu chuẩn của khách hàng quy định mức tối thiểu thật sự cho từng cấp và từng kích thước tiết diện. Hướng dẫn về nhiệt luyện chi tiết rèn của chúng tôi giải thích cách tôi và ram thiết lập chúng.
Độ dai và độ bền mỏi
Niken cải thiện độ dai, đặc biệt là độ dai ở nhiệt độ thấp. Ở cùng độ bền, 4340 thường có năng lượng va đập cao hơn 4140, và khoảng cách tăng lên khi độ bền tăng. Đó là lý do 4340 là lựa chọn truyền thống cho các chi tiết chịu tải rất lớn và có va đập, như càng đáp máy bay, trục rôto hạng nặng, chi tiết hệ truyền động và trục khuỷu cho động cơ lớn. Với chi tiết làm việc ở mức bền trung bình, độ dai của 4140 là đủ, và nó được dùng cho bánh răng, trục, đồ gá dao và chi tiết mỏ dầu.
Độ bền mỏi bám sát độ bền kéo ở một mức độ sạch nhất định. Độ sạch của thép và độ hoàn thiện bề mặt quan trọng không kém mác thép. Thép 4340 nấu chảy lại hồ quang chân không được dùng trong hàng không cho mỏi chu kỳ cao, nhưng đắt hơn nhiều so với 4340 nấu trong không khí và không cần thiết cho hầu hết chi tiết công nghiệp.
Chi phí
4340 đắt hơn chủ yếu vì niken. Giá niken dao động, nên chênh lệch giữa 4140 và 4340 thay đổi theo thời gian và theo khu vực. Mức thường gặp là cao hơn khoảng 15 đến 30 phần trăm mỗi kilogam đối với thanh hoặc phôi 4340. Với chi tiết rèn, vật liệu chỉ là một phần của giá. Chi phí rèn, nhiệt luyện và gia công là tương tự cho cả hai, dù 4340 có thể khó gia công hơn một chút ở cùng độ cứng. Với chi tiết mà kim loại chiếm phần nhỏ trong tổng giá, chênh lệch có thể chỉ vài phần trăm đơn giá.
Khả năng sẵn có cũng quan trọng. 4140 được dự trữ rộng rãi ở dạng thanh tròn và dạng rèn, nên thời gian giao hàng thường ngắn hơn. 4340 được dự trữ ít rộng rãi hơn, và kích thước đặc biệt có thể cần đặt hàng với nhà máy luyện. Nếu thời hạn giao hàng gấp, hãy hỏi nhà cung cấp họ đang có sẵn gì.
Mỗi mác được dùng ở đâu
| Loại chi tiết | Lựa chọn thường gặp | Lý do |
|---|---|---|
| Trục có tiết diện dưới 75 mm | 4140 | Tôi thấu, chi phí thấp hơn |
| Trục và rôto hạng nặng | 4340 | Tôi thấu qua tiết diện dày |
| Bánh răng và phôi bánh răng | 4140 hoặc 4320, 8620 cho bánh răng thấm carbon | Tùy thuộc tôi thấu hay tôi bề mặt |
| Mặt bích mỏ dầu, chi tiết khoan | 4130 hoặc 4140 | Tiêu chuẩn trong các quy định dầu khí |
| Càng đáp và hệ truyền động hạng nặng | 4340 hoặc các biến thể hợp kim cao hơn | Độ dai ở độ bền cao |
| Trục khuỷu cho động cơ lớn | 4340 hoặc loại 42CrMo4 | Kích thước tiết diện, độ bền mỏi và độ dai |
Về phía ứng dụng, các hướng dẫn về trục khuỷu và trục cam rèn và phôi bánh răng rèn của chúng tôi cho thấy cách quy định từng loại chi tiết.
Tiết diện quyết định và hiệu ứng khối lượng
Các giá trị độ bền trong một tiêu chuẩn gắn với một kích thước tiết diện, thường gọi là tiết diện quyết định. Lý do là hiệu ứng khối lượng: chi tiết lớn nguội chậm hơn chi tiết nhỏ khi tôi, nên cùng một thép cho độ bền thấp hơn ở tiết diện lớn hơn. Một tiêu chuẩn có thể cho phép 4140 ở một mức bền cho tiết diện đến 50 mm và mức thấp hơn cho tiết diện 100 mm. Nếu bản vẽ của quý khách cho một mức bền duy nhất cho chi tiết có cả tiết diện mỏng và dày, hãy hỏi nhà cung cấp mẫu thử sẽ đại diện cho tiết diện nào. Mẫu lấy từ phần kéo dài mỏng có thể cho kết quả bền cao hơn thực tế ở vùng dày của chi tiết, và mẫu lấy ở tâm của tiết diện dày nhất có thể cho kết quả thấp hơn thực tế ở các vùng mỏng.
Đây là chỗ 4340 xứng đáng với giá của nó. Vì giữ được nhiều độ bền hơn ở tâm tiết diện dày, chi tiết 4340 có thể đạt một mức bền nhất định ở tâm trong tiết diện mà 4140 không đạt được. Nếu bản vẽ yêu cầu một mức bền ở nửa bán kính của tiết diện trên khoảng 75 mm, nhà cung cấp thường sẽ tự đề xuất 4340 hoặc thép tương tự mà không cần hỏi, và sẽ có ích nếu quý khách biết lý do.
Quy trình nấu luyện và độ sạch
Hai chi tiết làm từ 4140 có thể có tuổi thọ mỏi rất khác nhau tùy độ sạch của thép. Tạp chất phi kim, là các hạt phi kim nhỏ sinh ra khi luyện thép, là điểm khởi đầu của vết nứt mỏi. Thép nấu trong không khí từ một nhà máy tốt đủ sạch cho hầu hết chi tiết công nghiệp. Thép khử khí chân không có ít hydro và ít tạp chất hơn và phổ biến ở chi tiết rèn nặng. Thép nấu chảy lại hồ quang chân không còn sạch hơn và được dùng khi ứng dụng xứng đáng với chi phí. Nếu chi tiết của quý khách chịu hàng triệu chu kỳ tải, hãy hỏi nhà cung cấp họ dùng quy trình nấu luyện nào và liệu tiêu chuẩn có đặt giới hạn độ sạch không. Với nhiều chi tiết thông dụng, mác tiêu chuẩn là đủ, và trả tiền cho mẻ nấu sạch hơn chỉ tăng chi phí mà không có lợi ích.
Hàm lượng lưu huỳnh cũng quan trọng. Các mác dễ gia công có thêm lưu huỳnh giúp bẻ phoi nhưng làm giảm độ dai ngang. Chi tiết rèn cần độ dai tốt thường được mua theo giới hạn lưu huỳnh thấp. Hãy kiểm tra giới hạn trên bản vẽ có phù hợp với mục đích sử dụng không.
Thoát carbon và lượng dư
Thép carbon trung bình bị mất carbon ở bề mặt khi nung trong không khí, để lại lớp vỏ mềm sau khi tôi và ram. Độ sâu phụ thuộc vào nhiệt độ, thời gian và môi trường lò. Nếu lớp vỏ này còn lại trên chi tiết chịu tải mỏi, nó làm giảm độ bền mỏi ở bề mặt, nơi vết nứt bắt đầu. Lượng dư gia công phải đủ để loại bỏ lớp thoát carbon sau lần nhiệt luyện cuối, đó là lý do chi tiết làm việc chịu mỏi thường được hoàn thiện bằng mài hoặc gia công toàn bộ. Hãy hỏi nhà cung cấp họ dự định lượng dư bao nhiêu, và kiểm tra rằng nó lớn hơn độ sâu họ dự đoán. Hướng dẫn về dung sai và góc nghiêng thoát khuôn của chi tiết rèn của chúng tôi nêu các giá trị lượng dư thường gặp.
Gia công và hàn
Ở trạng thái đã tôi và ram, cả hai loại thép gia công khá tốt ở độ cứng trung bình, trong đó 4340 khó cắt hơn một chút ở cùng độ cứng. Nhiều chi tiết được gia công thô sau thường hóa, rồi tôi và ram và gia công tinh. Cả hai đều khó hàn vì bị tôi cứng ở vùng ảnh hưởng nhiệt và có thể nứt, nên hàn cần gia nhiệt trước, kiểm soát nhiệt lượng đầu vào và nhiệt luyện sau hàn. Nếu thiết kế của quý khách cần hàn, hãy hỏi nhà cung cấp liệu thép carbon thấp hơn có đáp ứng được không.
Các mác khác cần biết
Đôi khi cả hai mác đều không phải là câu trả lời tốt nhất. 4130 là họ hàng carbon thấp hơn của 4140, dùng trong dầu khí và hàng không khi có giới hạn về hàn hoặc môi trường chua. 4330V và 300M là các biến thể cường độ cao hơn của 4340 dùng trong hàng không. 8620 là thép thấm carbon dùng khi cần lớp vỏ cứng trên lõi dai. Với tôi và ram ở tiết diện lớn, 34CrNiMo6 ở châu Âu và 4340 ở Mỹ là các mác gần nhau. Nếu quý khách đang so sánh các chào giá với những mác khác nhau, hãy yêu cầu nhà cung cấp giải thích lý do của lựa chọn.
Cần ghi gì trên RFQ
Hãy nêu mác thép và tiêu chuẩn kèm lần ban hành, trạng thái yêu cầu, ví dụ tôi và ram đến một dải độ bền kéo, và kích thước tiết diện mà cơ tính phải đạt. Hãy nói mẫu thử được lấy ở đâu và quý khách cần những thử nghiệm nào, bao gồm thử va đập kèm nhiệt độ. Nếu quý khách chấp nhận cả hai mác, hãy nói rõ và xin cả hai mức giá. Kèm theo khối lượng thành phẩm và số lượng hằng năm.
Bước tiếp theo
Gửi RFQ kèm bản vẽ và trường hợp tải nếu quý khách có. Chúng tôi kết nối quý khách với tối đa 3 nhà cung cấp rèn làm việc với thép hợp kim trong dải kích thước của quý khách, và chúng tôi phản hồi trong vòng 24 giờ làm việc. Để xem danh sách kiểm tra rộng hơn, hãy đọc cách chọn nhà cung cấp rèn.
Câu hỏi thường gặp
4340 có luôn bền hơn 4140 không?
Không. Ở cùng độ cứng, hai loại có độ bền tương đương. Khác biệt là 4340 giữ được độ bền đó sâu hơn vào các tiết diện dày và có độ dai tốt hơn ở mức bền cao. Với chi tiết nhỏ, 4140 có thể sánh ngang 4340. Với tiết diện lớn, 4340 vượt trội.
Mác tương đương của châu Âu là gì?
4140 gần với 42CrMo4, số vật liệu 1.7225, và 4340 gần với 34CrNiMo6, số vật liệu 1.6582, cả hai thuộc EN 10083-3. Tương đương không có nghĩa là giống hệt, nên hãy kiểm tra giới hạn thành phần trên bản vẽ của quý khách.
4140 và 4340 có hàn được không?
Cả hai đều khó hàn vì bị tôi cứng ở vùng ảnh hưởng nhiệt và có thể nứt. Hàn cần gia nhiệt trước, kiểm soát nhiệt độ giữa các lớp hàn và nhiệt luyện sau hàn. Nếu thiết kế cần hàn, hãy hỏi nhà cung cấp về hợp kim có carbon thấp hơn.
Cần báo giá cho chi tiết này?
Hãy gửi bản vẽ. Chúng tôi kết nối quý khách với tối đa 3 nhà cung cấp rèn và phản hồi trong vòng 24 giờ làm việc.
Gửi RFQ của tôi